六角ボルトの規格と寸法は JIS B 1180 で決まっています。「M10」の M はメートルねじ、10 はねじの外径 10 mm のことで、この数字が決まるとピッチ(並目 1.5 mm)、二面幅(スパナのサイズ。ISO の寸法で 16 mm、昔の JIS では 17 mm)、頭の高さ(6.4 mm)が決まります。
長さだけは自分で決めます。ナットで締めるなら「板の厚さ+座金+ナットの高さ+少しの余り」から、規格にある長さを選びます。
この記事では、ボルトを服のサイズ表にたとえて説明します。「M10」はサイズの札、寸法表はサイズ表の実寸です。M3〜M24 の早見表もあります。
- JIS B 1180:2014 六角ボルト(ISO 4014〜4018 などを基にした本体と、ISO によらない六角ボルトの附属書JA)
- ミスミ 技術データ:六角ボルト(部品等級A)の基準寸法(ピッチ・二面幅・頭部の高さ・ねじ部の長さ)
- 日本規格協会 JIS B 1180:2014「六角ボルト」(規格票のプレビュー。序文・適用範囲・附属書JA の位置づけ)
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
- ボルトとは?ねじとどう違うの?
- 「M10×40」の読み方:太さ×長さ
- 六角ボルトの各部の名前:頭・首・円筒部・ねじ部
- 規格は JIS B 1180:本体(ISO)と附属書JA の2つの系統がある
- 六角ボルトの寸法表 M3〜M24(早見表)
- 二面幅はスパナのサイズ:M10 は 16 mm と 17 mm がある
- 計算してみよう1:二面幅から「角と角」の幅を出す
- ねじ部の長さ b:半ねじボルトは、ねじのない部分がある
- 計算してみよう2:ナットで締めるボルトの長さを決める
- 計算してみよう3:タップ穴にねじ込むボルトの長さ
- 頭の数字「8.8」は強さのしるし:強度区分と材質
- 電気・制御の設計者から見た注意点:端子のボルトは「カタログのトルク」で締める
- 盤や架台のボルトは、呼びの種類をしぼると間違いが減る
- ボルトを選ぶときのチェックリスト
- よくある質問
- まとめ:ボルトは「サイズの札」と「実寸」を分けて読む
ボルトとは?ねじとどう違うの?
ねじには、外側に山があるおねじと、穴の内側に山があるめねじがあります。ボルトはおねじの一種で、頭が六角形のものを六角ボルトと呼びます。スパナで回せるので、機械の部品や架台、制御盤の取り付けなど、工場のあちこちで使われます。
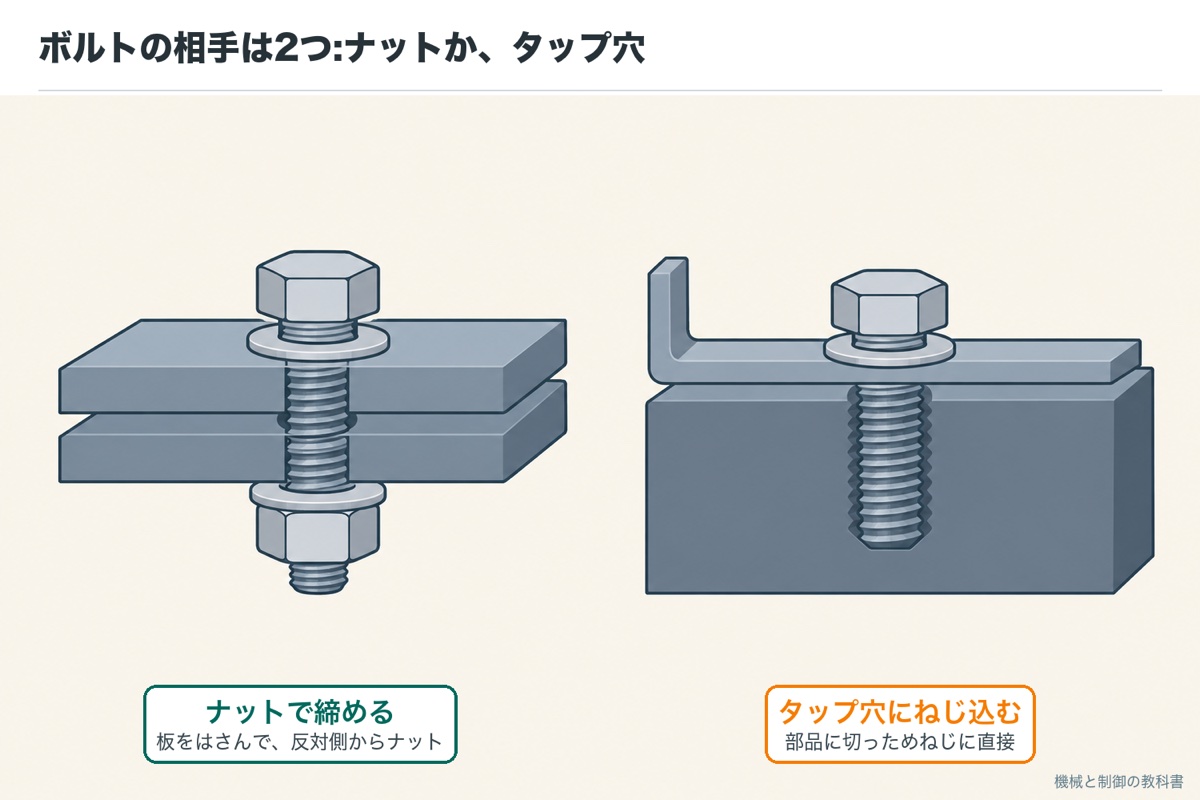
ボルトだけでは何も留められません。相手がいります。穴を通してナットで締めるか、部品に切っためねじ(タップ穴)にねじ込むかのどちらかです。
ボルトは服、規格はサイズ表です。服に「M」「L」の札があるように、ボルトにも「M10」のようなサイズの札があります。札を見れば、肩幅や着丈の実寸がサイズ表で決まっているのと同じで、M10 と言えば頭の幅や高さが規格で決まっています。
この記事では、このたとえを最後まで使います
| 服のサイズ表のたとえ | ボルトでは |
|---|---|
| サイズの札(S・M・L) | 呼び(M3・M10・M24 など) |
| サイズ表の実寸(肩幅・着丈) | 寸法表(ピッチ・二面幅・頭の高さ) |
| 着丈は自分で選ぶ | 長さ L は自分で選ぶ(規格の長さの中から) |
| 生地の丈夫さ | 強度区分(8.8 など)と材質 |
ここで「え、ねじとボルトは別物?」と思った方へ。ざっくり言うと、ボルトは「ねじ」という大きな仲間の一員です。ドライバーで回す小ねじ(なべ小ねじなど)と区別して、スパナで回す太めのおねじをボルトと呼ぶことが多い、という程度の使い分けです。
「M10×40」の読み方:太さ×長さ
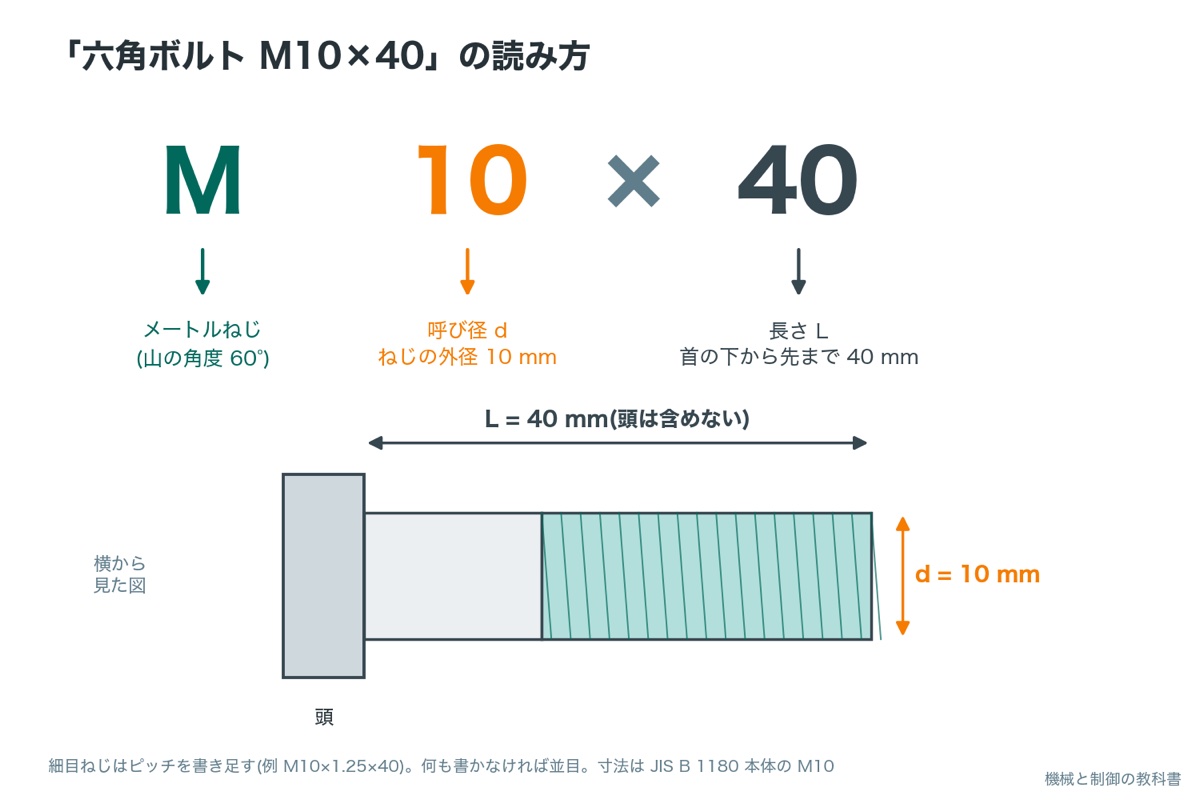
ボルトを注文するときは、「六角ボルト M10×40」のように書きます。読み方を1つずつ見ていきましょう。
長さ L に頭の高さは入りません。ここは間違えやすいところです
| 書き方 | 意味 | たとえ |
|---|---|---|
| M | メートルねじ(ISO のねじ。山の角度は 60°) | サイズ表の種類(日本サイズ・海外サイズ) |
| 10 | 呼び径 d:ねじの山の外側の直径が 10 mm | サイズの札(M・L) |
| ×40 | 長さ L:頭の下(首の下)から先までが 40 mm | 着丈 |
| (×1.25 などが付く場合) | 細目ねじのピッチ。書かなければ並目 | 特注の袖の長さ |
並目(なみめ)は、ふつうに使うねじの山の間隔で、何も書かなければ並目です。細目(ほそめ)は山の間隔が細かいねじで、「M10×1.25」のようにピッチを書き足します。並目と細目の違いとピッチの一覧は、ねじの規格の記事でくわしく扱います(公開しだい、ここにリンクします)。
服の着丈を肩から測る決まりがあるように、ボルトの長さも「首の下から」測る決まりです。測り始めの位置を間違えると、同じ服でもサイズが違って見えます。
六角ボルトの各部の名前:頭・首・円筒部・ねじ部
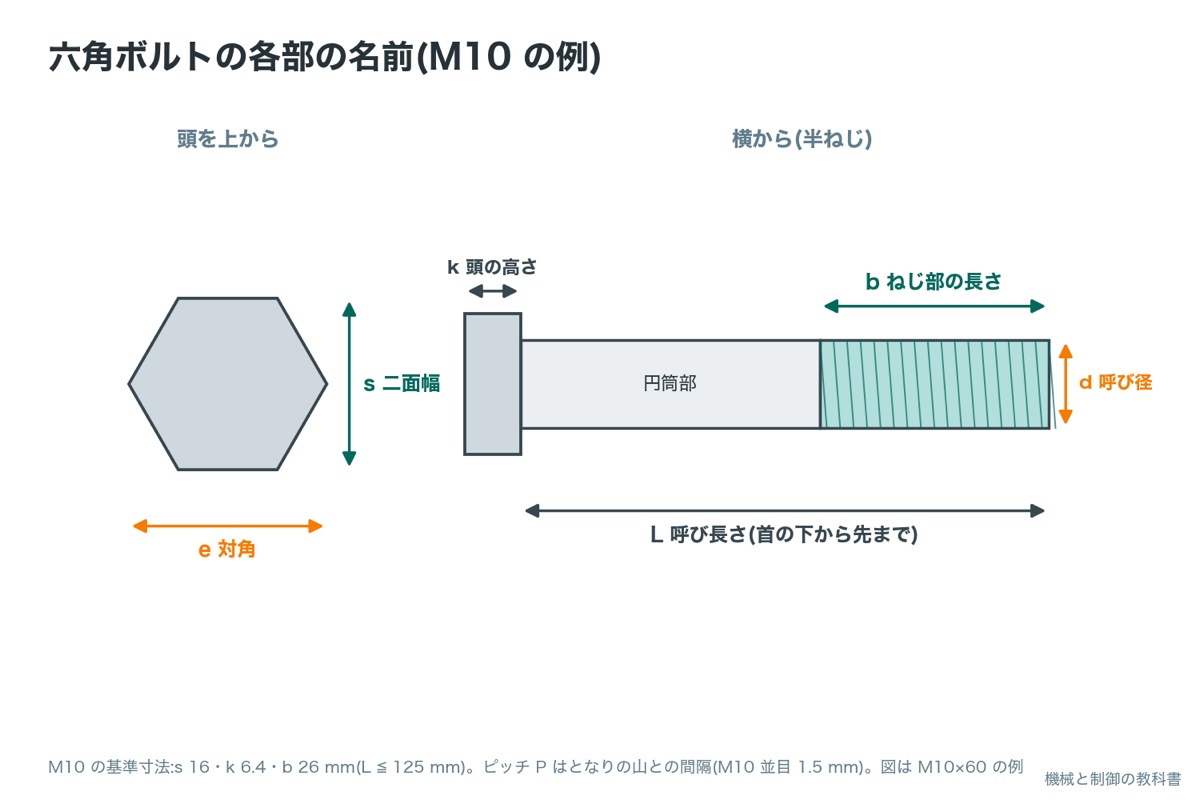
寸法表には、アルファベットの記号がずらりと並びます。記号は規格で決まっていて、メーカーの表でも同じ記号が使われます。
上の4つ(d・P・s・e)は太さで決まる寸法、下の3つは長さ方向の寸法です
| 記号 | 名前 | どこの寸法か | 何に使うか |
|---|---|---|---|
| d | 呼び径 | ねじの外側の直径 | サイズの札。穴の大きさを決める |
| P | ピッチ | となりの山との間隔 | 1回転で進む距離(1条ねじの場合) |
| s | 二面幅(対辺) | 頭の平らな面と面のあいだ | スパナ・ソケットのサイズ |
| e | 対角 | 頭の角と角のあいだ | 工具を回すすき間・座ぐりの大きさ |
| k | 頭部の高さ | 頭の厚さ | 盤や機械の中で頭が当たらないか |
| b | ねじ部の長さ | ねじが切ってある部分の長さ | ナットがねじの上に乗るか |
| L | 呼び長さ | 首の下から先まで | 注文する長さ |
サイズ表で「肩幅」「身幅」「着丈」「袖丈」と測る場所に名前があるように、ボルトにも測る場所ごとに名前があります。名前さえわかれば、どのメーカーの表も同じように読めます。
ボルトには、全体にねじが切ってある全ねじと、首の下にねじのない円筒の部分がある半ねじがあります。JIS B 1180 の本体では、半ねじの六角ボルト(ISO 4014 など)と全ねじの六角ボルト(ISO 4017 など)を、どちらも「六角ボルト」として1つの規格にまとめています。
規格は JIS B 1180:本体(ISO)と附属書JA の2つの系統がある
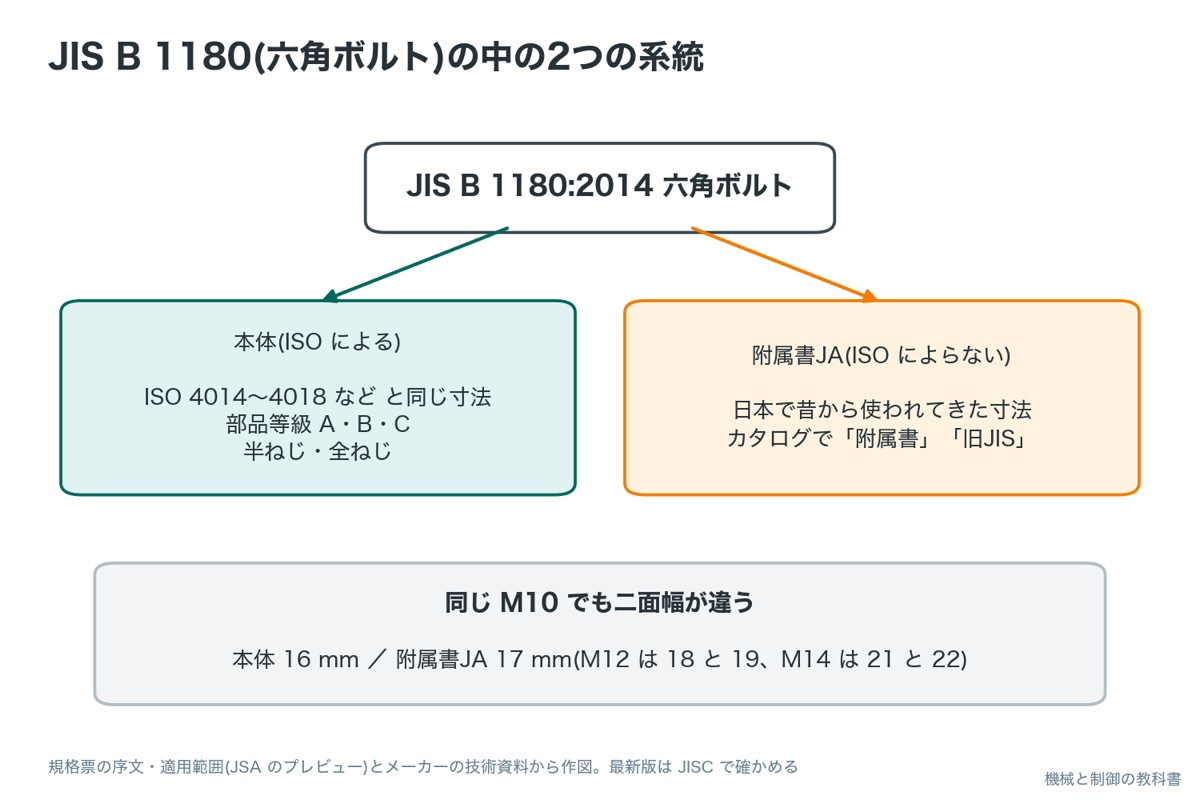
六角ボルトの規格は JIS B 1180(六角ボルト)です。日本規格協会の規格票によると、今の版は 2014 年に改正されたもので、国際規格の ISO 4014〜ISO 4018・ISO 8676・ISO 8765 を基にしています。
ただし、日本では ISO と少し違う寸法のボルトも長く使われてきました。そこで規格票には、ISO によらない六角ボルトの寸法が附属書JAとして別に載っています。つまり、同じ「JIS の六角ボルト」でも、本体の寸法と附属書JA の寸法の2つの系統があります。
同じ M10 でも、系統によって二面幅などが違うことがあります(⑦で説明します)
| 系統 | 中身 | 見分け方の目安 |
|---|---|---|
| 本体(ISO による) | ISO と同じ寸法。部品等級 A・B・C(仕上がりの精度)で分かれる | カタログに「ISO」「JIS B 1180 本体」「部品等級A」など |
| 附属書JA(ISO によらない) | 日本で昔から使われてきた寸法 | カタログに「附属書」「旧JIS」など |
同じ「M サイズ」の服でも、日本のブランドと海外のブランドで肩幅が少し違うことがあります。ボルトも、ISO の寸法と日本の昔からの寸法で、頭の大きさが少し違うサイズがあります。
この記事の早見表は、JIS B 1180 の本体(部品等級A)の基準寸法を、ミスミの技術データで確かめた値です。附属書JA の寸法を使う場合は、規格票かメーカーのカタログで確かめてください。
- JIS B 1180:2014:ISO 4014〜4018・ISO 8676・ISO 8765 を基に作成。ISO によらない六角ボルトは附属書JA による(規格票の序文・適用範囲)
- 最新版の有無は JISC の JIS 検索で確かめてください
- 日本規格協会 JIS B 1180:2014「六角ボルト」(規格票のプレビュー。序文・適用範囲・附属書JA の位置づけ)
- 日本産業標準調査会(JISC)JIS 検索(JIS B 1180・JIS B 1051 の番号と名称の確認)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
六角ボルトの寸法表 M3〜M24(早見表)
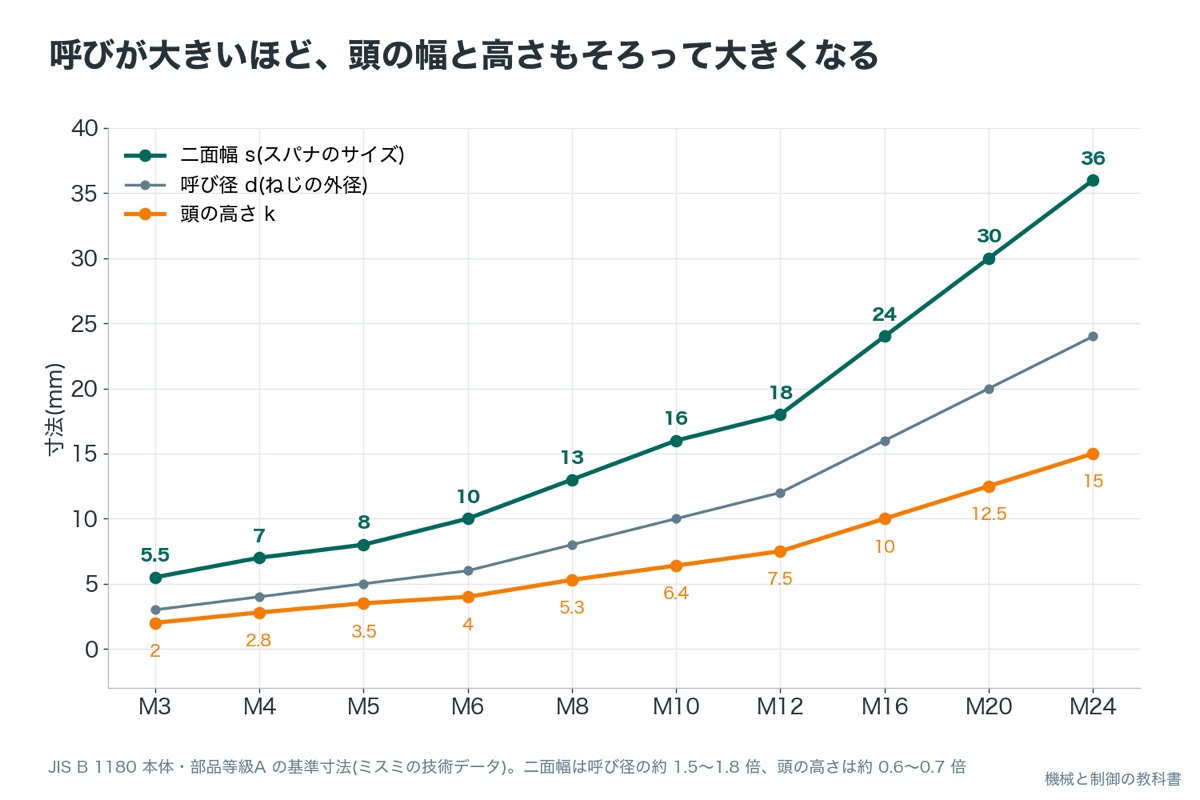
よく使う M3〜M24 の主な寸法を1つの表にまとめます。服のサイズ表の「実寸」にあたる部分です。
JIS B 1180 本体・部品等級A の基準寸法(ミスミの技術データで確認)。b は長さ L が 125 mm 以下のときの参考値。許容差・e・その他の寸法は規格票で確かめてください
| 呼び d | 並目ピッチ P | 二面幅 s(スパナ) | 頭部の高さ k | ねじ部の長さ b(参考) |
|---|---|---|---|---|
| M3 | 0.5 mm | 5.5 mm | 2 mm | 12 mm |
| M4 | 0.7 mm | 7 mm | 2.8 mm | 14 mm |
| M5 | 0.8 mm | 8 mm | 3.5 mm | 16 mm |
| M6 | 1 mm | 10 mm | 4 mm | 18 mm |
| M8 | 1.25 mm | 13 mm | 5.3 mm | 22 mm |
| M10 | 1.5 mm | 16 mm | 6.4 mm | 26 mm |
| M12 | 1.75 mm | 18 mm | 7.5 mm | 30 mm |
| M16 | 2 mm | 24 mm | 10 mm | 38 mm |
| M20 | 2.5 mm | 30 mm | 12.5 mm | 46 mm |
| M24 | 3 mm | 36 mm | 15 mm | 54 mm |
M14 は ISO の表では「なるべく使わない側」に分けられたサイズなので、表から外しました(並目ピッチ 2 mm・二面幅 21 mm・頭の高さ 8.8 mm)。
サイズ表を横に見ると、S から L になるにつれて、肩幅も着丈も少しずつ大きくなります。ボルトも同じで、呼びが大きいほど全部の寸法がそろって大きくなります。
数字を並べてみると、目安の関係が見えてきます。二面幅 s は呼び径のおよそ 1.5〜1.8 倍、頭の高さ k はおよそ 0.6〜0.7 倍です。例えば M10 なら、s は 16 mm(1.6 倍)、k は 6.4 mm(0.64 倍)です。現物の太さだけ測れれば、頭の大きさの見当がつきます。
- ミスミ 技術データ:六角ボルト(部品等級A)の形状・寸法(JIS B 1180 より抜粋)。並目ピッチ・s・k・b の基準寸法
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
二面幅はスパナのサイズ:M10 は 16 mm と 17 mm がある
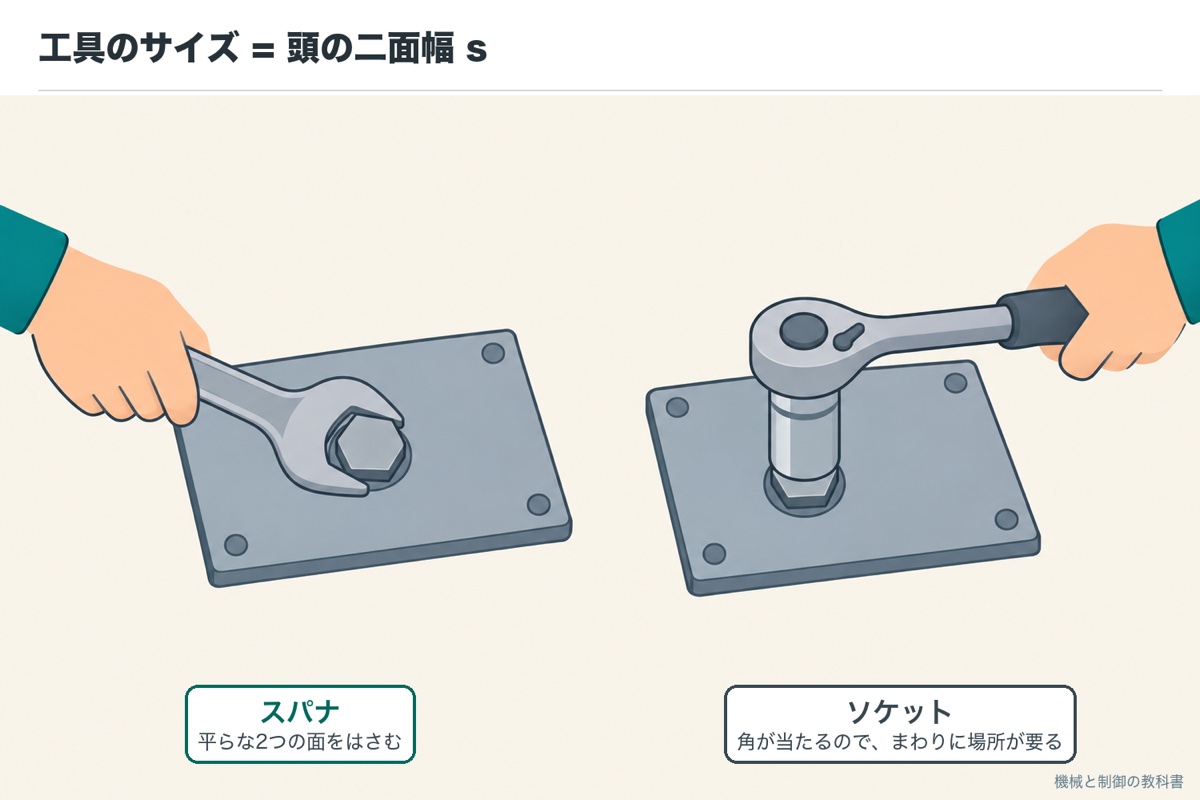
スパナやソケットに刻まれた「16」「17」といった数字は、二面幅 s のことです。ボルトの呼び(M10)ではありません。M10 のボルトを回すなら、ISO の寸法では 16 mm の工具を使います。
ここで間違えやすいのが、ISO の寸法と昔の JIS の寸法(附属書JA)で、二面幅が違うサイズがあることです。
ISO の値はミスミの技術データ、附属書JA の値は鍋屋バイテック会社の六角ナットの技術資料(JIS B 1181:2014 附属書JA)で確かめた二面幅です
| 呼び | ISO の寸法(JIS 本体) | 昔からの寸法(附属書JA) |
|---|---|---|
| M10 | 16 mm | 17 mm |
| M12 | 18 mm | 19 mm |
| M14 | 21 mm | 22 mm |
| M8・M16・M20・M24 など | 13・24・30・36 mm | 同じ |
ミスミの技術データにも、「現行流通している六角ボルト、六角ナット M10、M12 の対辺 S は旧 JIS によるものもあります」と注意書きがあります。工場の中では、両方の寸法のボルトが混ざっていることがあるということです。
同じ「26 cm」の靴でも、メーカーによって履き心地が違うように、同じ M10 でも頭の幅が 16 mm のものと 17 mm のものがあります。工具は「ボルトの札」ではなく「頭の実寸」に合わせて選びます。
では、動く図で、呼びを変えたときに頭の大きさとねじ部がどう変わるかを見てみましょう。
動かして確かめる
呼び(M3〜M24)を選ぶと、左に頭を上から見た形(二面幅と対角)、右に横から見た形(頭の高さとねじ部)が、実寸の比で描き変わります。M10・M12 では「昔の寸法」も試してください。
–
寸法は JIS B 1180 本体・部品等級A の基準寸法(ミスミの技術データ)と、附属書JA の二面幅(M10 17 mm・M12 19 mm)。横から見た図の長さ L は「ねじ部+呼び径の2倍」とした説明用の例です。
見てほしいのは、呼びが大きくなるほど頭の幅も高さもそろって大きくなること、そして M10・M12 だけは「昔の寸法」を選ぶと二面幅が 1 mm 大きくなることです。
- ミスミ 技術データ:二面幅 s(M10 16・M12 18・M14 21 mm)と、M10・M12 は旧 JIS の対辺のものも流通している旨の注記
- 鍋屋バイテック会社 六角ナット(JIS B 1181:2014 附属書JA):二面幅 M10 17・M12 19・M14 22 mm
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
- 鍋屋バイテック会社 技術資料「六角ナット」(JIS B 1181:2014 附属書JA より抜粋。旧来の二面幅 M10=17・M12=19 など)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
計算してみよう1:二面幅から「角と角」の幅を出す
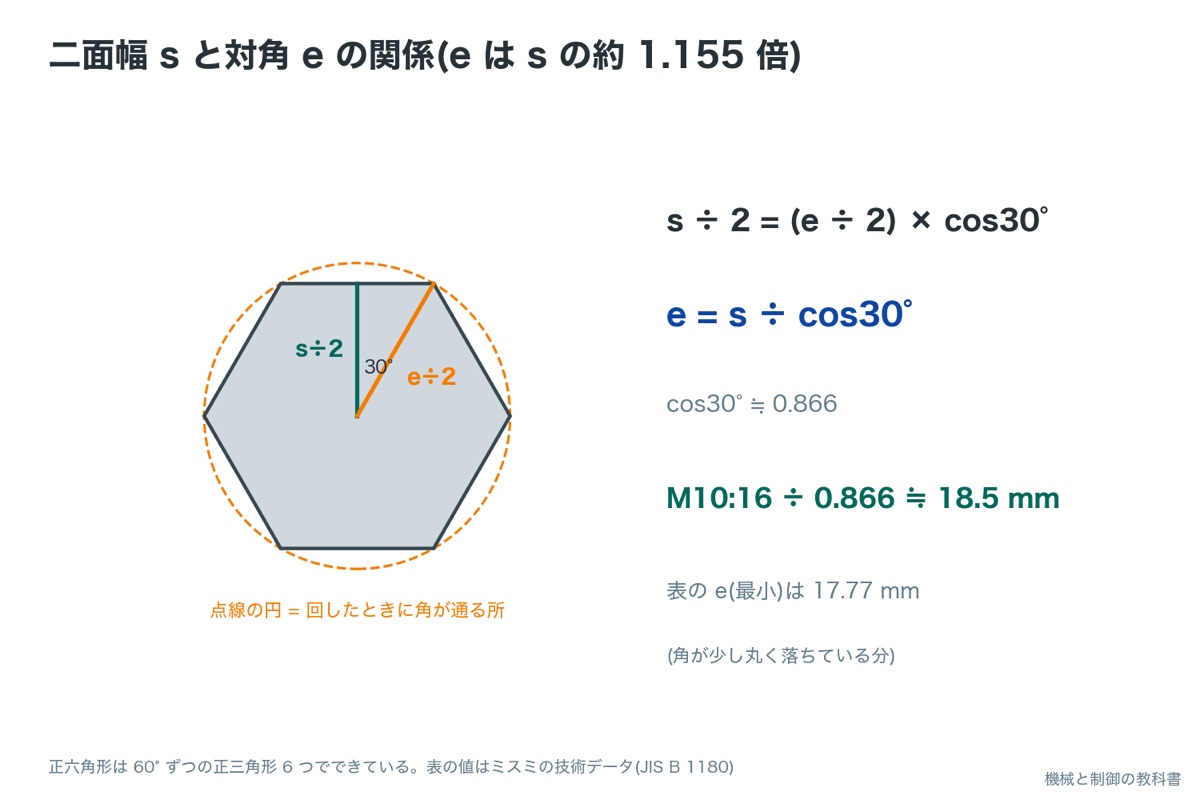
この計算をするのは、工具を回すすき間や、頭を沈める穴(座ぐり)の大きさを考えるためです。ボルトの頭は回すと角が外側を通るので、二面幅 s ではなく、角と角の幅(対角 e)で場所をとります。
式の出どころ:正六角形の形から
六角ボルトの頭は正六角形です。正六角形は、中心から見て 60° ずつの正三角形 6 つでできています。平らな面までの距離(二面幅の半分)と、角までの距離(対角の半分)のあいだには、30° の角をはさんだ直角三角形ができます。
s ÷ 2 = (e ÷ 2) × cos30° → e = s ÷ cos30°
cos30°(コサイン30度)は約 0.866 です。直角三角形の「斜めの辺」に対する「となりの辺」の長さの割合で、角までの距離に 0.866 を掛けると、平らな面までの距離になる、という意味です。
s = 16 mm
cos30° ≒ 0.866
e = 16 mm ÷ 0.866
e ≒ 18.48 mm
17.77 mm(角が少し丸く落ちている分だけ小さい)
つまり、頭のまわりには、二面幅より 1〜2 割ほど広い場所が要るということです。実際には工具の厚みも加わるので、盤や機械の中でボルトを回す場所は、工具を当てて確かめるのが確実です。ミスミの技術データにも、e(最小)= 1.14 × s(最小)という関係が注に書かれています。
四角いテーブルを回すと、角が壁にぶつかります。テーブルの幅(二面幅)だけでなく、角から角までの長さ(対角)の分、まわりを空けておく必要があるのと同じです。
- ミスミ 技術データ:六角ボルトの e(最小)M10 17.77 mm、注「e(最小)=1.14 × s(最小)」
- 正六角形の対角と二面幅の関係は一般の図形の性質(e = s ÷ cos30°)
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
ねじ部の長さ b:半ねじボルトは、ねじのない部分がある
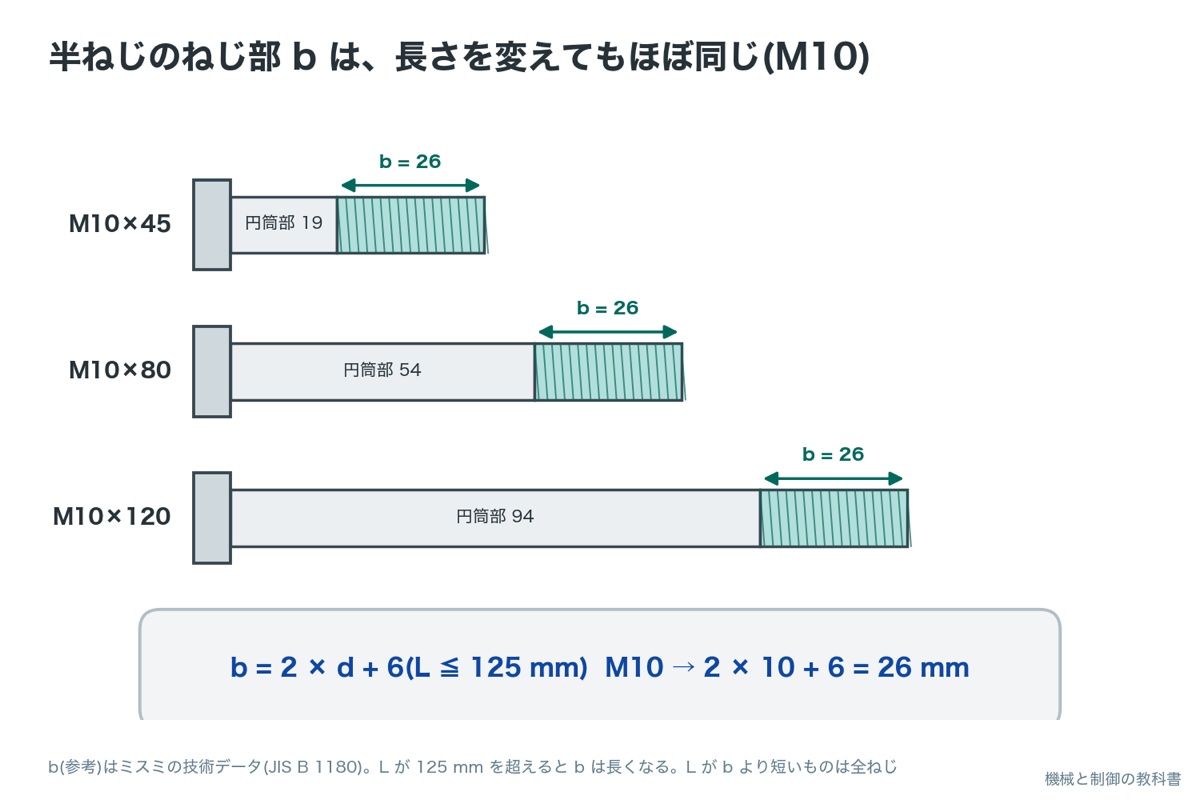
半ねじのボルトは、首の下にねじのない円筒の部分(円筒部)があり、先のほうだけにねじが切ってあります。このねじの部分の長さが b です。ナットは、ねじのある部分でしか締まりません。
早見表の b を見ると、きれいな関係があります。M10 は 26 mm、M12 は 30 mm、M24 は 54 mm で、どれも「呼び径の 2 倍に 6 mm を足した値」です。
b = 2 × d + 6 mm(L ≦ 125 mm のとき)
ミスミの技術データの b(参考)と比べて、式と表が一致することを確かめました。L が 125 mm を超えると b はもう少し長くなります(M16 で 44 mm など)
| 呼び | 2 × d + 6 | 表の b |
|---|---|---|
| M6 | 2 × 6 + 6 = 18 | 18 mm |
| M10 | 2 × 10 + 6 = 26 | 26 mm |
| M16 | 2 × 16 + 6 = 38 | 38 mm |
| M24 | 2 × 24 + 6 = 54 | 54 mm |
長袖のシャツでも、袖の長さはサイズで決まっていて、着丈を長くしても袖は同じです。半ねじボルトも、長さ L を長くしても、ねじ部の長さ b はほぼ同じで、円筒部だけが長くなります。
では、長さ L がねじ部 b より短いボルトはどうなるかというと、全体がねじの「全ねじ」のボルトを使うことになります。短いボルトは全ねじ、長いボルトは半ねじ、と覚えておくと、カタログの品ぞろえが読みやすくなります。
- ミスミ 技術データ:b(参考)L ≦ 125 mm のとき M3 12〜M24 54 mm、125 < L ≦ 150 mm のとき M16 44・M20 52・M24 60 mm
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
計算してみよう2:ナットで締めるボルトの長さを決める
ボルトの太さは、かかる力や穴の大きさで先に決まっていることが多いです。最後に残るのが長さです。短いとナットに届かず、長すぎると先が飛び出して、ほかの部品や人に当たります。
式の出どころ:重ねたものの厚さを足すだけ
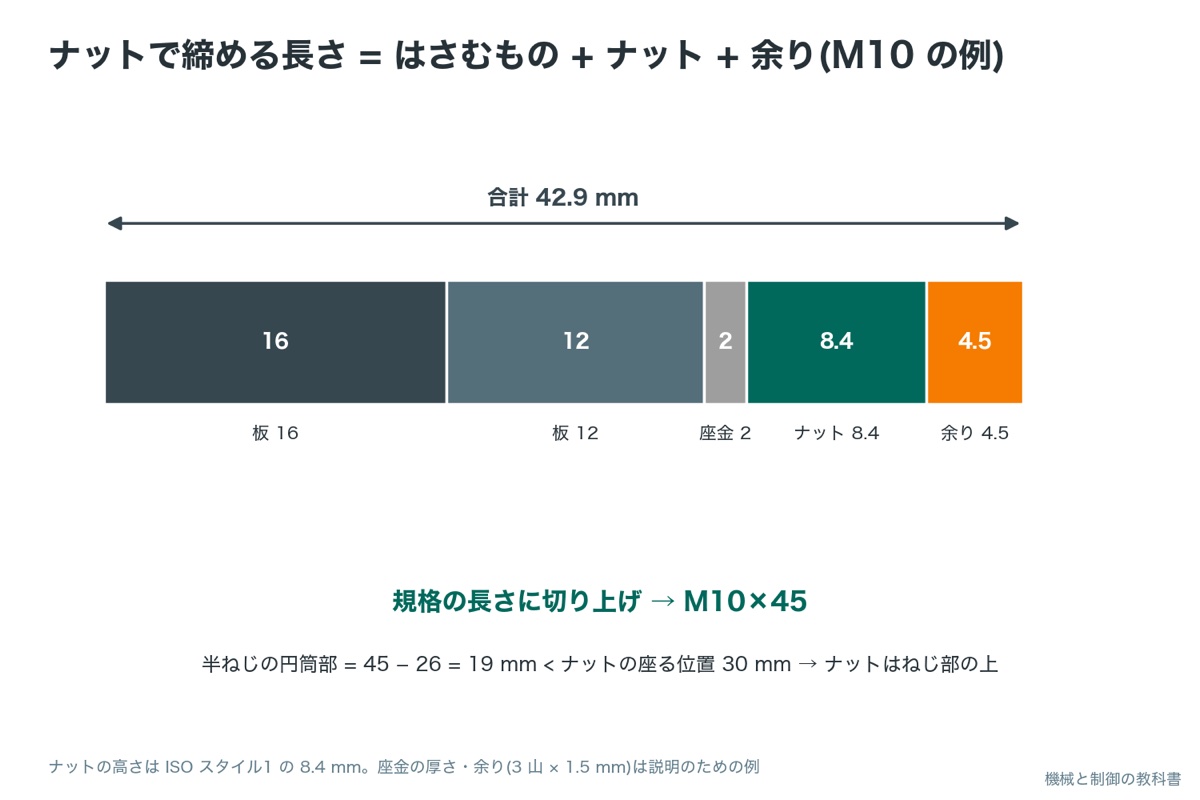
ボルトは、頭とナットのあいだに板をはさんで締めます。だから必要な長さは、はさむものの厚さを全部足し、ナットの先に少し余りを残した長さです。
L ≧ 板の厚さの合計 + 座金の厚さ + ナットの高さ m + 余り
16 mm + 12 mm = 28 mm
28 mm + 2 mm = 30 mm
30 mm + 8.4 mm = 38.4 mm
3 × 1.5 mm = 4.5 mm → 38.4 + 4.5 = 42.9 mm
40・45・50 … → 45 mm
円筒部 = 45 − 26 = 19 mm
30 mm > 19 mm → ナットはねじ部の上に座る
⑦の確かめを忘れると、「ナットが円筒部に乗ってしまい、いくら回しても締まらない」ということが起こります。板が薄くてボルトが長いときほど起こりやすいので、そのときは全ねじのボルトを選びます。
余りを何山にするかは、用途や社内の決まりで違います(例えば鋼構造の高力ボルトでは、余りの長さの決め方が別に定められています)。この計算例の「3 山」は説明のための例です。ナットの高さと種類は、ナットの記事でくわしく扱います(公開しだい、ここにリンクします)。
服の着丈は「体の長さ+少しのゆとり」で選びます。ゆとりがないと動けず、ありすぎると裾を踏みます。ボルトの長さも「はさむものの厚さ+少しの余り」で選びます。
- ミスミ 技術データ:呼び長さ(40・45・50 mm など)、M10 の b 26 mm、L = 45 mm の円筒部(lg 最大)19 mm
- ミスミ 技術データ「六角ナット スタイルⅠ」:M10 の高さ m 8.4 mm
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
- ミスミ FA メカニカル部品 技術データ「六角ナット」(JIS B 1181 より抜粋)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
計算してみよう3:タップ穴にねじ込むボルトの長さ
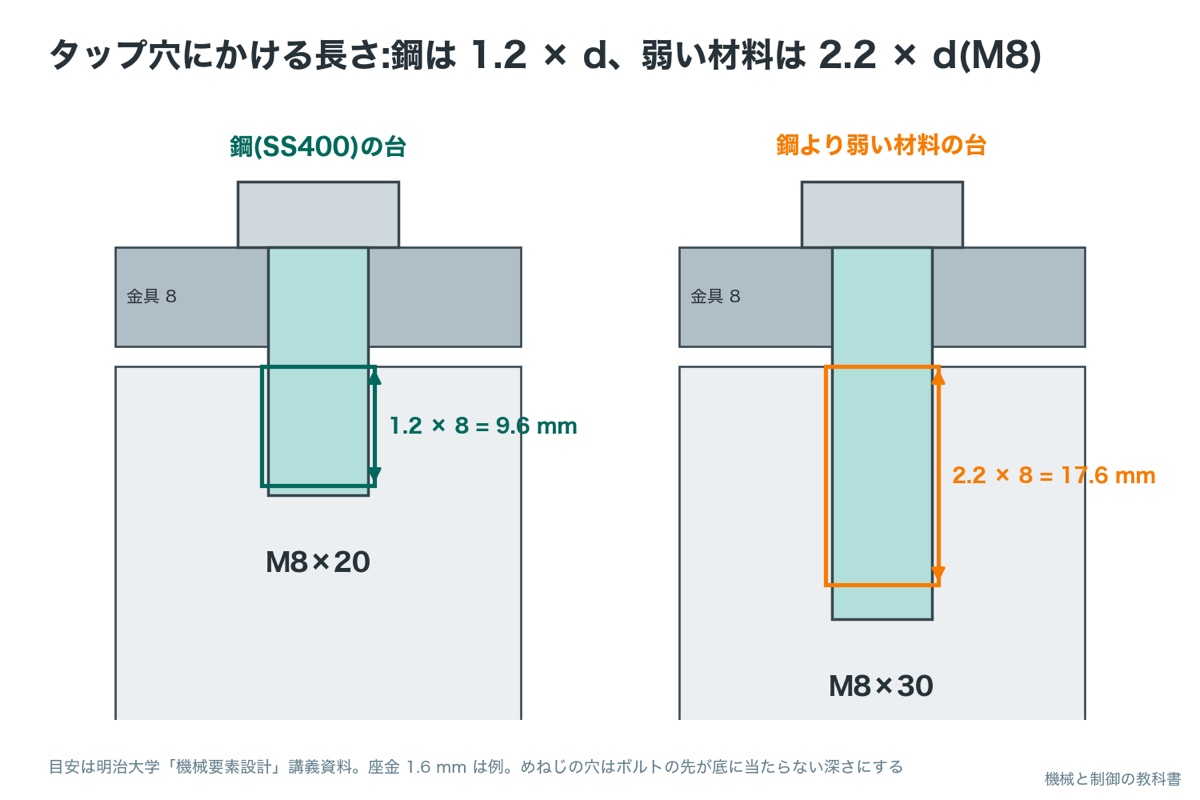
ナットを使わず、部品に切っためねじ(タップ穴)にボルトをねじ込むこともよくあります。このとき大事なのは、ボルトがめねじにどれだけ深くかかっているかです。浅いと、強く締めたときにめねじの山がつぶれて抜けてしまいます。
明治大学の機械要素設計の講義資料では、簡単な目安として「おねじの呼び径の 1.2 倍以上のめねじ深さを確保」(SS400 という一般的な鋼を想定)とし、めねじ側の材料が弱いときや使い方が厳しいときは 2.2 倍くらいにする、という例が示されています。
L ≧ 取り付ける部品の厚さ + 座金の厚さ + かかる長さ(1.2 × d など)
1.2 × 8 mm = 9.6 mm
8 mm + 1.6 mm = 9.6 mm
9.6 mm + 9.6 mm = 19.2 mm
20 mm
20 − 9.6 = 10.4 mm ≧ 9.6 mm → 足りる
8 + 1.6 + 2.2 × 8 = 27.2 mm → 30 mm
もう1つ大事なのが、めねじの穴の深さです。ボルトの先が穴の底に当たると、締めたつもりでも部品を押さえる力がかかりません。穴はボルトが入る長さより深く切ってあるかを図面で確かめます。
壁にフックをねじ込むとき、浅いとすぐ抜け、柔らかい壁ほど深くねじ込む必要があります。ボルトとタップ穴も同じで、相手の材料が弱いほど、深くかける必要があります。
- 明治大学 機械要素設計 講義資料:おねじ呼び径の 1.2 倍以上のめねじ深さを確保(SS400 を想定)、弱い材料・厳しい条件では 2.2 倍くらい
- ミスミ 技術データ:M8 の b 22 mm、呼び長さ 20・25・30 mm
- 明治大学 理工学部 機械工学科「機械要素設計」講義資料(ねじ締結:めねじの深さは呼び径の 1.2 倍以上、SS400 を想定)
- ミスミ FA メカニカル部品 技術データ「六角ボルト(部品等級A)の形状・寸法」(JIS B 1180 より抜粋。ピッチ・二面幅 s・頭部の高さ k・ねじ部長さ b・e)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
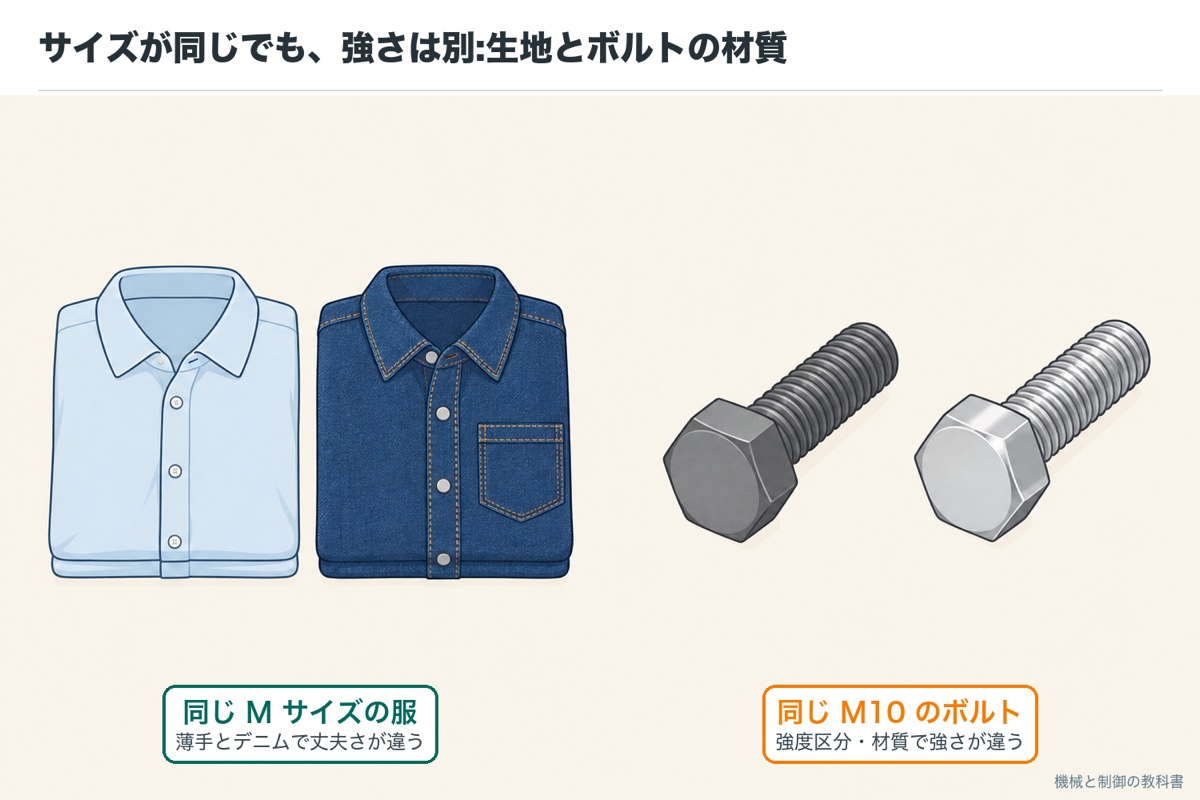
頭の数字「8.8」は強さのしるし:強度区分と材質
同じ M10×45 でも、強さの違うボルトがあります。鋼のボルトの強さは強度区分で表し、JIS B 1051(炭素鋼及び合金鋼製締結用部品の機械的性質)で決まっています。
8 × 100 = 800 N/mm²
8 ÷ 10 = 0.8
800 × 0.8 = 640 N/mm²
N/mm²(ニュートン毎平方ミリメートル)は、1 mm² の断面あたり何 N の力に耐えるかという単位です。強度区分には 4.6・8.8・10.9・12.9 などがあり、選び方は強度区分の記事で、締める強さ(締め付けトルク)の一覧は締め付けトルクの記事で扱います(どちらも公開しだい、ここにリンクします)。
ステンレスのボルトは、「A2-70」のように材質の種類と強さを組み合わせた別の表し方をします。さびにくい代わりに、同じ太さの強い鋼のボルトより強度が低いものが多いので、置きかえるときは強さを確かめます。
同じ M サイズの服でも、薄手の生地と厚手のデニムでは丈夫さが違います。寸法(サイズ)と強さ(生地)は別々に選ぶ、と覚えておきましょう。
- JIS B 1051:炭素鋼及び合金鋼製締結用部品の機械的性質(強度区分の考え方。名称は JISC で確認。版は最新版で確かめてください)
- 明治大学 機械要素設計 講義資料:強度区分の例(4.6〜6.8、8.8〜12.9)
- 日本産業標準調査会(JISC)JIS 検索(JIS B 1180・JIS B 1051 の番号と名称の確認)
- 明治大学 理工学部 機械工学科「機械要素設計」講義資料(ねじ締結:めねじの深さは呼び径の 1.2 倍以上、SS400 を想定)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
電気・制御の設計者から見た注意点:端子のボルトは「カタログのトルク」で締める
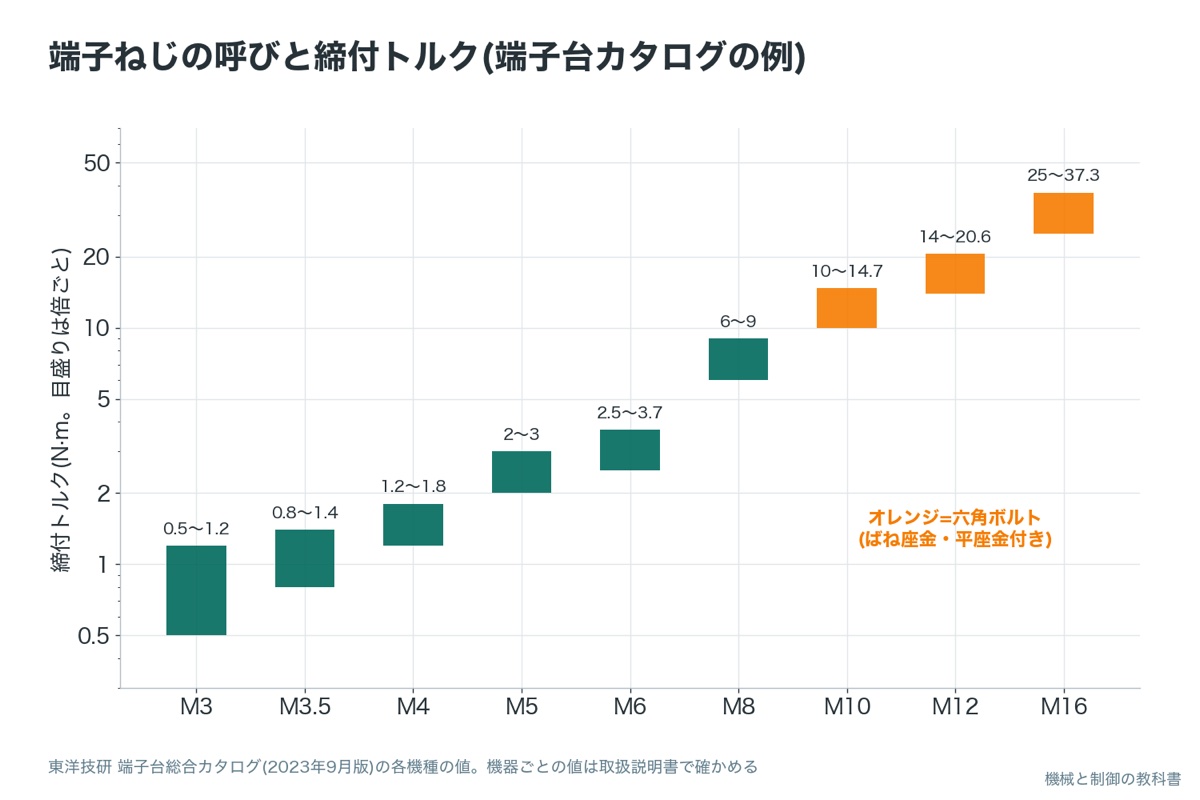
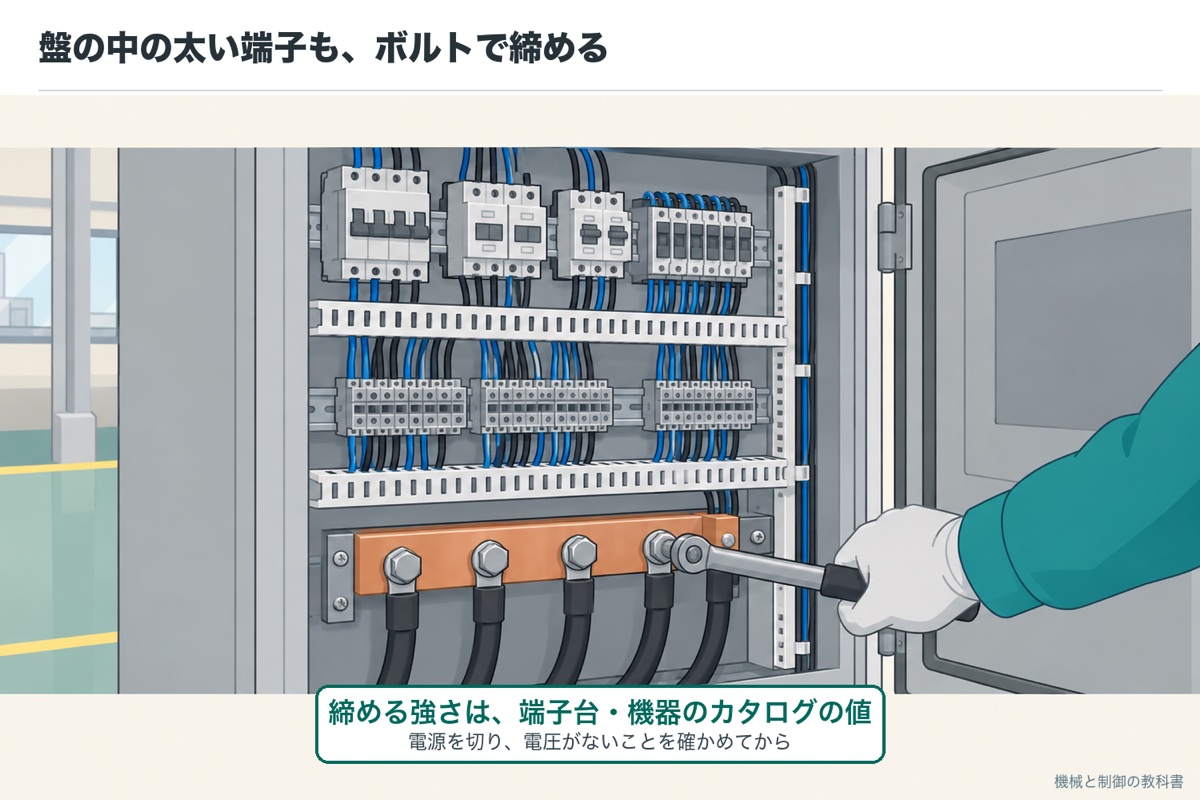
制御盤の中にも、ボルトとねじはたくさんあります。特に太い電線をつなぐ端子台や機器の端子では、M10 以上の太い端子ねじに六角ボルトが使われます。例えば東洋技研の端子台のカタログでは、端子ねじの呼びごとに締付トルクが決められていて、M10・M12 の端子には「六角ボルト+ばね座金・平座金」が付いています。平座金は頭の下に敷く平らな輪、ばね座金は切れ目のあるばねの輪です(座金の種類は座金の記事で扱います。公開しだいリンクします)。
東洋技研 端子台総合カタログ(2023年9月版)の各機種の値。ほかのメーカー・機器は、その取扱説明書の値で締めます
| 端子ねじの呼び | 締付トルク(東洋技研の端子台) | 端子ねじの形 |
|---|---|---|
| M3 | 0.5〜1.2 N·m | 小ねじ |
| M3.5 | 0.8〜1.4 N·m | 小ねじ |
| M4 | 1.2〜1.8 N·m | 小ねじ |
| M5 | 2.0〜3.0 N·m | 小ねじ |
| M6 | 2.5〜3.7 N·m | 小ねじ |
| M8 | 6.0〜9.0 N·m | 小ねじ・六角ボルト(機種による) |
| M10 | 10.0〜14.7 N·m | 六角ボルト(ばね座金・平座金付き) |
| M12 | 14.0〜20.6 N·m | 六角ボルト(ばね座金・平座金付き) |
| M16 | 25.0〜37.3 N·m | 六角ボルト(ばね座金・平座金付き) |
N·m(ニュートンメートル)は、ねじる力の強さの単位です。トルクの考え方は、モーターのトルク計算の記事で、式の出どころから説明しています。
N·m って何?ねじる力の強さが式の出どころからわかる
同じ M サイズの服でも、洗濯表示は服ごとに違います。端子のボルトも、同じ M10 でも「何 N·m で締めるか」は端子台や機器ごとに決まっていて、その服(機器)の表示に従います。
端子のボルトは、機械の締め付けトルクの一覧表ではなく、端子台や機器のカタログ・取扱説明書に書かれたトルクで締めることをおすすめします。端子は銅の金具や樹脂の台と組み合わさった部品で、ボルトそのものの強さいっぱいまで締める前提ではないからです。トルクの値は、配線の図面か作業の手順書に、端子の呼びと一緒に書いておくと、作業する人が迷いません。
端子のボルトを締め直すときは、必ず電源を切り、検電器やテスターで電圧がないことを確かめてから行います。作業の可否は、社内のルールと機器の取扱説明書に従ってください。
- 東洋技研 端子台総合カタログ(2023年9月版):端子ねじ M3〜M16 の締付トルク、M10・M12 は六角ボルト SP・PW 付、M16 は六角ボルト SW・PW 付
- 東洋技研「端子台 総合カタログ」(2023年9月版。端子ねじの呼びと締付トルク、M10 以上は六角ボルト+ばね座金・平座金)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
盤や架台のボルトは、呼びの種類をしぼると間違いが減る
制御盤の中には、機器を取り付ける板、ダクト、レール、アースの端子など、ボルトやねじで留める所がたくさんあります。ここでいろいろな呼びを使うと、作業のたびに工具を持ちかえることになり、M10 の 16 mm と 17 mm のような取り違えも起きやすくなります。
家族の服のサイズがばらばらだと、洗濯物をたたむたびに「これは誰の?」と迷います。サイズをそろえれば迷いません。盤のボルトも、呼びをそろえると工具と予備が少なくて済みます。
盤や架台の取り付けに使うボルトは、呼びの種類をできるだけ少なくそろえるのがおすすめです。例えば M5・M6・M8 の3種類のように決めておくと、用意する工具(二面幅)と予備の部品が少なくて済み、M10 の 16 mm と 17 mm のような取り違えも起きにくくなります。図面には呼びと長さ(M6×16 など)まで書きます。
端子台のねじ式とスプリング式、どう選ぶ?が表でわかる
ボルトを選ぶときのチェックリスト
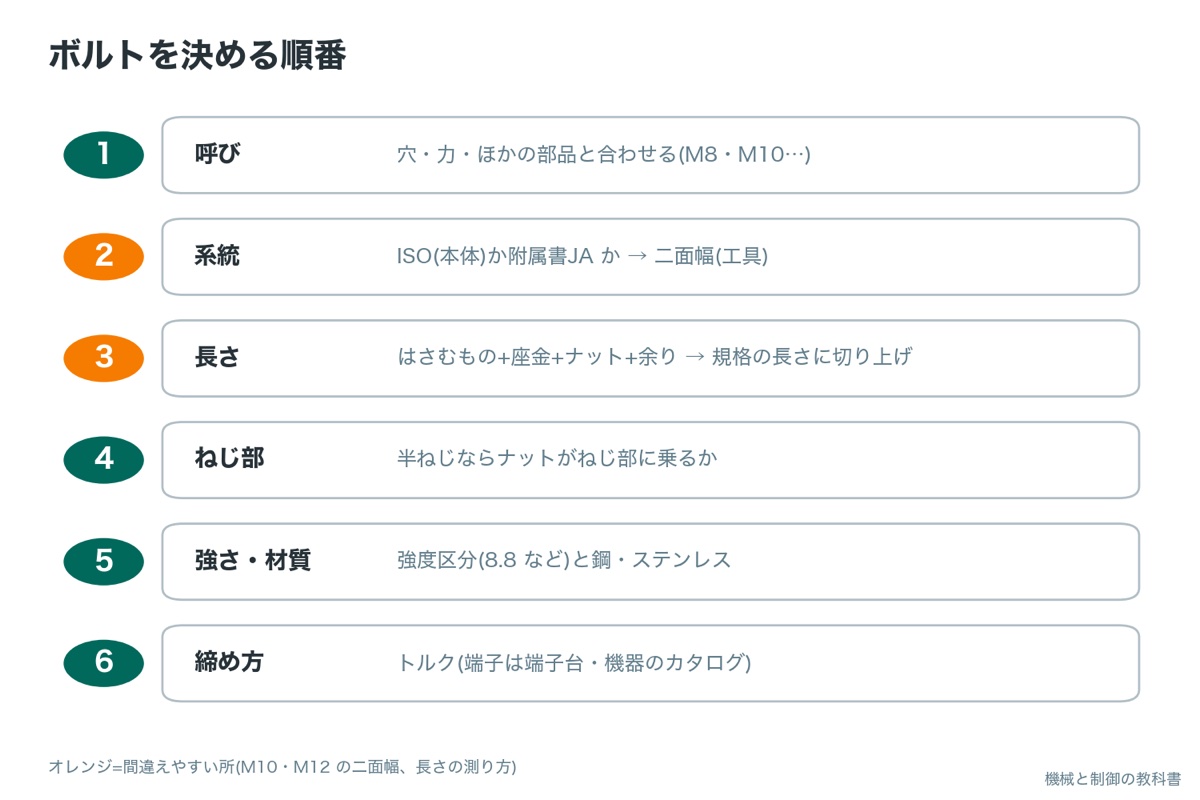
服を買うときに「サイズ → 着丈 → 生地 → 洗濯表示」と順に見るように、ボルトも決める順番を決めておくと迷いません。
- □ 呼び(M8・M10 など)を、穴の大きさ・かかる力・ほかの部品と合わせて決めた
- □ ISO の寸法(本体)か昔の寸法(附属書JA)かを確かめ、二面幅(工具のサイズ)を決めた
- □ 工具を回す場所が、対角 e と工具の厚みの分だけ空いている
- □ ナットで締めるなら、板+座金+ナットの高さ+余りで長さを計算し、規格の長さに切り上げた
- □ 半ねじなら、ナットの座る位置が円筒部より先(ねじ部の上)になっている
- □ タップ穴なら、かかる長さ(鋼で 1.2 × d 以上)と穴の深さを確かめた
- □ 強度区分(8.8 など)と材質(鋼・ステンレス)を決めた
- □ 締め付けトルクを決めた(端子は端子台・機器のカタログの値)
- □ 図面に呼び・長さ・強度区分(必要なら規格の系統)を書いた
よくある質問
まとめ:ボルトは「サイズの札」と「実寸」を分けて読む
- 六角ボルトの規格は JIS B 1180。本体は ISO の寸法、昔からの寸法は附属書JA にある
- M10 は「ねじの外径 10 mm」のサイズの札。ピッチ・二面幅・頭の高さは規格で決まる
- 二面幅 s は工具のサイズ。M10 は 16 mm(ISO)と 17 mm(昔の JIS)があるので頭の実寸で確かめる
- 回す場所は対角 e = s ÷ cos30°(約 1.155 倍)で考える
- 長さは「はさむものの厚さ+座金+ナットの高さ+余り」を規格の長さに切り上げる。半ねじはナットがねじ部に乗るか確かめる
- 盤の中の端子のボルトは、端子台・機器のカタログのトルクで締める
ボルトが決まったら、相手になるナットや座金、端子台の選び方も確かめておきましょう。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
ボルトの寸法がわかったら、盤の中でボルトやねじを使う部品の選び方も読んでおきましょう(ナット・座金・ねじの規格の記事は公開しだい、ここに並べます)。