機械の安全制御とは、人が危ない所に近づいたり非常停止ボタンが押されたりしたときに、ふだんの PLC とは別の道で、機械の動力を確実に切って止めるしくみです。
中身は「検出→判断→遮断」の3段です。扉が開いたら止めるインターロック(扉のスイッチ)と非常停止ボタンが検出、安全リレーやセーフティコントローラが判断、電磁接触器やインバーター・サーボの STO が遮断を受け持ちます。
この記事では、安全制御を身近な電子レンジにたとえて、最後までその話で説明します。部品ごとの受け持ちの表と、止まるまでの時間の計算もあります。
- リスク低減の3ステップ・隔離と停止の原則:厚生労働省のリーフレット
- 停止カテゴリ・起動より停止を優先・リセットで始動しない:日本プラントメンテナンス協会「IEC 60204-1 の解説」
- STO の定義:三菱電機の公開資料
- 厚生労働省・都道府県労働局・労働基準監督署「機械安全規格を活用して労働災害を防ぎましょう」(機械による災害は休業4日以上の死傷の約4分の1・3ステップメソッド・隔離の原則と停止の原則・JIS B 9715:2013)
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(停止カテゴリ0・1・2の定義、停止機能は起動機能に優先、インターロック付きの安全防護装置を閉めてリセットしただけで危険な始動があってはならない、冗長系)
- 三菱電機 FREQROL-E800 安全性向上(STO:外部機器からの入力信号に基づき、モータ駆動エネルギーを電子的に遮断。安全性レベルの表)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
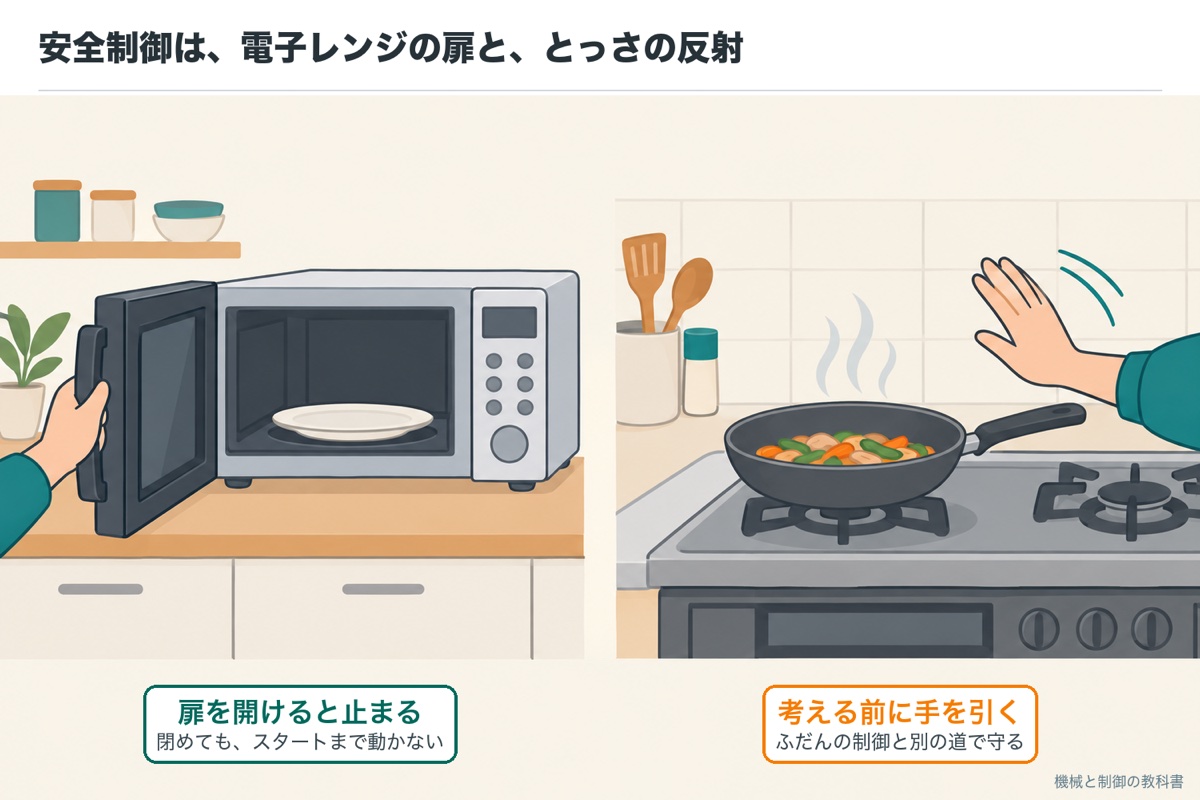
安全制御とは?電子レンジの扉と、とっさの反射
電子レンジは、温めている途中で扉を開けると、すぐに止まります。中の皿も明かりも止まり、扉を閉めても、もう一度スタートを押すまで動きません。これが安全制御の考え方そのものです。
電子レンジの扉には小さなスイッチがあり、扉が開くと、中で電波を出す部品の電気が切れます。温める時間を数えている頭脳(マイコン)が「止めよう」と考える前に、扉のスイッチが電気の通り道そのものを切ります。もう1つのたとえは反射です。熱いフライパンにさわると、「熱い」と考える前に手が引っこみます。考える脳(ふだんの制御)を通らずに、体を守る別の道があるのです。
左の言葉が出てきたら、右の本物に読みかえてください
| 電子レンジ・体のたとえ | 工場の機械では |
|---|---|
| 温め時間を数える頭脳(マイコン) | ふだんの制御をする PLC |
| 扉のスイッチ | 扉のスイッチ(インターロック)・非常停止ボタン・ライトカーテン |
| 考える前に手を引く反射 | PLC を通らずに止める、安全のための別の回路 |
| 電波を出す部品の電気を切る | モーターの電気を電磁接触器や STO で切る |
| 閉めてもスタートを押すまで動かない | リセットしてから、別の操作で運転を始める |
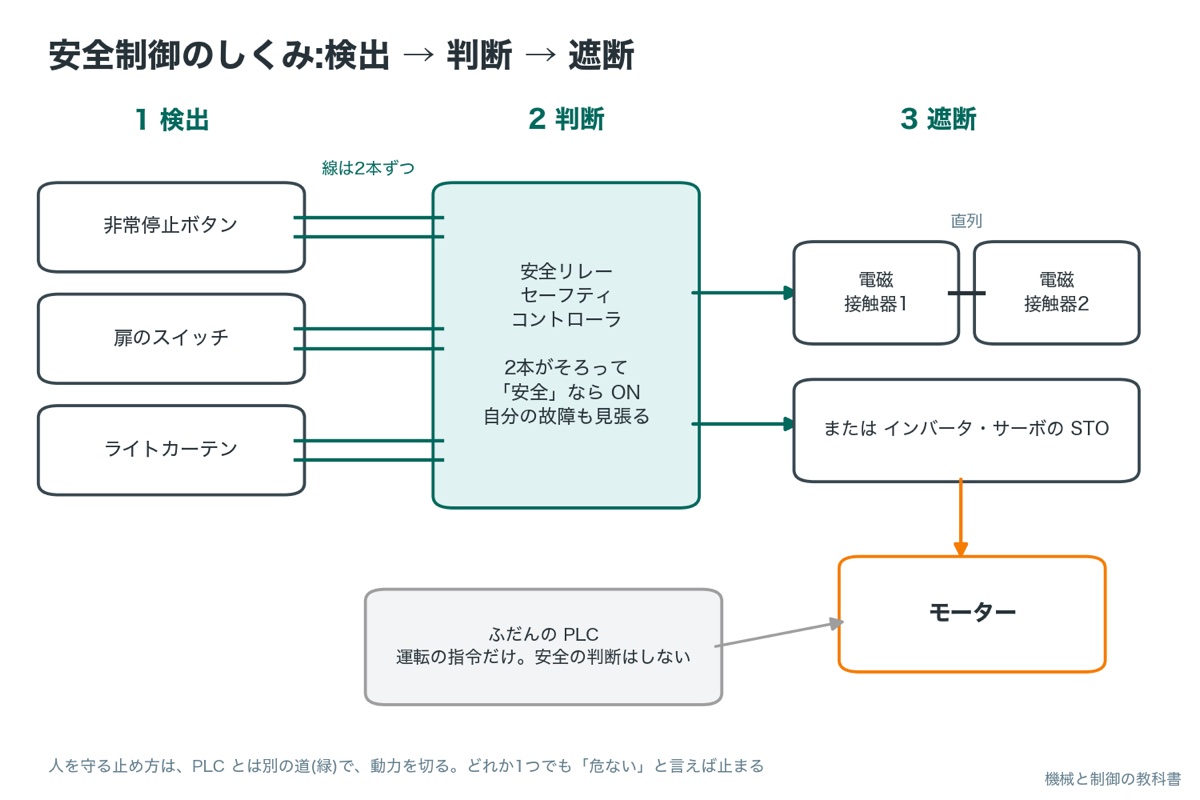
ここで「え、PLC で止めればいいのでは?」と思った方へ。ふだんの PLC は、止める指令を出すことはできます。でも、PLC の出力の部品がくっついて切れなくなったり、プログラムに思わぬ抜けがあったりしたときに、自分でそれに気づいて止まる作りにはなっていません。だから人を守る止め方は、壊れたことにも気づける専用の部品で、別の道にします。
安全制御を考えるときは、部品を選ぶ前に「ふだんの PLC のプログラムが止めるのか、安全のための別の回路が動力を切るのか」を、止めたい場面ごとに決めます。品物を作るための停止(1サイクル終わったら止める、など)は PLC、人がけがをしないための停止は別の回路、と分けておくと、あとで PLC のプログラムを書き換えても、人を守る止め方は変わりません。故障の自己診断を持った安全 PLC を使うときも、ふだんの PLC とは別の安全専用のプログラムとして扱います。
ふだんの制御をする PLC が、何をしているかがわかる
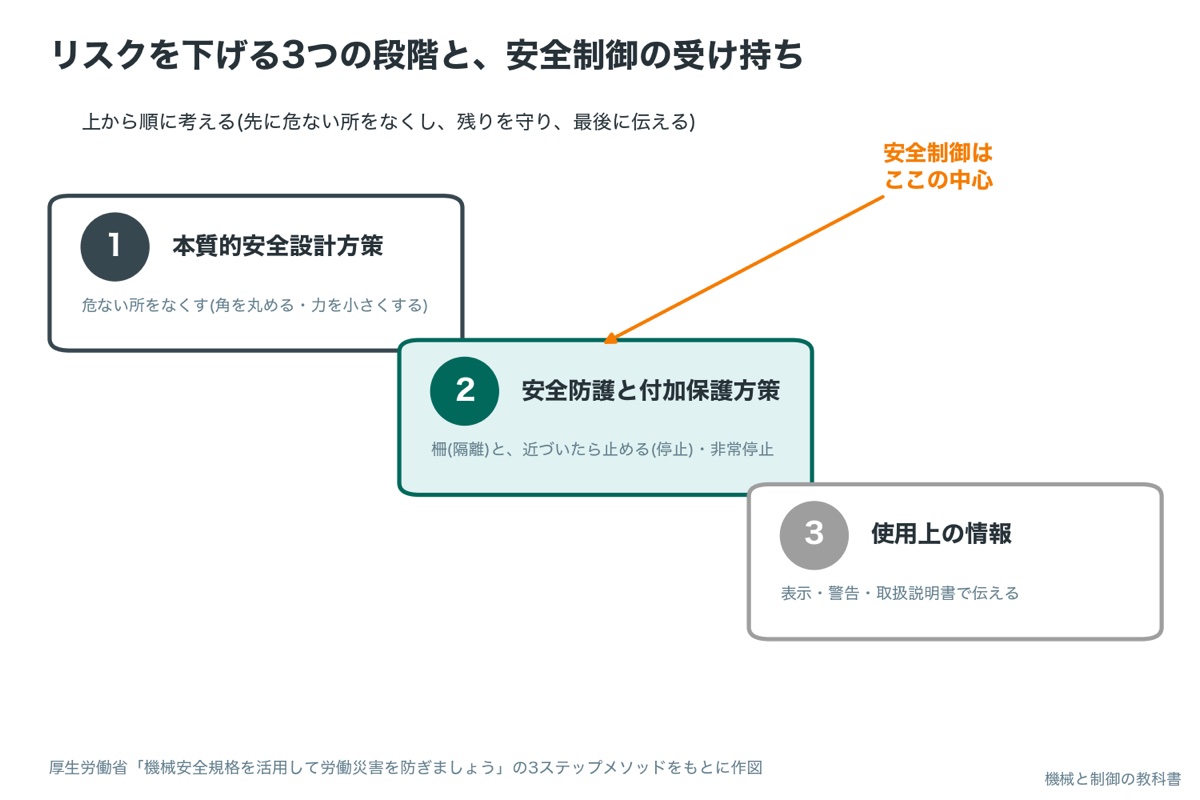
安全制御は、3つの段階のどこにある?
機械のけがを防ぐ方法には順番があります。厚生労働省の資料では、機械を作る側は3ステップメソッドという順番で考えるとされています。
本質的安全設計方策そもそも危ない所をなくす。とがった角を丸める、力を小さくする、人が近づかなくて済むようにする、など。
安全防護と付加保護方策なくせない危ない所を、柵(ガード)や止めるしくみ(保護装置)で守る。非常停止もここに入る。安全制御はこの段の中心です。
使用上の情報それでも残る危なさを、表示・警告・取扱説明書で使う人に伝える。
電子レンジで言えば、①は「中の電波が外にもれない箱にする」、②は「扉を開けたら止まるスイッチを付ける」、③は「金属の器を入れないでください、と書く」です。いきなり③の注意書きだけで済ませないのが、この順番の意味です。
2段目の守り方には2種類あります。資料では、ガードで人と危ない所を場所で分けるのが「隔離の原則」、人が近づいたら機械を止めて時間で分けるのが「停止の原則」とされています。安全制御は、主にこの「停止の原則」を電気の回路で実現するものです。
また資料によると、機械による労働災害は、休業4日以上のけが全体の約4分の1を占めています(平成26年)。機械の安全は、工場のけがを減らすうえで大きな割合を持つ話です。
機械を使う工場の側が行うリスクアセスメント(危なさを洗い出して見積もる作業)の進め方は、同じ筆者が運営する職場の安全衛生のブログ anzen-zukan.jp のリスクアセスメントとはで解説しています。
- 3ステップメソッド・隔離の原則と停止の原則・機械による災害の割合:厚生労働省のリーフレット
- 厚生労働省・都道府県労働局・労働基準監督署「機械安全規格を活用して労働災害を防ぎましょう」(機械による災害は休業4日以上の死傷の約4分の1・3ステップメソッド・隔離の原則と停止の原則・JIS B 9715:2013)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
しくみの全体:検出→判断→遮断の3段
安全制御の部品は、たくさんの名前がありますが、やっていることは3つだけです。人が危ない所に近づいたことを見つける(検出)、止めるべきかを決める(判断)、モーターの電気を切る(遮断)です。
電子レンジでは、扉のスイッチが「開いた」を見つけ(検出)、中の回路が「止める」と決め(判断)、電波を出す部品の電気を切ります(遮断)。工場の機械では、この3つがそれぞれ独立した部品になっていて、部品の数が多いぶん、どこがどの段かを知っておくと地図が読めます。
左の段ごとに、どの部品が何を受け持つか。部品の名前に迷ったら、まずこの表のどの行かを考えます
| 段 | おもな部品 | 受け持つこと | 電子レンジでは |
|---|---|---|---|
| 1 検出 | 非常停止ボタン・扉のスイッチ・ライトカーテン・セーフティマット・イネーブルスイッチ | 人が近づいた・止めてほしい、を見つけて信号を切る | 扉のスイッチ |
| 2 判断 | 安全リレー・セーフティコントローラ・安全 PLC | 2本の信号がそろって「安全」かを見て、だめなら出力を切る。自分の故障も見張る | 中の安全回路 |
| 3 遮断 | 電磁接触器2つ・インバータやサーボの STO・ブレーキ | モーターに力が出ないようにする | 電波を出す部品の電気を切る |
| (別の道) | ふだんの PLC | 運転の指令を出す。安全の判断はしない | 温め時間を数える頭脳 |
次の動く図で、3つの段がどうつながっているかを確かめてみましょう。扉を開ける・非常停止を押す・線が切れる、の3つを試せます。
動かして確かめる
左から検出(扉のスイッチと非常停止ボタン)→判断(安全リレー)→遮断(2つの電磁接触器)→モーターの順に並べた図です。まず「リセット」→「運転」でモーターを回し、そのあと扉を開けたり、非常停止を押したりしてみてください。
いまの様子:扉は閉まっていて、非常停止も押されていません。安全リレーはまだ「リセット」を待っています。
動きは説明のための作り物です。本物の回路は、安全機器の取扱説明書と規格に従って組みます。止まり方(すぐ切るか、減速してから切るか)は機械ごとに決めます。
見てほしいのは2つです。1つは、扉を開けた瞬間に、PLC の指令と関係なく接触器が切れること。もう1つは、扉を閉めても非常停止を戻しても、リセットと運転を押すまで動き出さないことです。電子レンジと同じですね。
安全制御の全体像は、部品を選ぶ前に「安全機能ごとに1行」の表にします。列は、何を見つけるか(検出)・何で決めるか(判断)・何を切るか(遮断)・止まり方(停止カテゴリ)・リセットの場所、の5つです。扉が2枚と非常停止が3個ある機械なら、行は少なくとも「扉A」「扉B」「非常停止」の3つ。この表があると、安全リレーで足りるのか、セーフティコントローラが要るのかも、行の数と止め方の違いから見えてきます。
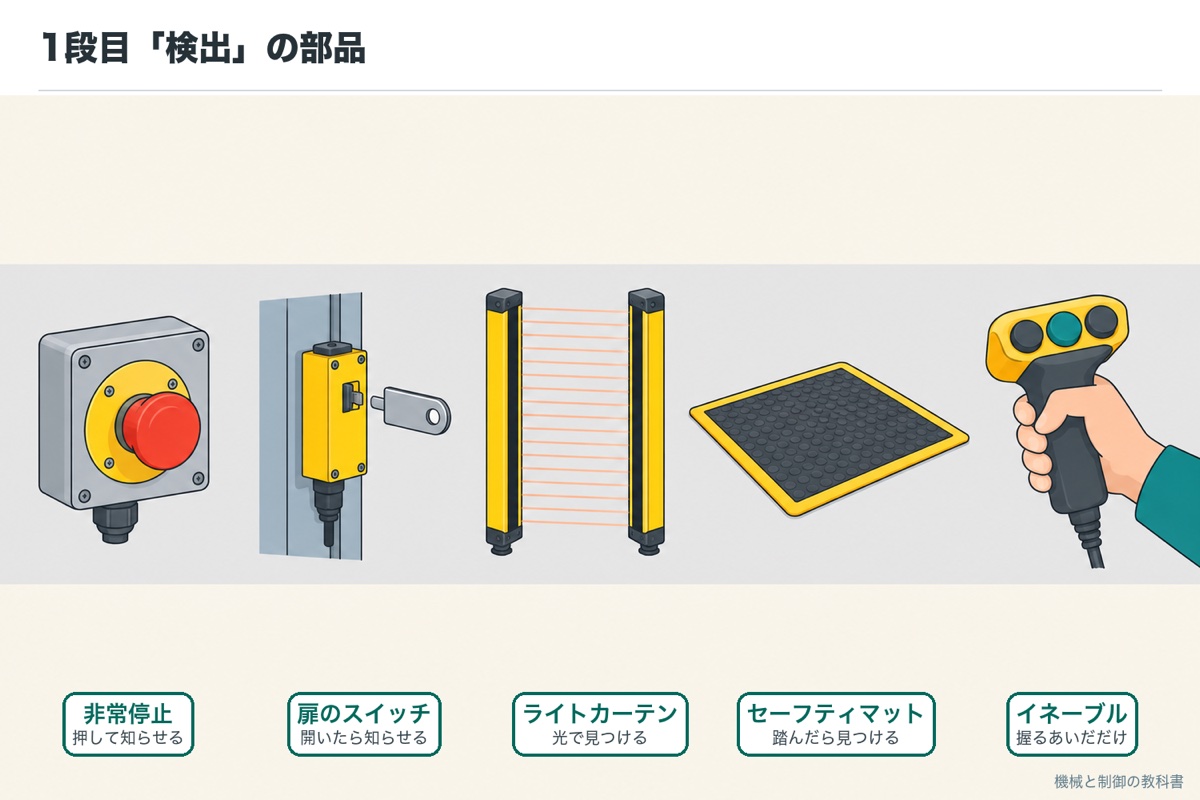
1段目「検出」の部品:人が近づいたことを見つける
検出の部品は、人が「止めてほしい」と思ったとき、または人が危ない所に近づいたときに、信号を切る役目です。電子レンジの扉のスイッチのように、危ないときに電気の流れを止める向きで使うのが基本です。
左の部品が、どの見つけ方で、どんな場面に向くか。どれを使うかは、危ない所に近づく頻度と、止まるまでの時間で決めます
| 部品 | どう見つけるか | 向いている場面 |
|---|---|---|
| 非常停止ボタン | 人が押す(押すと押されたまま止まる) | どの機械にも。最後の手段として |
| 扉のスイッチ(インターロックスイッチ) | 扉やカバーが開いたことを見つける。鍵のような部品(アクチュエーター)を差し込む形が多い | ときどき中に入る扉・点検のカバー |
| 施錠式の扉のスイッチ | 機械が止まるまで扉を開かないように鍵をかける | 止まるまで時間がかかる機械(惰性で回るもの) |
| ライトカーテン | 向かい合った2本の柱のあいだの光を、手や体がさえぎったら見つける | 材料を手で入れる・出す所(扉を付けにくい所) |
| セーフティマット・レーザースキャナ | 床を踏んだ・ある範囲に入ったことを見つける | 広い範囲への立ち入り |
| イネーブルスイッチ | 手に持ち、中くらいに握っているあいだだけ動いてよい | 教える作業(ロボットの手動操作など) |
電子レンジの扉のスイッチは、扉が閉まっているあいだだけ「よし」の信号を出します。工場の検出の部品も同じで、安全なあいだだけ信号を出し、危ないときや線が切れたときに信号が消える作りにします。押しボタンでいう b接点(押すと切れる接点)の考え方です。
イネーブルスイッチの3つの位置(離している=だめ、中くらい=よし、強く握りしめた=だめ)は、規格の解説にも書かれている決まりです。驚いて手を離しても、思わず握りしめても止まるように作られています。
扉を開けたら止めるしくみ(インターロック)の種類と、無効にすることの危険は、同じ筆者が運営する職場の安全衛生のブログ anzen-zukan.jp のインターロックとは(機械安全のしくみ)で解説しています。
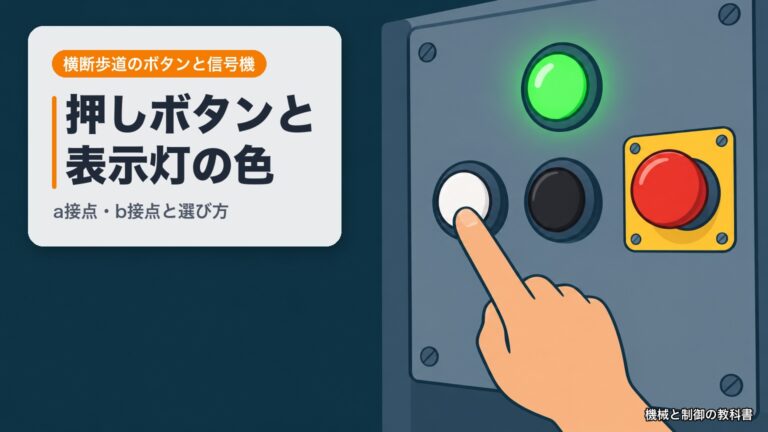
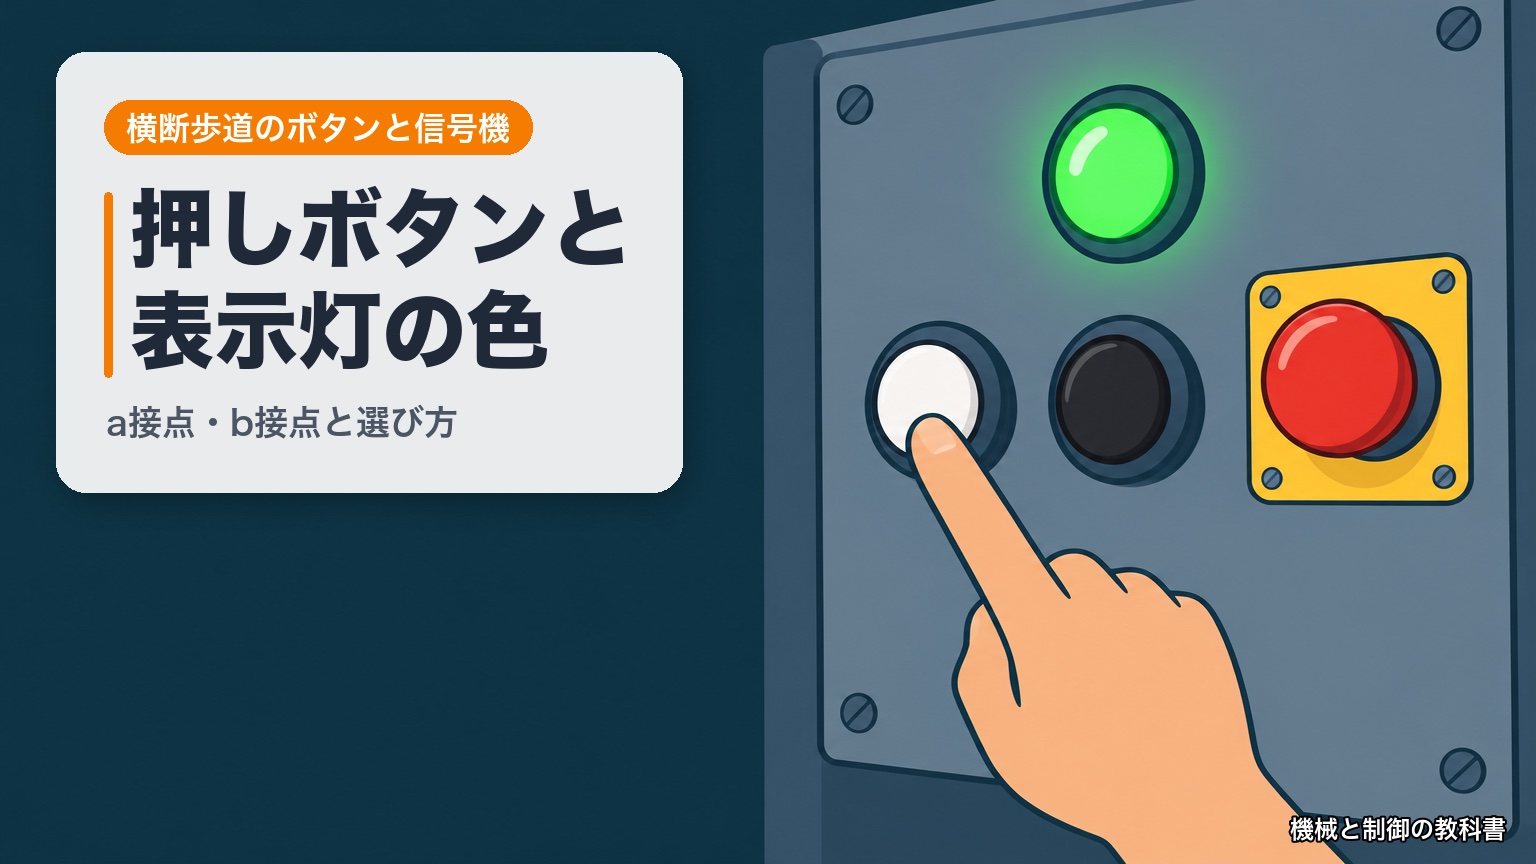
非常停止ボタンが赤い頭と黄色の台で、b接点でつなぐ理由がわかる
- イネーブルスイッチの3つの位置:日本プラントメンテナンス協会「IEC 60204-1 の解説」
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(停止カテゴリ0・1・2の定義、停止機能は起動機能に優先、インターロック付きの安全防護装置を閉めてリセットしただけで危険な始動があってはならない、冗長系)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
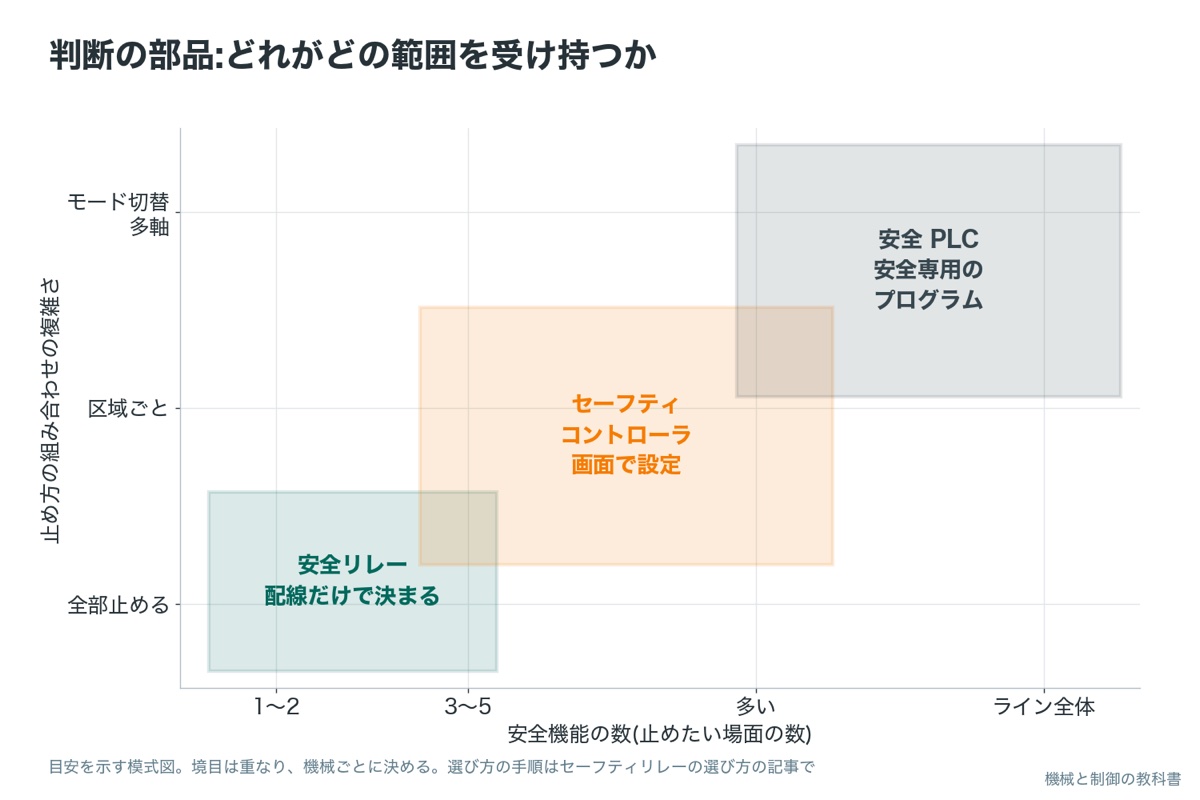
2段目「判断」の部品:安全リレーとセーフティコントローラ
判断の部品は、検出の部品から来る信号を受け取り、「動かしてよいか」を決めます。ふつうのリレー(電気で動くスイッチ)と違うのは、自分が壊れたことにも気づける点です。
電子レンジの安全回路が、扉のスイッチが2つとも「閉」と言ったときだけ電気を通し、片方だけが「閉」と言うなら「どちらかがおかしい」と判断して動かない、と考えてください。工場の判断の部品も、2本の線の信号を比べ、そろわなければ動かしません。
左の部品ほど簡単で、下へ行くほど多くの安全機能を1台で扱える。どれも「自分の故障を見張る」作りは同じです
| 部品 | 中身 | 向いている機械 |
|---|---|---|
| 安全リレー(セーフティリレー) | 決まった働きを配線だけで実現する小さな箱。設定はつまみ程度 | 安全機能が1〜2個で、止め方も同じ機械 |
| セーフティコントローラ | パソコンの画面で、入力と出力の組み合わせを設定できる箱 | 扉や非常停止が多い・区域ごとに止め方を変えたい機械 |
| 安全 PLC | 安全専用のプログラムを書ける PLC | ライン全体・ロボットや多くの軸を組み合わせる設備 |
どの部品も、安全のための性能を示す数字(ISO 13849-1 の PL や、IEC 61508・IEC 62061 の SIL)をカタログに書いています。ただし、ある安全リレーの取扱説明書にも書かれているとおり、機械全体の性能は、検出・判断・遮断のすべての部品を合わせて評価します。判断の部品だけ性能が高くても、機械全体の性能にはなりません。
安全リレーとセーフティコントローラのどちらを選ぶかは、扉や非常停止の数、止め方の違い、あとから増える見込みで決めます。選び方の手順と計算は、このあとの安全リレーの選び方の記事で詳しく説明します(公開しだいリンクします)。
- PL は全体の部品で評価する:Schmersal セーフティリレーユニットの取扱説明書
- Schmersal セーフティリレーユニット SRB301ST V.2/V.3 取扱説明書(日本語)(非常停止時の応答時間 通常25 ms・最大32 ms、PL はセンサー・ロジック・アクチュエーターの全体で評価する)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
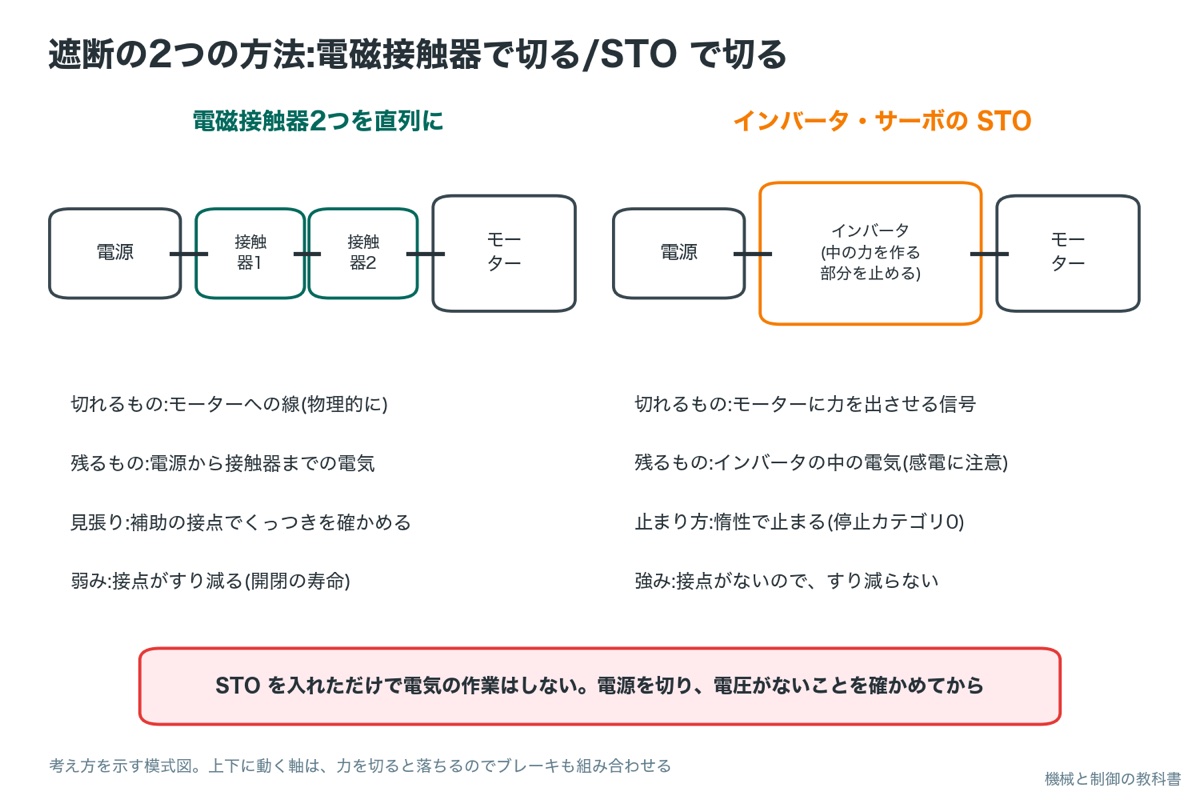
3段目「遮断」の部品:電磁接触器とSTO
最後の段は、モーターに力が出ないようにすることです。方法は大きく2つあります。
電子レンジで言えば、コンセントからの電気の線を途中で切るのが電磁接触器、電気は来ているけれど電波を作る部品だけを働かなくするのが STO です。どちらでも電波は出なくなりますが、残るものが違います。
電磁接触器で切る
- 電気で動く大きなスイッチで、モーターへの線を物理的に切る
- 安全のためには2つを直列にして、どちらかがくっついても切れるようにする
- くっついていないかを、補助の接点で判断の部品に知らせる(フィードバック)
- 切るたびに接点がすり減るので、開閉の回数に寿命がある
STO(安全トルク遮断)で切る
- インバータやサーボアンプの中で、モーターに力を出させる部分の信号を止める
- 接点がないので、何度止めてもすり減らない
- インバータの中には電気が残っている。電気の作業の前には電源を切る
- 止まり方は惰性で止まる(停止カテゴリ0にあたる)
三菱電機の公開資料では、STO を「外部機器からの入力信号に基づき、モータ駆動エネルギーを電子的に遮断」する機能と説明しています。同じ社の資料の注記には、STO の要求を満たすだけなら電磁接触器は要らないが、インバータの異常や作業者の感電のおそれを避けるために電磁接触器を付けている、という例も書かれています。
STO は「モーターに力を出させない」機能で、電気を断ち切るものではありません。インバータやサーボアンプの中には電圧が残っています。配線や点検の作業は、STO を入れただけで行わず、電源を切って、取扱説明書の時間だけ待ち、電圧がないことを確かめてから行います。
もう1つ、上下に動く軸(重いものを持ち上げる軸)は、力を切ると重さで落ちてきます。こうした軸は、力を切るのと同時にブレーキで止めておく必要があります。どの方法で切るかは、機械の動き方と止まり方から決めます。STO の詳しい配線と、電磁接触器との使い分けは、STO の記事で説明します(公開しだいリンクします)。
STO が付いているサーボアンプが、ふだん何をしているかがわかる
- STO の定義:三菱電機 FR-E800 のページ
- 感電のおそれを避けるため電磁接触器を付ける例:三菱電機 安全ソリューションのページ
- 三菱電機 FREQROL-E800 安全性向上(STO:外部機器からの入力信号に基づき、モータ駆動エネルギーを電子的に遮断。安全性レベルの表)
- 三菱電機 目的別ソリューション 安全(STO の要求を満たすための電磁接触器は必要ないが、インバータアラームや作業者の感電リスクを回避するために電磁接触器を取り付けている、の注記)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
止め方は3種類:停止カテゴリ0・1・2
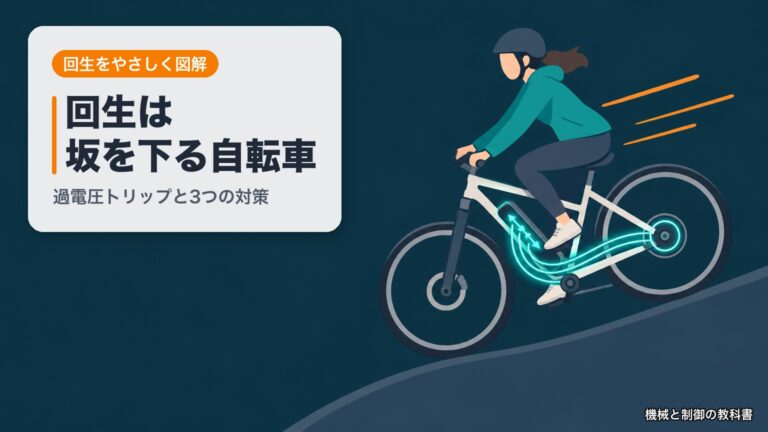
「止める」にも種類があります。機械の電気装置の規格 IEC 60204-1 では、止め方を3つの停止カテゴリに分けています。
自転車で言えば、カテゴリ0は「こぐのをやめて、ペダルから足を離す」(勢いで進んでから止まる)、カテゴリ1は「ブレーキで止めてから降りる」、カテゴリ2は「ブレーキで止めて、またがったまま足で支えておく」です。
左のカテゴリごとの止まり方。非常停止は、0か1で働かせるのが一般的です(細部は規格の最新版で確かめます)
| 停止カテゴリ | 規格の解説の定義 | モーターでは | よく使う場面 |
|---|---|---|---|
| 0 | 動力の電気を直接切る停止 | 電気を切って惰性で止まる | 非常停止(惰性で回っても危なくない機械) |
| 1 | 電気の制御で止めてから、電気を切る停止 | インバータやサーボで減速して止め、止まったら切る | 非常停止(勢いで回り続けると危ない機械) |
| 2 | 止まったあとも電気を入れたままの停止 | 止まった位置で力を出して保つ | ふだんの停止・一時停止 |
カテゴリ1は、止まるまでのあいだは電気を入れておくので、「何秒たったら必ず切る」という時間を決めておきます。安全リレーには、この時間を数えて遅れて切る出力を持つものがあります。インバータで減速して止めるときに、止まりきれずにトリップすることがある点は、回生の記事で説明しています。
規格の解説では、止める働きは、動かし始める働きより優先させるとされています。「運転」と「停止」が同時に押されたら、必ず止まる側が勝つように作ります。
減速して止めるときに、なぜトリップすることがあるのかがわかる
- 停止カテゴリ0・1・2の定義・停止は起動に優先:日本プラントメンテナンス協会「IEC 60204-1 の解説」
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(停止カテゴリ0・1・2の定義、停止機能は起動機能に優先、インターロック付きの安全防護装置を閉めてリセットしただけで危険な始動があってはならない、冗長系)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
なぜ線を2本にするの?1つ壊れても止まるため
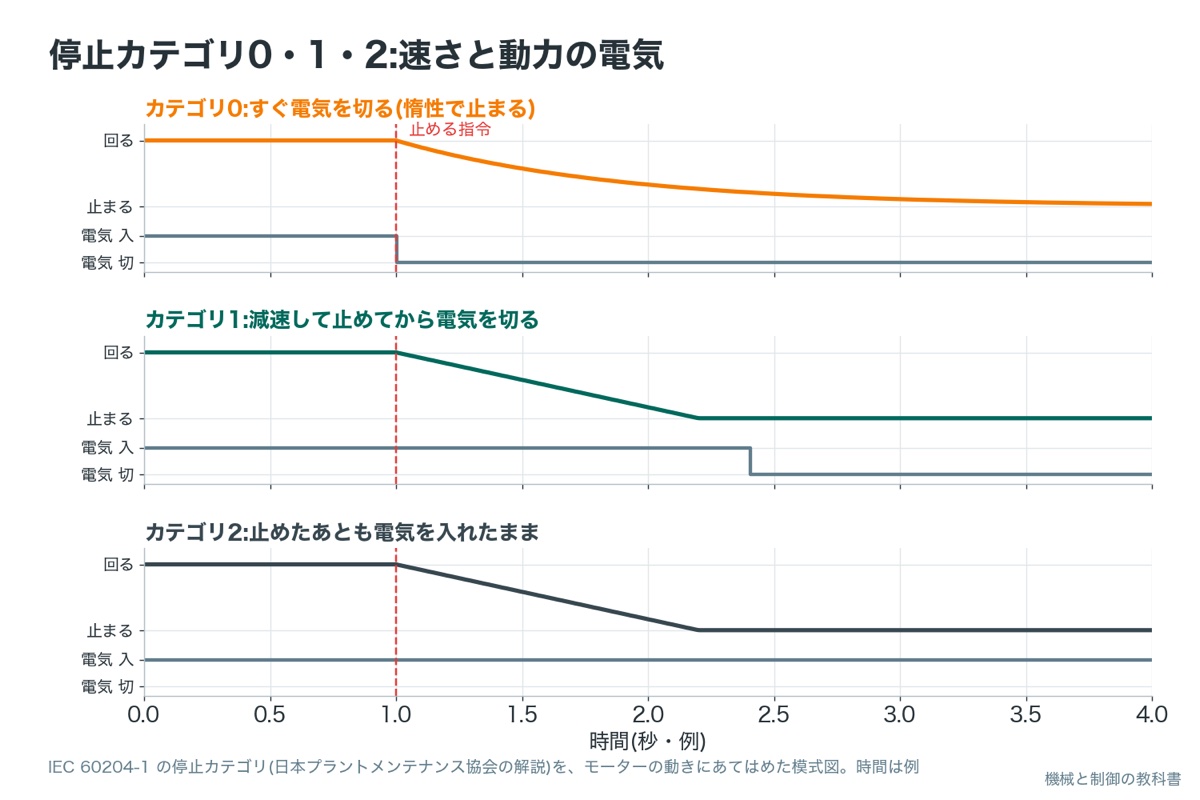
安全制御の回路は、検出から遮断まで、同じ働きを2本の線(2チャンネル)で組むのが基本です。規格の解説でも、同じ働きの機器を2重にする「冗長系」が、故障したときの危なさを小さくする方法として挙げられています。
電子レンジの扉にスイッチが2つあれば、片方が壊れて「閉」のまま動かなくなっても、もう片方が「開」を見つけて止められます。さらに、2つの答えが食い違ったら「どちらかが壊れた」とわかります。2本にする理由は、止められることと、壊れたことに気づけることの2つです。
ふつうのリレーや電磁接触器は、大きな電流で何度も切っていると、接点が溶けてくっつく(溶着)ことがあります。1本の線しかなければ、くっついたまま機械が止まりません。2本にしておけば、もう1本が切れて止まります。
では、くっついたことにどう気づくのでしょう。安全のためのリレーには強制ガイドという作りがあり、ふだん閉じている接点と、ふだん開いている接点が、同時に閉じることがない作りになっています。メーカーの資料では、常閉接点(ふだん閉じている接点)を見張る回路に入れておけば、常開接点(ふだん開いている接点)が開いたことを確かめられると説明しています。判断の部品は、この見張りの信号で「くっついていないか」を毎回確かめ、くっついていたら次のリセットを受け付けません。
④の動く図で「2本の線のうち1本が切れた」を試すと、リセットが効かなかったはずです。2本がそろわないと動かない、これが2チャンネルの意味です。
- 冗長系(2重化):日本プラントメンテナンス協会「IEC 60204-1 の解説」
- 強制ガイドリレーの接点の作り:TE Connectivity
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(停止カテゴリ0・1・2の定義、停止機能は起動機能に優先、インターロック付きの安全防護装置を閉めてリセットしただけで危険な始動があってはならない、冗長系)
- TE Connectivity 強制ガイドリレー(常閉接点は常開接点と同時に閉じることはできない。安全回路の出力の制御・セーフティリレーの出力の拡張に使う)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
計算してみよう:止まるまでの時間と、手が進む距離
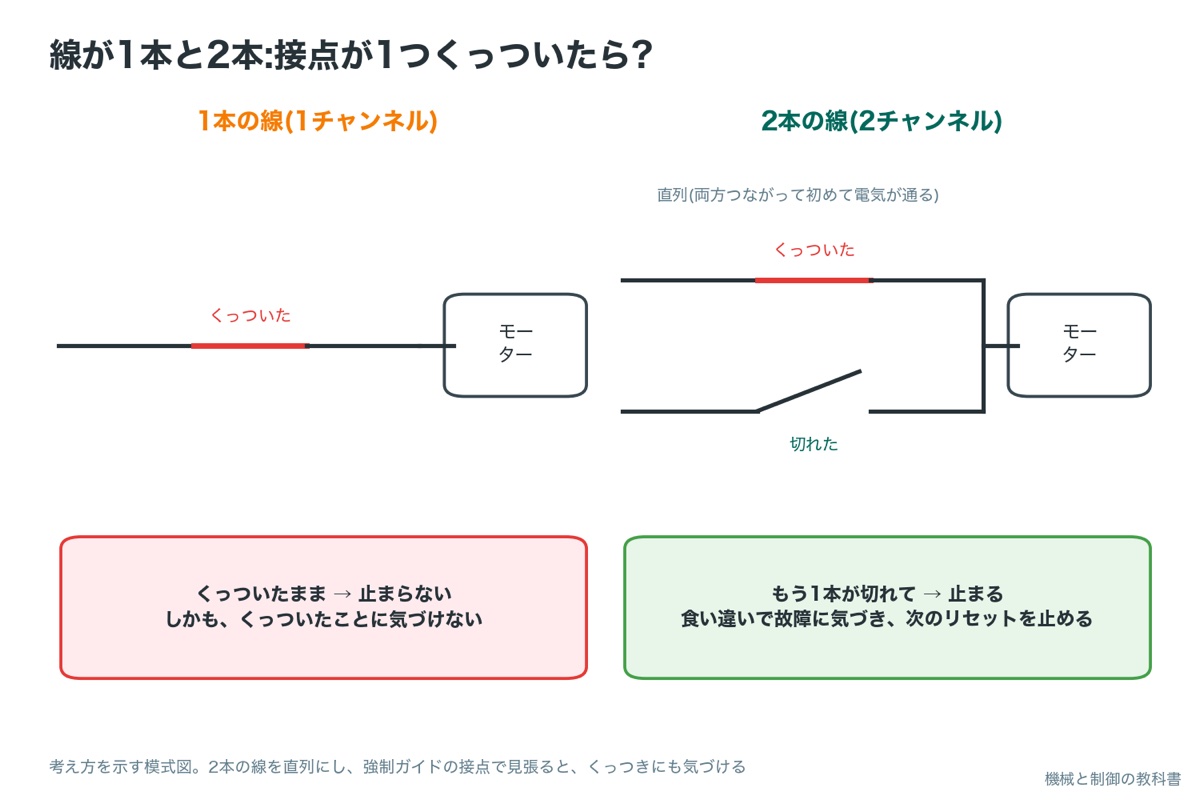
ライトカーテンや扉のスイッチは、人を見つけたら終わりではありません。見つけてから機械が本当に止まるまでに時間がかかり、そのあいだにも手は前へ進みます。止まるまでの時間を数字で出さないと、危ない所からどれだけ離して守ればよいかが決められません。だから計算します。
車の運転を思い出してください。危ないと思ってからブレーキを踏むまでの時間と、ブレーキが効いてから止まるまでの距離を足したものが、止まるまでに進む距離です。機械も同じで、安全の部品が反応する時間と、機械が止まる時間の両方を足します。
式の出どころ:まず時間です。検出・判断・遮断・機械の停止は、リレーのように順番に起きるので、それぞれの時間を足し算すると合計の時間 T が出ます。次に距離です。距離は「速さ × 時間」(1秒に2 m 進むものが0.5秒進めば1 m)なので、手が近づく速さ K に T を掛けると、そのあいだに手が進む距離が出ます。
T[s] = 検出 + 判断 + 遮断 + 機械が止まる時間 、 手が進む距離[mm] = K[mm/s] × T[s]
- T:人を見つけてから、機械が止まるまでの合計の時間。単位は秒(1 ms は 0.001 秒)
- K:人の体が近づく速さ。安全距離の規格 ISO 13855 では、手(腕)は 2000 mm/s、歩いて近づくときは 1600 mm/s を使う
- 距離:mm/s × s で、s が消えて mm になる
10 ms
32 ms
20 ms
300 ms
10 + 32 + 20 + 300 = 362 ms = 0.362 s
2000 mm/s × 0.362 s = 724 mm
600 ms
10 + 32 + 20 + 600 = 662 ms = 0.662 s
2000 mm/s × 0.662 s = 1324 mm
1324 mm − 724 mm = 600 mm
300 ÷ 362 = 0.829 → 約83%
32 ÷ 362 = 0.088 → 約9%
答えの意味を言葉にすると、守りの位置を決めるいちばん大きな数字は、安全の部品の速さではなく、機械が止まる時間だということです。安全リレーを速いものに替えても数 ms しか縮みませんが、機械の止まる時間は数百 ms のこともあり、ブレーキの摩耗などでのびることもあります。
桁の感覚も確かめます。2000 mm/s は「1秒に2 m」、つまり腕をさっと伸ばす速さです。0.36秒なら、ちょうど腕1本分(約70 cm)で、計算の答えと合います。
ここで出したのは考え方だけです。実際にライトカーテンなどを取り付ける位置(安全距離)は、ISO 13855(日本では JIS B 9715)の式で、検出の細かさなどに応じた距離を足して決めます。ISO 13855 は2024年の版で式の形が変わったので、規格の最新版と、安全機器メーカーの資料で確かめてください。機械の止まる時間は、計算で決めつけずに実際に測ります。
- 安全リレーの応答時間(非常停止時 最大32 ms):Schmersal SRB301ST の取扱説明書
- 人体部位の接近速度に基づく安全防護物の位置決め(JIS B 9715:2013):厚生労働省のリーフレット
- Schmersal セーフティリレーユニット SRB301ST V.2/V.3 取扱説明書(日本語)(非常停止時の応答時間 通常25 ms・最大32 ms、PL はセンサー・ロジック・アクチュエーターの全体で評価する)
- 厚生労働省・都道府県労働局・労働基準監督署「機械安全規格を活用して労働災害を防ぎましょう」(機械による災害は休業4日以上の死傷の約4分の1・3ステップメソッド・隔離の原則と停止の原則・JIS B 9715:2013)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
止めたあとが大事:リセットと運転を分ける
電子レンジは、扉を閉めても、スタートを押すまで動きません。もし閉めた瞬間に動き出したら、手を引くのが遅れたときに危ないからです。工場の機械も同じです。
規格の解説では、インターロック付きの扉などを閉めてリセットしただけで、危ない動きが始まってはならないとされています。安全リレーのリセットで「動かしてよい状態」に戻し、そのうえで運転のボタンを押して、初めて機械が動く、という2段の操作にします。
エレベーターの扉に物がはさまって開いたあと、扉が閉まっただけで勝手に上へ動き出すことはありません。行き先のボタンが押されて初めて動きます。リセットは「扉が閉まって、もう安全です」の確認、運転は「行き先のボタン」にあたります。
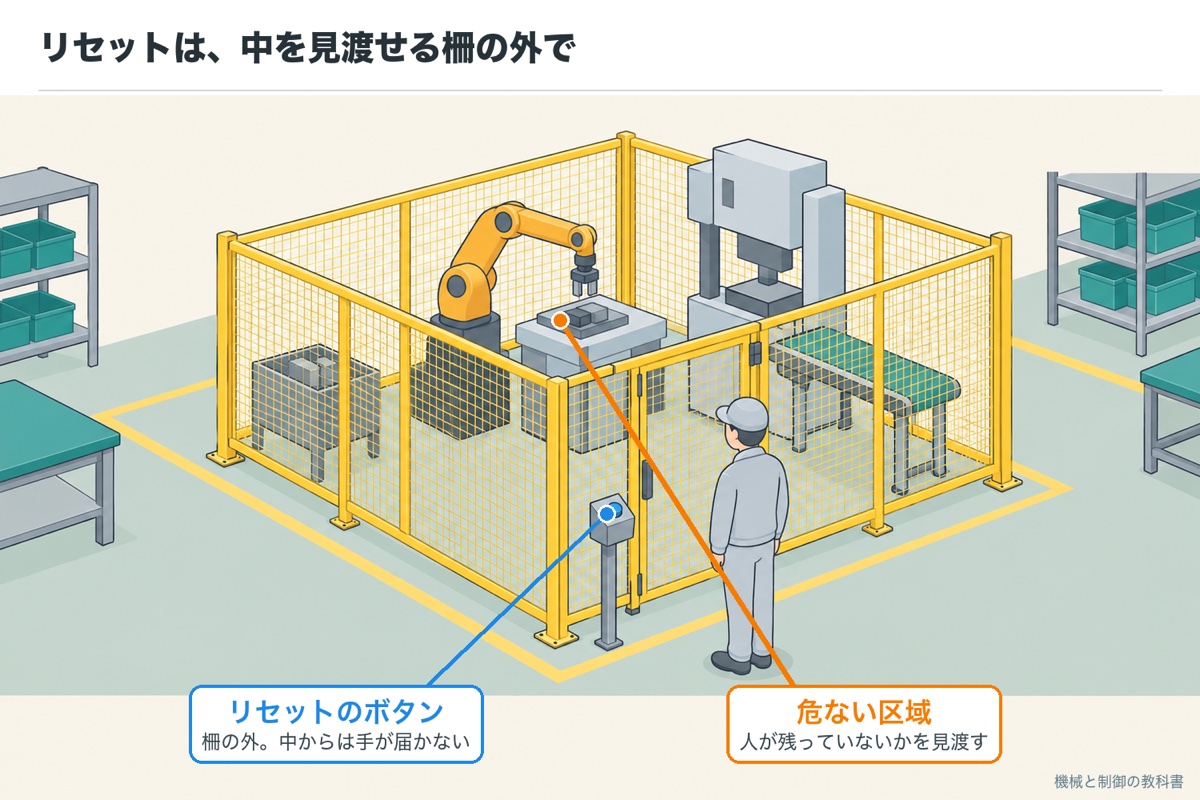
リセットのボタンは、危ない区域の中に人が残っていないことを見渡せる場所で、区域の中からは手が届かない所に置くのが基本です。柵の中に入った人がいるのに、外の別の人がリセットして運転を始めてしまう、という事故の形を防ぐためです。大きな設備で中が見渡せないときは、区域の中にもう1つ確かめのボタンを置き、両方を押さないとリセットできないようにする、といった工夫を設計の段階で決めます。
リセットの方式には、ボタンを押して離したときに受け付ける「手動リセット」と、安全がそろったら自動で戻る「自動リセット」があります。人が危ない区域に入れる機械では、手動リセットを使うのが一般的です。
- インターロック付き安全防護装置の再閉鎖とリセットで始動してはならない:日本プラントメンテナンス協会「IEC 60204-1 の解説」
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(停止カテゴリ0・1・2の定義、停止機能は起動機能に優先、インターロック付きの安全防護装置を閉めてリセットしただけで危険な始動があってはならない、冗長系)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
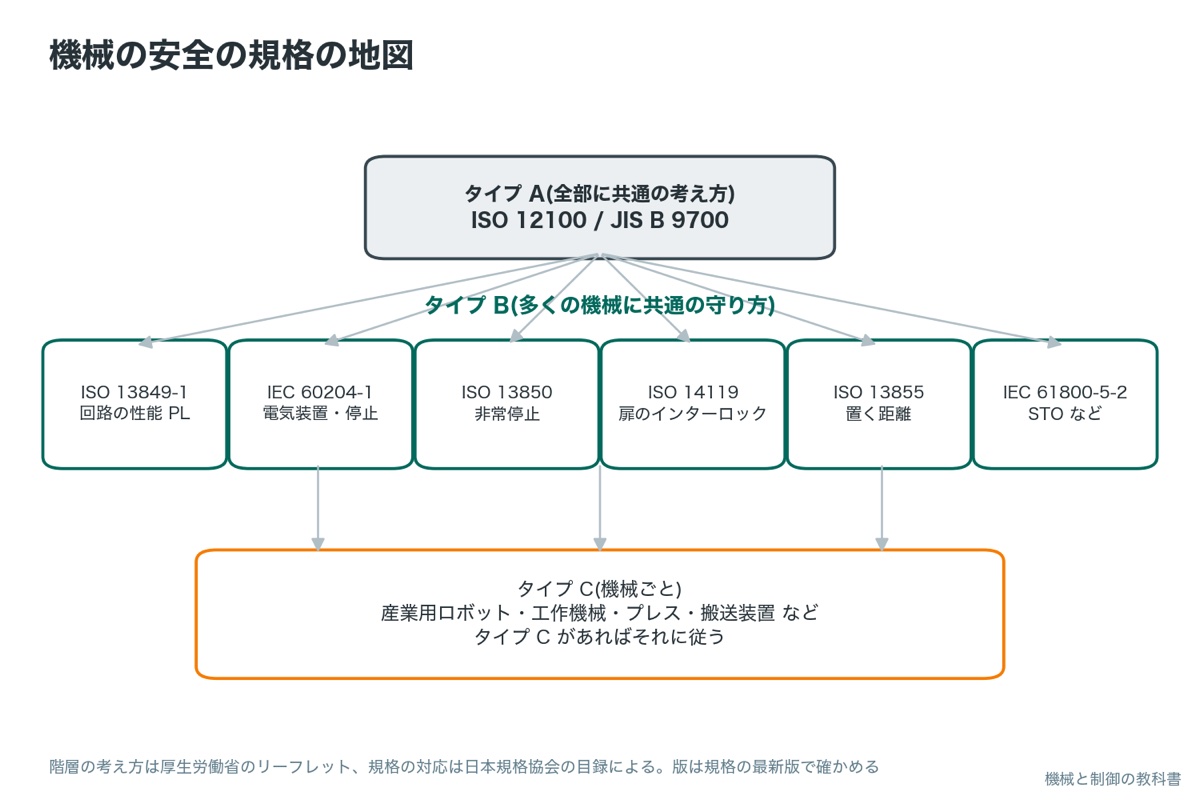
安全制御の規格の地図
機械の安全の規格は数百あり、厚生労働省の資料では、全部に共通する考え方のタイプ A、多くの機械に共通する保護のしかたのタイプ B、機械ごとのタイプ C の3つの階層に分けて説明しています。安全制御でよく出てくるものを並べると、次のとおりです。
料理で言えば、タイプ A は「衛生の基本」、タイプ B は「包丁・火・冷蔵庫の使い方」、タイプ C は「この料理のレシピ」です。レシピ(タイプ C)があればそれに従い、なければ基本と道具の使い方から組み立てます。
左の規格と、日本の JIS、書いてある中身。版は改正されるので、使うときは規格の最新版で確かめます
| 規格 | 対応する JIS | 何が書いてあるか | 階層 |
|---|---|---|---|
| ISO 12100 | JIS B 9700 | リスクアセスメントとリスク低減の考え方(3ステップ) | A |
| ISO 13849-1 | JIS B 9705-1(2019年の版は ISO 13849-1:2015 に一致) | 安全の回路の性能(PL a〜e・カテゴリ B〜4)の決め方。ISO は2023年に第4版 | B |
| IEC 60204-1 | JIS B 9960-1 | 機械の電気装置。停止カテゴリ・押しボタンの色など | B |
| ISO 13850 | JIS B 9703(2019年の版は ISO 13850:2015 に一致) | 非常停止の働きの設計の原則 | B |
| ISO 14119 | JIS B 9710(2019年の版は ISO 14119:2013 に対応) | 扉と組み合わせるインターロック装置 | B |
| ISO 13855 | JIS B 9715(2013年の版) | 近づく速さから、守りの部品を置く距離を決める | B |
| IEC 61800-5-2 | — | インバータ・サーボの安全機能(STO など) | B |
ここで間違えやすいのですが、安全リレーのカタログに「PL e」と書いてあっても、それはその部品が PL e の回路に使えるという意味です。機械の安全機能が PL e になるかは、検出・判断・遮断の部品と配線の組み方を合わせて見積もります。この記事では見積もりの手順には立ち入りません。適合の判断は、規格の原文と、必要なら認証機関に確かめます。
- 規格の3つの階層(タイプ A・B・C):厚生労働省のリーフレット
- JIS と ISO の対応:日本規格協会の目録
- 安全リレーのカタログの PL と、全体の評価:Schmersal の取扱説明書
- 厚生労働省・都道府県労働局・労働基準監督署「機械安全規格を活用して労働災害を防ぎましょう」(機械による災害は休業4日以上の死傷の約4分の1・3ステップメソッド・隔離の原則と停止の原則・JIS B 9715:2013)
- 日本規格協会 JIS 目録(JIS B 9703:2019=ISO 13850:2015、JIS B 9705-1:2019=ISO 13849-1:2015、JIS B 9710:2019=ISO 14119:2013 の対応)
- Schmersal セーフティリレーユニット SRB301ST V.2/V.3 取扱説明書(日本語)(非常停止時の応答時間 通常25 ms・最大32 ms、PL はセンサー・ロジック・アクチュエーターの全体で評価する)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
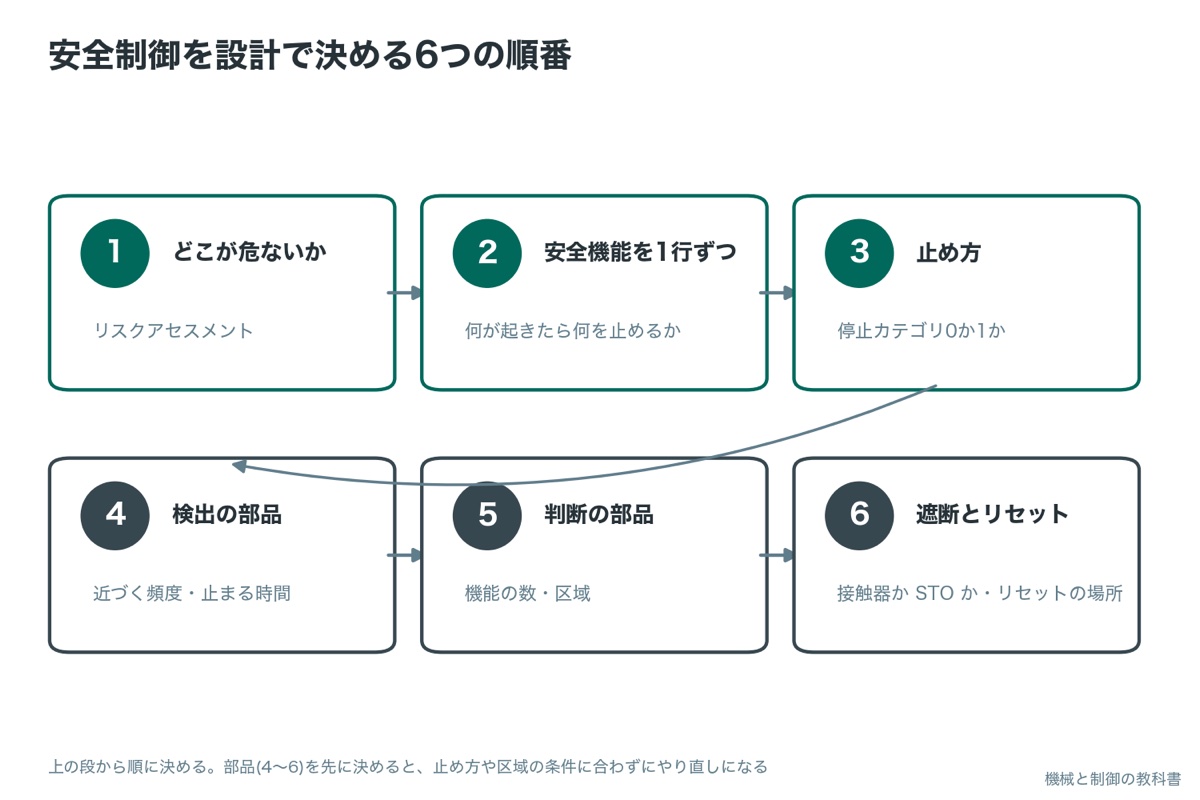
設計で何を決める?安全制御を組む6つの順番
ここまでの話を、設計の順番に並べ直します。電子レンジで言えば、「どこが危ないか」を決めてから、扉のスイッチや安全回路を選ぶ順番です。
上から順に決めます。下の部品を先に決めると、上の条件に合わずにやり直しになります
| 決めること | 決めるときに見るもの | この記事の節 |
|---|---|---|
| 1 どこが危ないか | リスクアセスメントの結果(はさまれ・巻き込まれ・落ちる など) | ③ |
| 2 安全機能を1行ずつ | 扉ごと・非常停止・ライトカーテンごとに「何が起きたら何を止めるか」 | ④ |
| 3 止め方 | 惰性で回ると危ないか、上下の軸か → 停止カテゴリ0・1 | ⑧ |
| 4 検出の部品 | 近づく頻度・止まるまでの時間・作業のしかた | ⑤⑩ |
| 5 判断の部品 | 安全機能の数・止め方の違い・あとから増えるか | ⑥ |
| 6 遮断とリセット | 電磁接触器か STO か・ブレーキ・リセットの場所 | ⑦⑪ |
- □ 安全の止め方を、ふだんの PLC のプログラムだけに任せていないか
- □ 安全機能ごとに、検出・判断・遮断・止め方・リセットの場所を1行ずつ書いたか
- □ 検出から遮断まで2本の線にして、1つ壊れても止まり、故障に気づけるか
- □ 電磁接触器のくっつきを、補助の接点で見張っているか
- □ 止まるまでの時間を、機械の止まる時間まで含めて数字にしたか
- □ 扉を閉めた・非常停止を戻しただけで動き出さないか(リセットと運転が別か)
- □ STO だけで電気の作業をしない、と取扱説明書と作業手順に書いたか
安全の部品を外したり、扉のスイッチに別の鍵を差しっぱなしにしたりして、安全のしくみを働かなくすること(無効化)は、重大な事故につながります。調整や点検で中に入る作業は、決められた手順(電源を切って鍵をかける など)で行います。
安全制御の部品は、制御盤の中に、電磁接触器やブレーカーと並んで入ります。盤の中の機器の地図は、制御盤の記事でまとめています。
安全リレーや電磁接触器が入る、制御盤の中身の地図がわかる
よくある質問
まとめ:安全制御は、電子レンジの扉のしくみを機械の大きさにしたもの
- 安全制御は、ふだんの PLC とは別の道で、機械の動力を確実に切って人を守るしくみ
- 中身は「検出→判断→遮断」の3段。部品の名前に迷ったら、どの段かを考える
- 遮断は2つの電磁接触器か STO。STO は電気を断ち切らないので、電気の作業の前は電源を切る
- 止め方は停止カテゴリ0・1・2。非常停止は0か1で働かせるのが一般的
- 線は2本にして、1つ壊れても止まり、故障に気づけるようにする
- 止まるまでの時間は足し算で、いちばん大きいのは機械が止まる時間。例では手が約72 cm 進む
- 扉を閉めても勝手に動き出さないよう、リセットと運転を分ける
全体の地図ができたら、判断の段の部品(安全リレーとセーフティコントローラ)の選び方と、それを入れる制御盤の中身へ進みましょう。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
安全制御の部品は、制御盤の中で、ふだんの制御の部品と並んで働きます。盤の中身と、つながる機器の記事を読むと、安全の回路がどこに入るかがはっきりします。