※この記事にはプロモーションが含まれています。
PLCとは、工場の機械を決めた順番どおりに動かす小さな専用コンピューターです(読みはピーエルシー)。日本の工場では三菱電機の呼び名から「シーケンサー」とも呼ばれます。
押しボタンやセンサの信号(入力)を読み、書き込んだプログラムに従ってランプ・モーター・電磁弁(出力)を動かす。この「読む → 実行 → 書く」を1000分の1秒単位でくり返すことをスキャンと呼びます。
この記事では、PLC をレシピを読んで手を動かすコックにたとえて、最後までその話で説明します。リレーのままにするか PLC にするかの判断表と、入出力点数の見積もりの計算もあります。
- PLC の定義・構成・スキャン・リレー回路との違い:キーエンスの解説コラム
- PLC の規格:JIS B 3501:2004(一般情報。IEC 61131-1 対応)、JIS B 3503:2016(プログラム言語。IEC 61131-3:2013 対応)
- キーエンス 接続.com コラム「PLC(プログラマブル・ロジック・コントローラ)とは?」(定義・構成・スキャン・リレー回路との違い・歴史)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
PLCとは何か:機械の「頭脳」は、レシピを読むコック
工場の機械は、「箱が来たらコンベアを止める」「ボタンを押したらモーターを回す」「10秒たったら次の工程へ進む」のように、決まった順番で動きます。この順番を覚えていて、そのとおりに指示を出す役が PLC です。
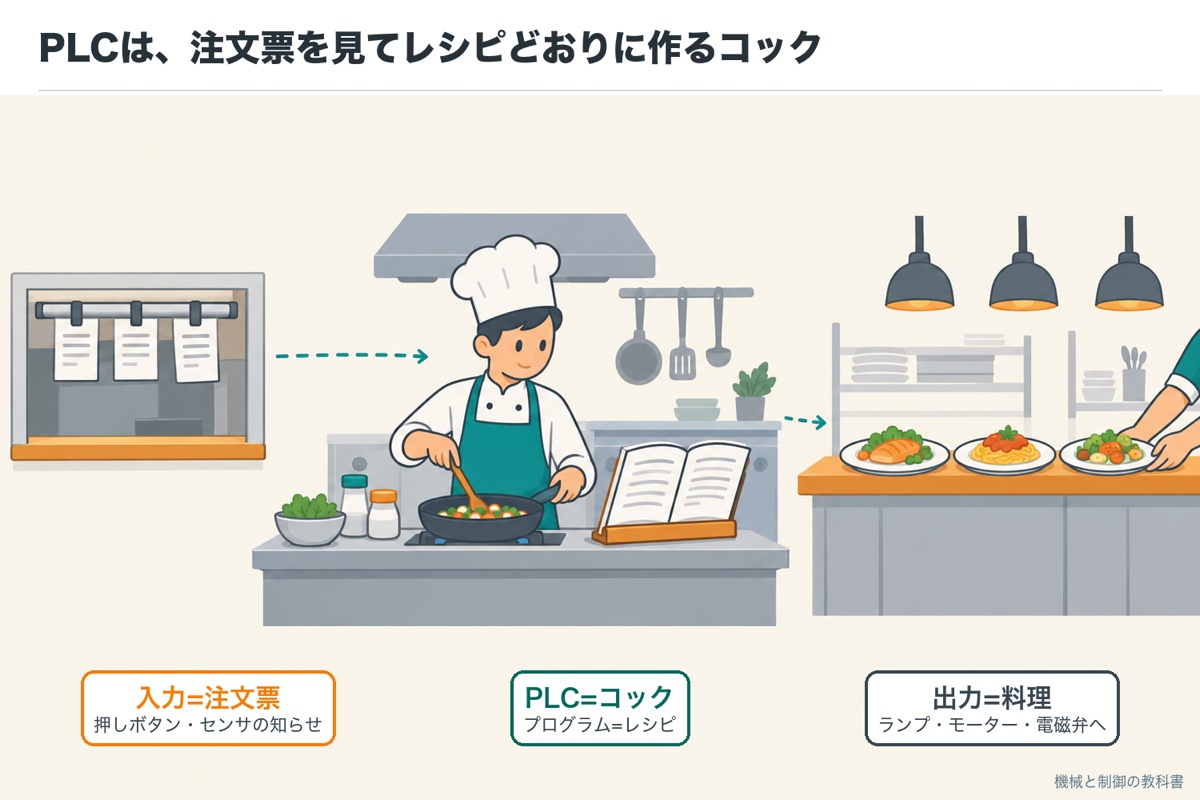
レストランの厨房を思い浮かべてください。コックは、届いた注文票を見て、レシピに書かれた手順どおりに料理を作り、できた料理を出します。PLC も同じで、ボタンやセンサからの知らせ(注文票)を見て、書き込まれたプログラム(レシピ)どおりに考え、ランプやモーターへ指示(料理)を出します。
PLC は英語の Programmable Logic Controller の頭文字で、「プログラムで中身を変えられる、論理(もし◯◯なら△△)の制御装置」という意味です。規格では「プログラマブルコントローラ」と呼びます。国内では「シーケンサ」という呼び名もよく使われますが、これは三菱電機の登録商標で、指しているものは同じです。
この記事に出てくるたとえと、本物の対応です。わからなくなったら、この表に戻ってください
| コックのたとえ | 本物の PLC では |
|---|---|
| 注文票 | 入力:押しボタン・センサ・スイッチからの信号 |
| コック | PLC の CPU(考える部分) |
| レシピ | プログラム(パソコンで作って PLC に書き込む) |
| 料理を出す | 出力:ランプ・ブザー・モーター・電磁弁への信号 |
| 注文票を見る→レシピを読む→料理を出す、のくり返し | スキャン(⑥で説明します) |
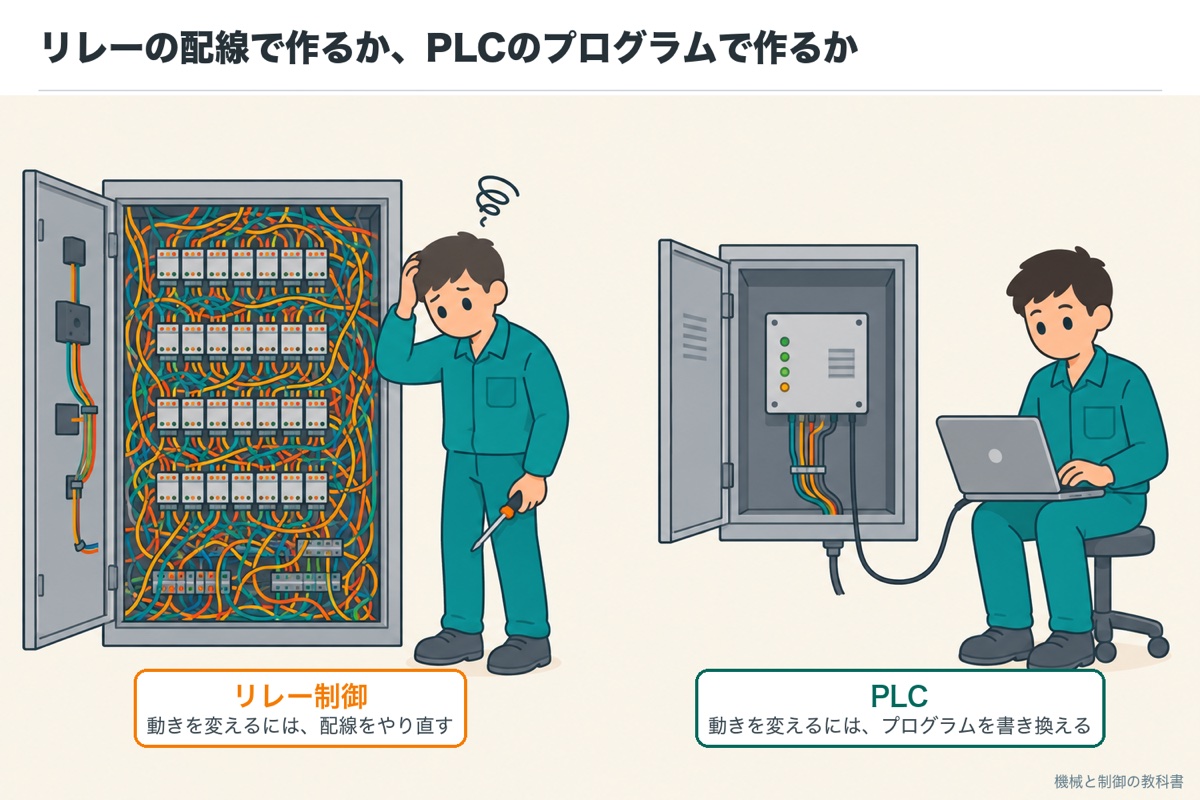
PLCが生まれる前:リレーの配線で動きを作っていた
PLC が生まれる前、機械の順番はリレーという部品で作っていました。リレーは、電気を流すと中の接点がカチッと動く、電気で動くスイッチです。リレーとタイマー(時間を数える部品)を電線でつなぎ合わせ、そのつなぎ方そのもので「ボタンを押したらモーターが回る」といった動きを作ります。これをリレー制御と呼びます。
リレー制御は、1つの料理しか作れない仕掛けの台所です。お湯がわいたら麺が落ち、3分たったらざるが上がる、という仕掛けを、ひもと滑車で組んであります。よく動きますが、メニューを変えるには、ひもと滑車を全部組み直さなければなりません。
動きが複雑になるほどリレーの数は増え、盤の中は線だらけになります。動きを少し変えるだけでも配線のやり直しが必要で、時間も費用もかかりました。
そこで1960年代の終わりに、アメリカの自動車メーカー(GM)の求めで、リレーの配線をまとめて置き換える装置として生まれたのが PLC です。PLC なら、動きを変えたいときはプログラムを書き換えるだけで済みます。台所でいえば、レシピを読めるコックを雇ったようなものです。
リレーで作る順番どおりの制御(シーケンス制御)が、制御の分類の中でどこに入るかは、同じ筆者が運営する電気のブログ shirasusolo.net の自動制御とはで図解しています。
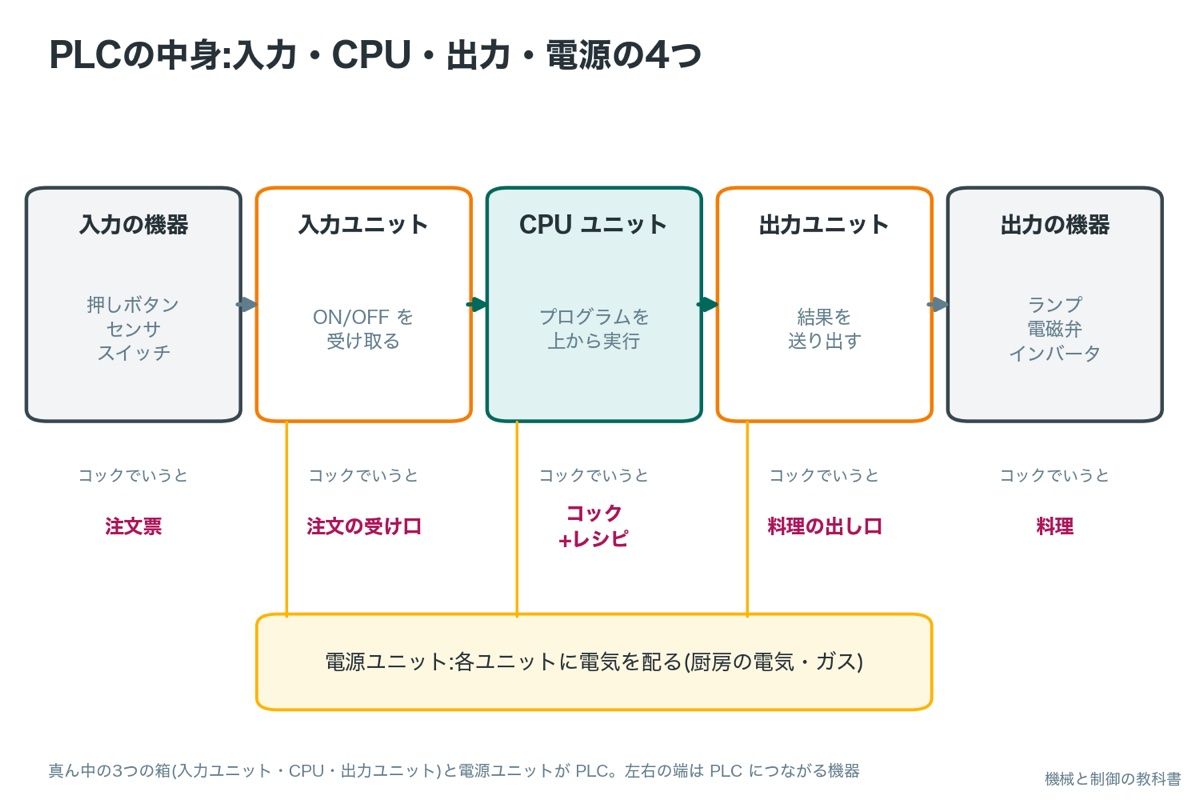
PLCの中身:入力・CPU・出力・電源の4つ
PLC の箱の中は、役割ごとに4つに分かれています。メーカーの解説でも、CPU ユニット・入力ユニット・出力ユニット・電源ユニットの組み合わせとして説明されています。
左が部品の名前、右がたとえです。位置決めや通信のための専用ユニットを足せる機種もあります
| 部分 | やること | コックでいうと |
|---|---|---|
| 入力ユニット | ボタン・センサの ON/OFF を受け取り、CPU が読める形にする | 注文票を受け取る窓口 |
| CPU ユニット | メモリにあるプログラムを実行し、出力をどうするか決める | コック(頭)とレシピ置き場 |
| 出力ユニット | CPU が決めた結果を、ランプ・リレー・電磁弁などへ送る | 料理を運び出す窓口 |
| 電源ユニット | 各ユニットに電気を配る(多くは DC24V などに変える) | 厨房の電気・ガス |
プログラムは、パソコンに入れた専用のソフトで作り、ケーブルで PLC に書き込みます。PLC は書き込まれたプログラムを覚えていて、電源を入れるとそのとおりに動き出します。
入力と出力:何がつながっているのか
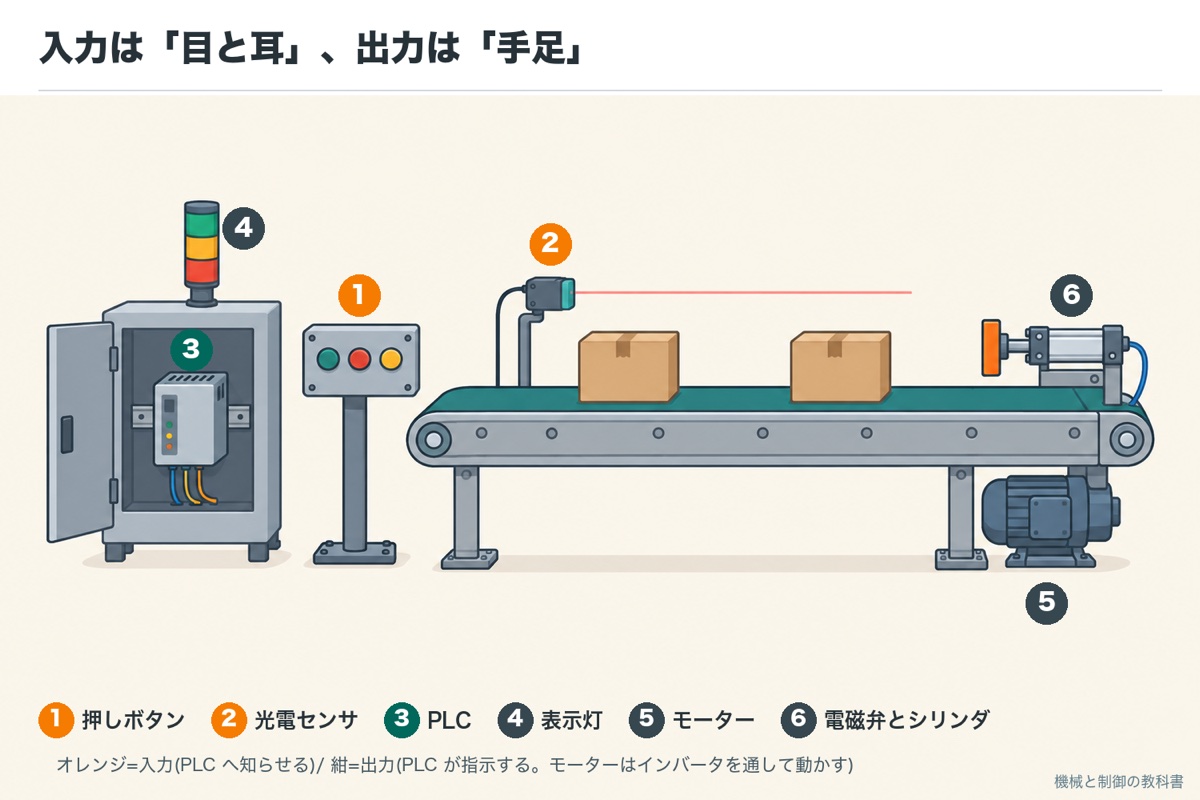
入力と出力に何がつながるかを、小さなコンベアの装置で見てみます。
ON/OFF だけの知らせ(デジタル)が基本です。温度や圧力のように連続した値は、アナログ用のユニットで受け取ります
| つながる機器の例 | PLC が受け取る/出す知らせ | |
|---|---|---|
| 入力(目と耳) | 押しボタン・切り替えスイッチ・光電センサ・近接センサ・リミットスイッチ | 「押された」「箱が来た」「端まで来た」の ON/OFF |
| 出力(手足) | 表示灯・ブザー・電磁弁・インバータの運転指令・電磁接触器 | 「つけろ」「鳴らせ」「動け」の ON/OFF |
コックは自分で野菜を見に行きません。注文票(入力)が届いて初めて「作るもの」がわかり、料理(出力)を出して初めてお客さんに届きます。PLC も、つながった機器からの知らせしか知りませんし、出力の先につながった機器しか動かせません。
出力の先にあるモーターは、PLC が直接回すのではありません。PLC は「回れ」の指示を出すだけで、実際にモーターへ大きな電気を送るのは、インバータやサーボアンプ、電磁接触器です。
PLC から「回れ」を受けてモーターを回すのがインバータ。選び方を図解
位置を決めて止めるモーターは2種類。PLC から動かす前に違いを確かめる
PLCの動き方:スキャン=「読む→考える→出す」のくり返し
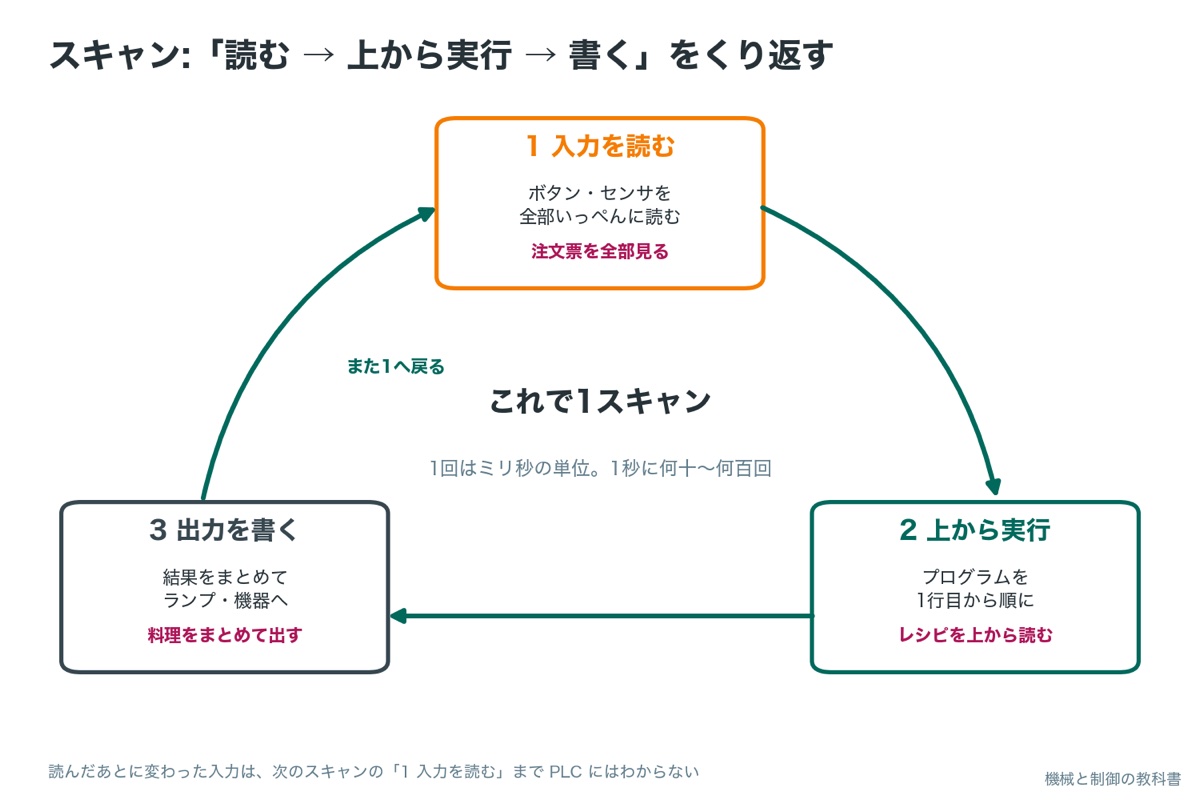
PLC のいちばん大事な性質が、このくり返しです。1回分の流れをスキャンと呼び、1回にかかる時間をスキャンタイムと呼びます。
入力を読む:つながっているボタン・センサの ON/OFF を全部いっぺんに読み、メモに書き写します。
プログラムを上から実行:メモを見ながら、プログラムを1行目から順に実行し、出力をどうするかを別のメモに書きます。
出力を書く:出力のメモを、まとめてランプやモーターへ送ります。そしてまた1に戻ります。
コックは、①届いている注文票を全部見て、②レシピを1行目から順に読んで作るものを決め、③料理をまとめて出す、をものすごい速さでくり返しています。注文票を見たあとに新しい注文が届いても、次に注文票を見るまでは気づきません。
ここまでの話を、動く図で確かめましょう。押しボタンを押してから、ランプがつくまでの順番に注目してください。
動かして確かめる
「▶ 動かす」を押すと、PLC が「1 入力を読む → 2 プログラムを上から実行 → 3 出力を書く」をくり返し始めます。動いている途中で「押しボタンを押す」を押して、ランプがどの段でつくかを見てください。押した瞬間ではなく、次の「入力を読む」で気づき、「出力を書く」でランプがつくのがポイントです。
いまの様子:「▶ 動かす」を押すと、ここに説明が出ます。
動きは説明のための作り物です。見やすいように1スキャンを数秒に引きのばしています。本物の PLC は1スキャンがミリ秒(1000分の1秒)の単位で、1秒に何十回〜何百回もくり返します。
見てほしいのは、ボタンを押した瞬間にはランプが変わらず、次の「入力を読む」で気づき、そのスキャンの「出力を書く」でつくところです。本物の PLC ではこれがミリ秒の間に起きるので、人には「押したらすぐついた」ように見えます。
1スキャンはどれくらい?速すぎる信号は見のがす
スキャンタイムは、プログラムの長さと PLC の性能で変わります。メーカーの公開資料の例では、プログラムが約4万ステップ(命令の数の目安)のとき、新しい機種で 0.387 ミリ秒、前の世代の機種で 3.02 ミリ秒です。どちらも1秒の何百分の1という短さです。
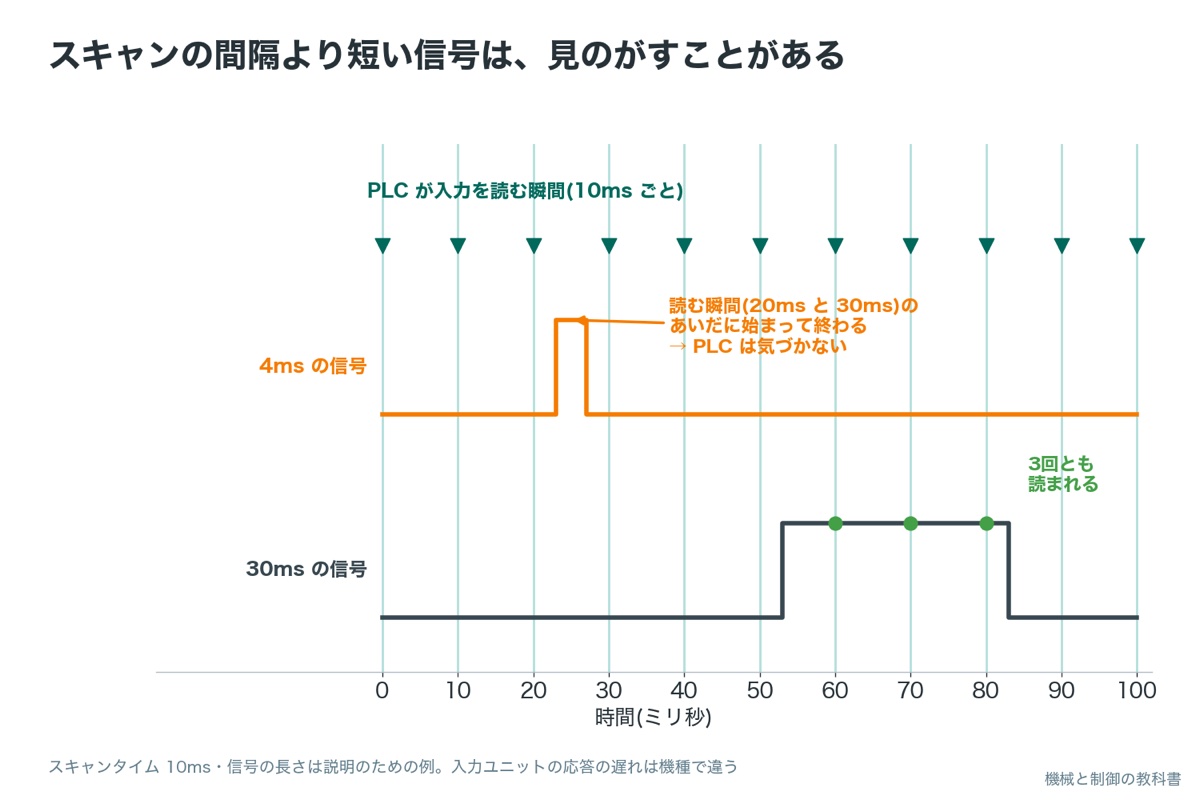
では、何のために時間を気にするのでしょうか。スキャンは「ときどき見る」動き方なので、見ていない間に始まって終わる短い信号は、PLC には見えないからです。
1 s = 1000 ms
1000 ms ÷ 10 ms = 100 回
読む間隔 = 10 ms
4 ms は 10 ms より短い → 読む瞬間に OFF なら見のがす
30 ms > 10 ms → 少なくとも2回は読まれる
実際には、入力ユニットにもノイズを消すための少しの遅れ(入力の応答時間)があり、機種と設定で値が違います。とても短い信号を数えたいときは、高速カウンタや割り込み入力のような専用の機能を使います。
- スキャンタイムの例(約40Kステップで 0.387ms・3.02ms):キーエンス KV-X シリーズの製品ページ
- キーエンス KV-X シリーズ 製品ページ(スキャンタイムの例)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
プログラムの書き方:ラダー図はリレー回路の絵をまねた言葉
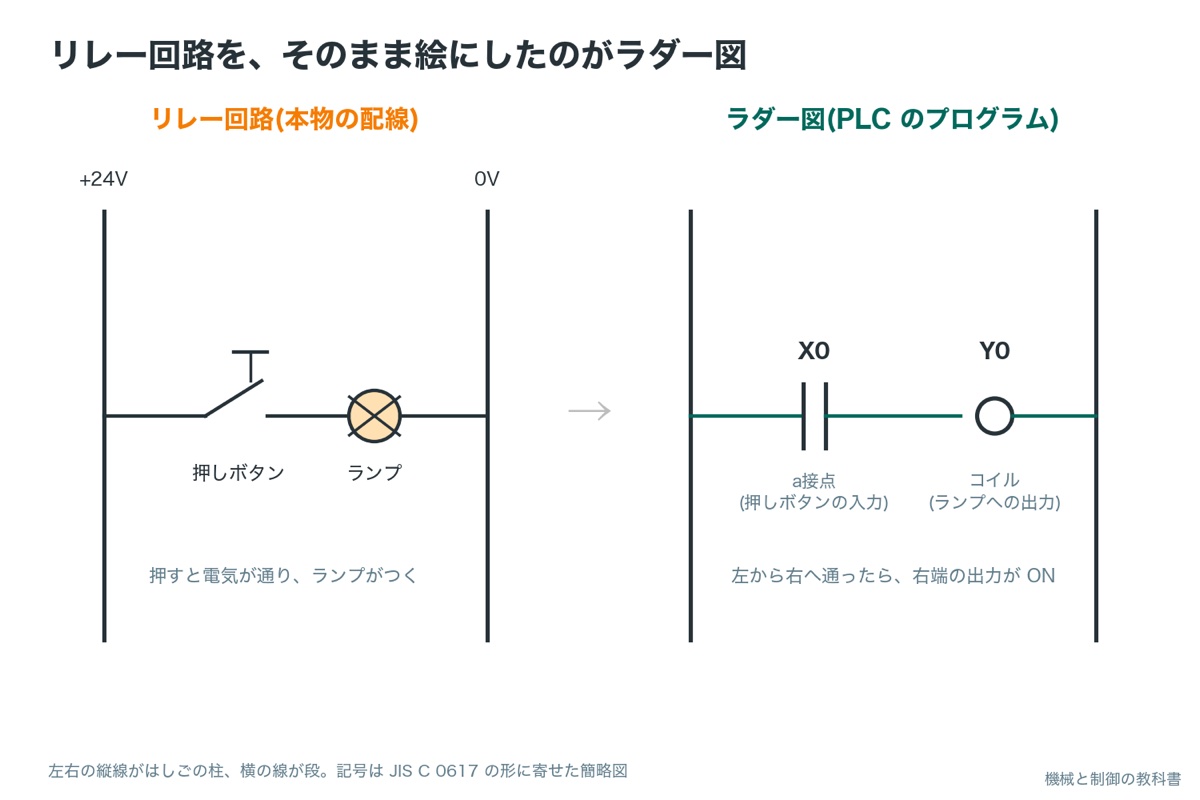
リレー回路を組んでいた人がそのまま使えるように、PLC のプログラムはリレー回路の絵をまねた形で書けるようになっています。左右に縦の線を引き、その間に横の線(はしごの段)を並べるので、はしご(ラダー)図と呼びます。
ラダー図は、昔の仕掛けの台所の設計図を、そのままレシピの書き方にしたものです。仕掛けを組んでいた人も、絵を見ればレシピが読めます。
ラダー図の1段は「左から右へ電気が通ったら、右端のコイル(出力)が ON になる」と読みます。途中にあるのが接点で、押しボタンが押されたら閉じる接点をa接点、押されていないときに閉じている接点をb接点と呼びます。
ラダー図のほかにも、文章のように書くストラクチャードテキスト(ST)や、箱をつないで書くファンクションブロック図(FBD)などの書き方があり、規格(JIS B 3503・IEC 61131-3)で決められています。メーカーの仕様の例でも、ラダー・ST・FBD・SFC(工程の流れ図)に対応した機種があります。
- PLC のプログラム言語:JIS B 3503:2016(IEC 61131-3:2013 対応)
- プログラム言語の対応の例(LD・ST・FBD/LD・SFC):三菱電機 FX5U の仕様
- 三菱電機 FX5U-64MR/ES 仕様(本体の入出力点数・プログラム言語)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
リレー制御とPLCの違い:変える・増やす・調べるが楽になる
同じ「ボタンを押したらランプがつく」でも、作り方が違うと、あとで困ることが変わります。
左右どちらが上というより、装置の大きさと「あとで変えるか」で向き不向きが分かれます
| 観点 | リレー制御(仕掛けの台所) | PLC(レシピを読むコック) |
|---|---|---|
| 動きを変えるとき | 配線をやり直す | プログラムを書き換える |
| 動きが増えたとき | リレー・タイマーの数と線が増え、盤が大きくなる | プログラムが長くなるだけ(入出力の数が増えなければ部品は増えない) |
| タイマー・数を数える | タイマー・カウンタの部品を1つずつ足す | プログラムの中で何個でも使える |
| 止まったときに調べる | テスターで1本ずつ線をたどる | パソコンでどの接点が ON かを画面で見られる |
| 部品の傷み | 接点が動くたびにすり減る | 中は電子回路(出力のリレーなど一部は傷む) |
| 向いている規模 | 動きが1〜2個で、ほとんど変えないもの | 工程が多い・あとで変える・記録や通信がいるもの |
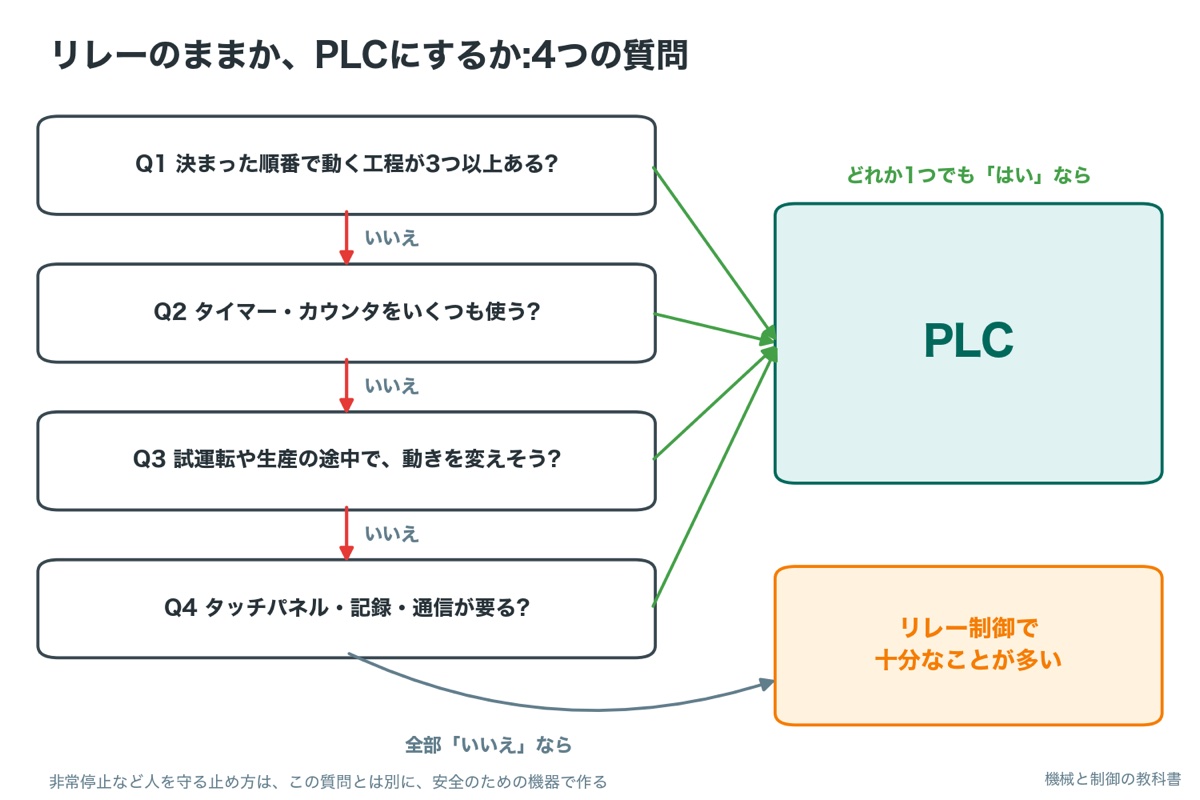
判断表:リレーのままか、PLCにするか
では、自分の装置はどちらで作ればよいのでしょうか。迷ったときは、次の表の上から順に当てはめます。
条件(左)に当てはまったら、選ぶもの(真ん中)を選びます。下の行ほど例外の扱いです
| 装置の条件 | 選ぶもの | 理由 |
|---|---|---|
| モーター1台をボタンで回して止めるだけ。今後も変えない | リレー制御 | 部品が少なく、PLC のプログラムを作る手間のほうが大きい |
| 決まった順番で動く工程が3つ以上ある | PLC | 順番の切り替えをリレーで組むと、配線とリレーが一気に増える |
| タイマー・カウンタをいくつも使う | PLC | 部品を足さずにプログラムの中で使える |
| 試運転や生産の途中で、動きを変える見込みがある | PLC | 変更が配線のやり直しでなく、書き換えで済む |
| タッチパネルで操作したい・生産数や異常を記録したい | PLC | 表示器や上位のパソコンとの通信ができる |
| 非常停止など、人を守るための止める回路 | PLC のプログラムだけに頼らない | 安全リレーや安全用の PLC など、安全のための機器で止める作りにする |
| 迷ったら | PLC | あとで変えたくなったときの手間の差が大きい |
迷う装置で最後に効くのは、「試運転で動きを直す回数」の見込みです。新しく作る装置は、組み上げてから動きの順番やタイマーの時間を何度も直すのがふつうなので、リレーで作ると、直すたびに配線をほどくことになります。逆に、すでに長く使っている単純な装置の修理なら、同じリレーの回路で直すほうが早く、保全する人も慣れています。新しく作るか、今あるものを直すかで、まず分けて考えます。
非常停止の作り方は、法令と機械の安全の決まりが関わります。この記事では深入りせず、安全回路の記事であらためて説明します。
リレー制御と PLC 制御の違いや、PLC の動き方をもっとくわしく知りたいときの本の例です。日刊工業新聞社の『絵とき「PLC制御」基礎のきそ』(熊谷英樹 著・2007年6月発行)は、PLC初心者のためのガイドブックとして、リレー制御とPLC制御の違い、PLCの演算方式、PLCを使った制御の流れなどをまとめた本です(楽天ブックスの内容紹介)。ソフトの操作など機種ごとのことは、お使いのPLCの取扱説明書で確かめてください。

PLCの大きさを決める:入出力点数を数える
PLC を選ぶとき、最初に知りたいのは「何本の線をつなぐか」です。入力1つ・出力1つを1点と数え、全部の数を入出力点数と呼びます。
厨房の大きさを決めるとき、注文票の受け口と料理の出し口がいくつ要るかを数えるのと同じです。受け口が足りないと、注文を受けられません。
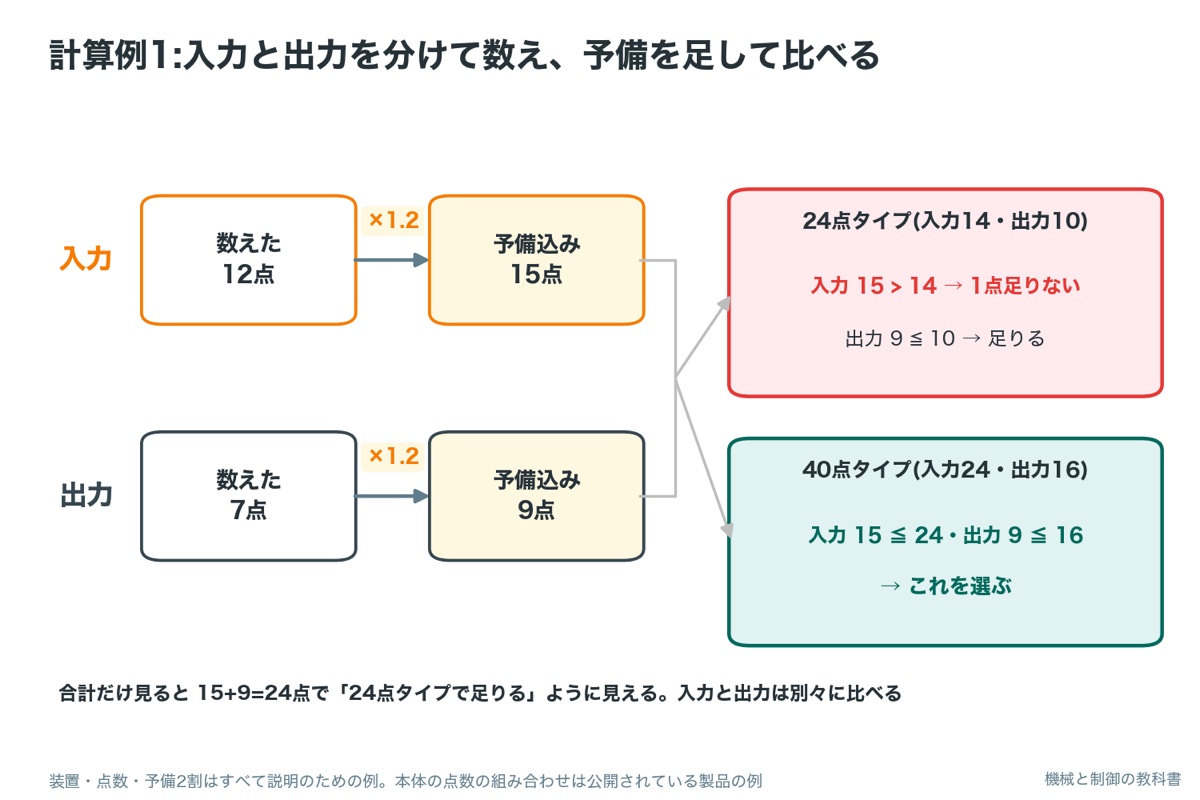
なぜ入力と出力を分けて数えるのでしょうか。小形の PLC の本体は、入力と出力の数が決まった組み合わせで売られているからです。メーカーの製品の例では、本体の点数が「入力14点・出力10点(24点タイプ)」「入力24点・出力16点(40点タイプ)」のようになっています。合計の点数だけを見ると、入力が足りないことに気づけません。
計算例1:小さなコンベア装置(例)
箱をコンベアで運び、決まった場所で止めて次へ送る、小さな装置を考えます。つなぐ機器を入力と出力に分けて書き出します。
機器ごとに、PLC へ知らせる線が入力、PLC から指示する線が出力です(数はすべて例)
| 入力(目と耳) | 点数 | 出力(手足) | 点数 |
|---|---|---|---|
| 押しボタン(起動・停止・リセット) | 3 | インバータの運転指令 | 1 |
| 切り替えスイッチ(自動/手動) | 1 | 電磁弁(ストッパー・押し出し) | 2 |
| 光電センサ(箱の検出) | 4 | 表示灯(運転・異常・準備) | 3 |
| 近接センサ(ストッパーの上・下) | 2 | ブザー | 1 |
| インバータの異常の信号 | 1 | ||
| 非常停止が押されたことを知る信号 | 1 | ||
| 入力の合計 | 12 | 出力の合計 | 7 |
入力 = 3 + 1 + 4 + 2 + 1 + 1 = 12 点
出力 = 1 + 2 + 3 + 1 = 7 点
入力 12 × 1.2 = 14.4 点 → 切り上げて 15 点
出力 7 × 1.2 = 8.4 点 → 切り上げて 9 点
入力 15 > 14 → 入力が1点足りない(出力 9 ≦ 10 は足りる)
入力 15 ≦ 24、出力 9 ≦ 16 → 両方とも収まる
つまり、合計がぴったりでも、入力と出力のどちらかが足りなければ使えません。予備の割合はこの記事の例で、決まった値があるわけではありません。
予備の点数は、割合で機械的に決めるより「あとから足しそうな機器」を具体的に思い浮かべて決めます。センサの追加、表示灯の追加、手動の操作ボタンの追加は、試運転のあとに出やすい代表です。さらに、本体のあとから増設ユニットを足せる形かどうかも見ておきます。足せない形の小さな本体で予備を切りつめると、1点足りないだけで本体ごと替えることになります。
計算例2:本体だけで足りないとき、増設ユニットを何台足すか(例)
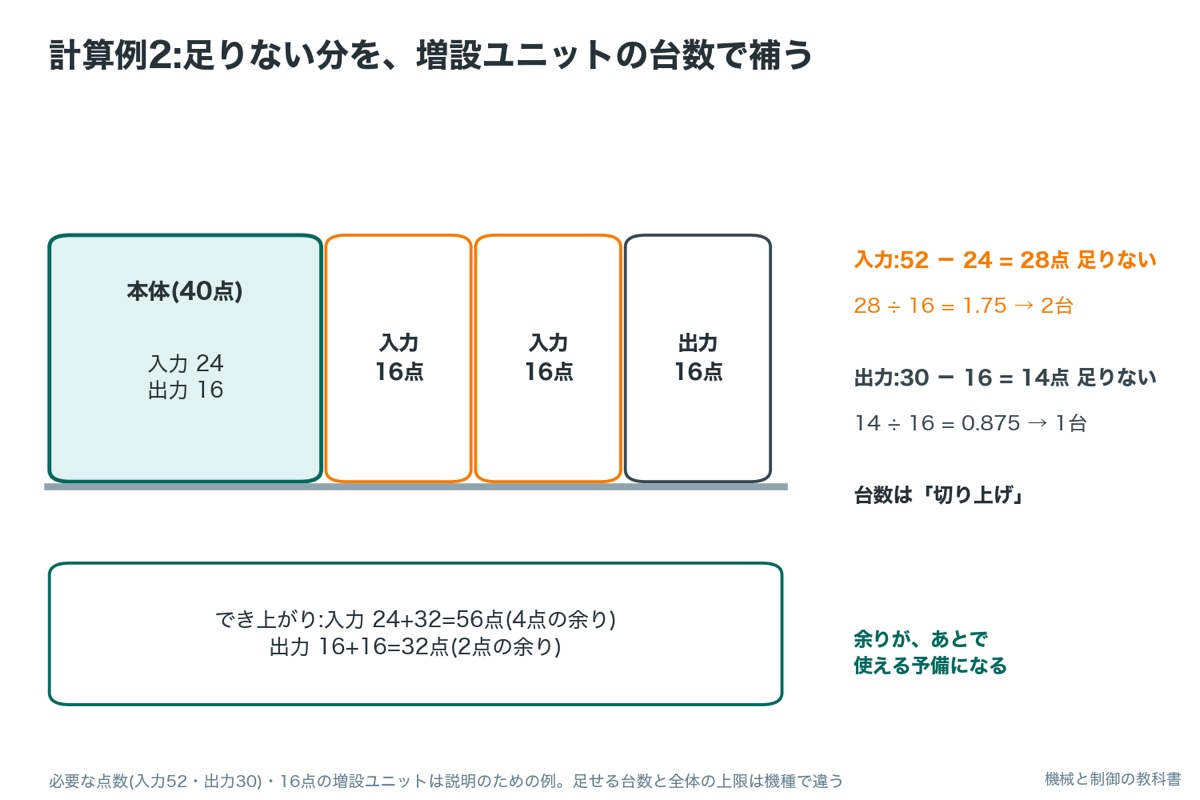
装置が大きくなり、予備を含めて入力52点・出力30点が必要になったとします。40点タイプの本体(入力24・出力16)に、16点の増設ユニットを足していく例で計算します。
52 − 24 = 28 点
28 ÷ 16 = 1.75 → 切り上げて 2 台(32 点)
30 − 16 = 14 点
14 ÷ 16 = 0.875 → 切り上げて 1 台(16 点)
入力 24 + 32 = 56 ≧ 52、出力 16 + 16 = 32 ≧ 30
56 + 32 = 88 点
答えの意味を確かめておきます。1.75台は買えないので2台にします。切り上げたぶん、入力は4点、出力は2点の余りが出ます。これがそのまま、あとで使える予備になります。
ただし、本体ごとに足せる増設ユニットの数と全体の上限があります。製品の例では、小形の本体で最大256点、大形の組み立て式(ビルディングブロック型)で4096点です。上限の近くまで使う計画なら、最初から大きい形を選びます(次の節)。アナログ・位置決め・高速カウンタのように、ON/OFF 以外のユニットを使うときは、別の数え方が要ります。
- 本体の入出力点数の組み合わせ(14/24/40/60点)・最大入出力点数 256点:キーエンス KV Nano
- ビルディングブロック型 4096点・コンパクト型 256〜384点:三菱電機 セレクションガイド
- キーエンス KV Nano シリーズ 製品ページ(本体の入出力点数の組み合わせ・最大入出力点数)
- 三菱電機 シーケンサ MELSEC セレクションガイド(シリーズごとの入出力点数)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
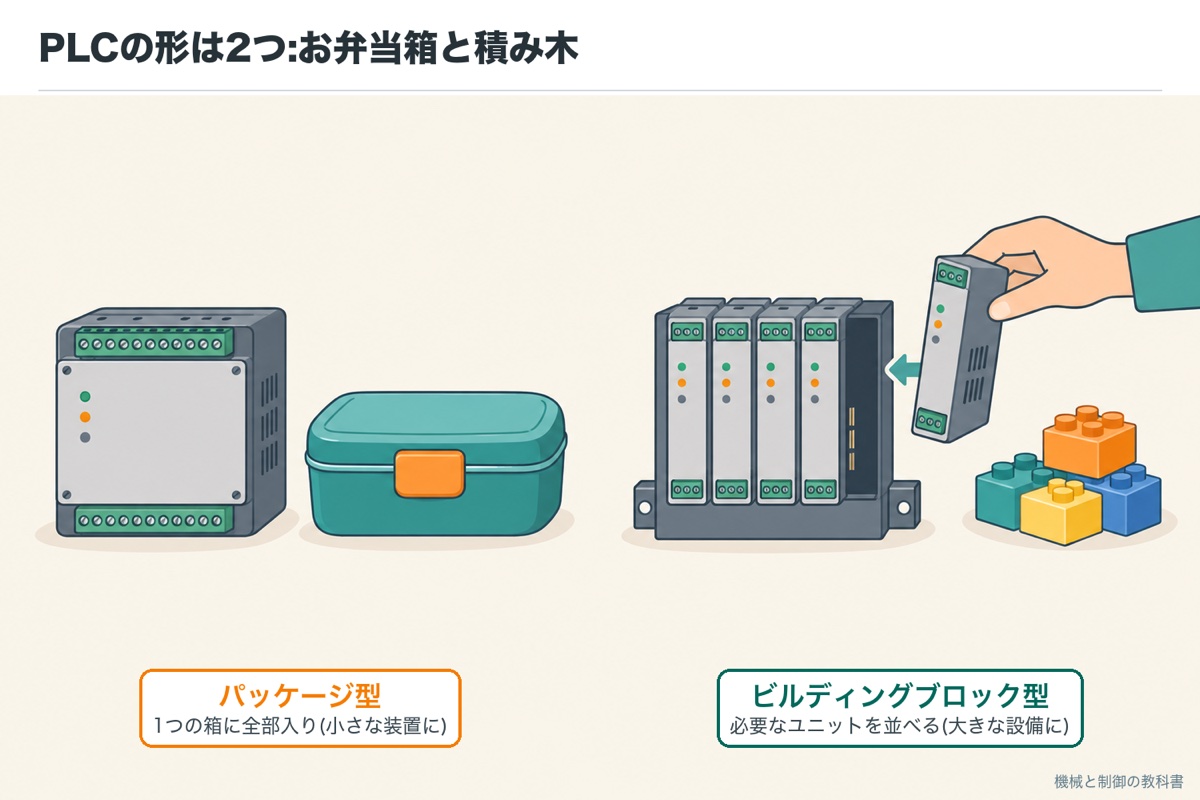
PLCの種類:パッケージ型とビルディングブロック型
PLC は、形で大きく2つに分かれます。
パッケージ型(お弁当箱)
- 電源・CPU・入出力が1つの箱に入っている
- 小さく、盤の場所をとらない
- 点数は本体+少しの増設まで
- 小さな装置・単体の機械に向く
ビルディングブロック型(積み木)
- 土台(ベース)に電源・CPU・入出力のユニットを並べる
- 必要なユニットを選んで足せる
- 点数が多く、通信・位置決めなどの専用ユニットも並べやすい
- ラインや大きな設備に向く
パッケージ型はお弁当箱です。ご飯もおかずも1つの箱に収まっていて手軽ですが、入る量は決まっています。ビルディングブロック型は積み木です。土台の上に、必要な形の積み木を必要な数だけ並べられます。
どちらにするかは、⑪⑫で数えた点数と、通信・位置決めのような専用の機能が要るかで決めます。メーカーごとの選び方は、別の記事で比べます。
パソコンやマイコンとの違い:工場で何年も止まらずに動く
「コンピューターなら、パソコンやマイコンでも同じことができるのでは?」と思うかもしれません。考える中身は似ていますが、使う場所と作り方が違います。
どれが優れているかではなく、向いている場所の違いです
| PLC | パソコン | マイコン(電子工作のボードなど) | |
|---|---|---|---|
| つなぐもの | DC24V などの工場のセンサ・機器をそのまま | 変換の機器が要る | 回路を自分で作る |
| 使う場所 | 盤の中(ほこり・振動・温度の変化に強く作られている) | 事務所・机の上 | 製品の中に組み込む |
| プログラム | ラダー図など、工場の人が読める書き方 | いろいろな言語 | C 言語など |
| 向いていること | 装置の順番の制御を何年も続ける | データの集計・画面・通信 | 大量に作る製品の中の制御 |
PLC は業務用の厨房に立つプロのコックです。家庭の台所(パソコン)でも料理はできますが、毎日何百食を同じ味で、熱気の中で何年も作り続けるのはプロの仕事です。
はじめての人がつまずく、よくある勘違い
左の勘違いに心当たりがあれば、右の節に戻って読み直してください
| よくある勘違い | 本当は | どこで説明したか |
|---|---|---|
| PLC がモーターを回している | PLC は指示を出すだけ。回すのはインバータ・サーボアンプ・電磁接触器 | ⑤ |
| ボタンを押した瞬間に、PLC は必ず気づく | 次の「入力を読む」で気づく。とても短い信号は見のがすことがある | ⑥⑦ |
| プログラムを書き換えれば、何でもできる | つないでいない機器は動かせない。足りなければ配線とユニットの追加が要る | ⑤⑪ |
| 点数は合計で足りればよい | 入力と出力は別々に足りている必要がある | ⑪ |
| 非常停止もプログラムで止めればよい | 人を守る止め方は、安全のための機器で作る | ⑩ |
PLC で動く装置が止まったとき、まず見るのは「PLC が入力を受け取れているか」と「PLC が出力を出しているか」の2つです。多くの PLC は、入力と出力の1点ごとに小さなランプがついていて、ON の点が光ります。ボタンを押しても入力のランプがつかなければ、配線かスイッチ側の問題で、プログラムを開く前に見るところです。プログラムを疑うのは、入力のランプがついているのに出力のランプがつかないときからです。
よくある質問
まとめ:PLCはレシピを読んで、何度も見直すコック
- PLC は、入力(ボタン・センサ)を読み、プログラムどおりに出力(ランプ・モーター・電磁弁)を動かす工場用のコンピューター
- 中身は入力・CPU・出力・電源の4つ。プログラムはパソコンで作って書き込む
- 動き方はスキャン:入力を読む→上から実行→出力を書く、をミリ秒単位でくり返す。読んでいない間の短い信号は見のがす
- リレー制御は配線で動きを作り、PLC はプログラムで作る。工程が多い・あとで変えるなら PLC
- 大きさは入出力点数で選ぶ。入力と出力を分けて数え、予備を足し、増設は「足りない数÷1台の点数」を切り上げ
- 非常停止など人を守る止め方は、PLC のプログラムだけに頼らない
PLC のしくみがわかったら、次はメーカーの選び方と、プログラムの読み方(ラダー図)へ進みます。どちらも、この記事のコックの話の続きです。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
PLC が指示を出す相手(インバータ・サーボ)の記事を先に読むと、PLC の出力の先で何が起きているかがつながります。PLC の記事は公開しだい、ここに並べます。