HMI(エイチエムアイ)とは、人と機械のあいだに立つ画面のことで、工場ではタッチパネルや表示器と呼ばれます。機械の状態を見せ、人の操作を PLC に伝えます。
機械を動かしているのは PLC で、HMI は PLC の記憶(ビットや数値)を読んで画面に出し、ボタンが押されたら書きかえるだけです。通信が切れると画面から操作できなくなるので、非常停止は画面に置かず本物のボタンにします。
この記事では、タッチパネルを車のダッシュボードにたとえて、最後までその話で説明します。最後は、自分の装置に合うタッチパネルを順番に選べるところまで進みます。
- タッチパネルの画面サイズの例:三菱電機 GOT2000 の製品一覧
- 通信異常・タッチパネルの故障と安全の注意:三菱電機 GOT の取扱説明書
- 表示灯の色の考え方:IEC 60204-1 の解説(日本プラントメンテナンス協会)
- 三菱電機「GOT2000シリーズ GOT本体 一覧」(GT27:5.7〜15型、GT25:5.7〜12.1型、GT21:3.8〜5.7型、ワイド 7〜12.1型 など)
- 三菱電機 GT25 Open Frame Model General Description(IB-0800553ENG)の安全上の注意(通信異常で GOT が操作できなくなる・タッチパネルの故障でスイッチが誤動作することがある・重大な操作は GOT 以外のスイッチで)
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(表示灯・表示器の色は目的によって色分けし、供給者と使用者の合意で変えられる。点滅の使い方)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
- タッチパネル(HMI・表示器)とは?機械のダッシュボード
- 押しボタンとランプの盤から、画面へ:何が変わるの?
- しくみ:タッチパネルは PLC の記憶を読んで、書くだけ
- 画面を作るとは:部品を並べて、PLC の記憶とつなぐ
- 計算してみよう:押してから画面のランプが変わるまでの待ち
- いちばん大事な注意:止めるボタンは画面に置かない
- タッチパネルの選び方:5つの順番
- 計算してみよう:画面の大きさ(型)から、ボタンが何個置けるか
- メーカーの例:PLC と同じメーカーか、いろいろつなげるメーカーか
- 画面を作るときの決まりの例:色と置き場所
- よくある失敗と、「通信エラー」が出たときの切り分け
- よくある質問
- まとめ:タッチパネルは機械のダッシュボード
タッチパネル(HMI・表示器)とは?機械のダッシュボード
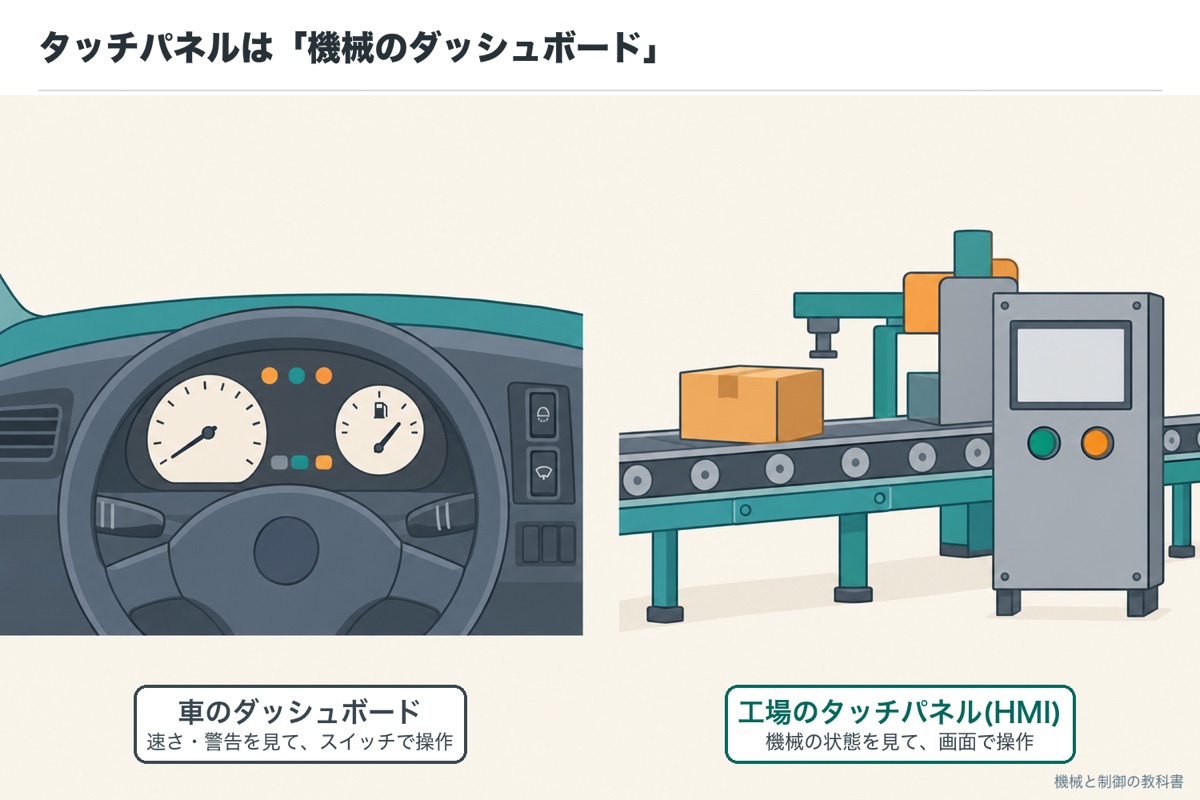
車を運転するとき、私たちはエンジンの中を直接見ません。ダッシュボードのメーターで速さを見て、警告灯で異常に気づき、スイッチでライトやワイパーを動かします。
車のダッシュボードは、エンジンを動かしているわけではありません。エンジンを動かしているのは、車の中のコンピューターです。ダッシュボードは、そのコンピューターから「いまの速さ」「異常があるか」を教えてもらって表示し、スイッチが押されたことをコンピューターに伝えているだけです。
工場のタッチパネルも同じです。機械を動かしているのは PLC(機械を動かす小さなコンピューター)で、タッチパネルは PLC から状態を教えてもらって表示し、押されたボタンを PLC に伝えます。
このように、人(ヒューマン)と機械(マシン)の間をつなぐ部品を、HMI(ヒューマン マシン インターフェース)と呼びます。工場では「表示器」「操作パネル」とも呼び、三菱電機の製品名の GOT(ゴット)や、プロフェイス(Pro-face)の名前で呼ぶ人もいます。
左の言葉が出てきたら、右の本物に読みかえてください
| 車のたとえ | 工場では |
|---|---|
| ダッシュボード | タッチパネル(HMI・表示器) |
| エンジンを動かすコンピューター | PLC |
| メーター・警告灯 | 画面の数値・ランプ・異常の表示 |
| 車内のスイッチ | 画面のボタン |
| ブレーキペダル | 非常停止ボタン(画面ではなく本物のボタン) |
押しボタンとランプの盤から、画面へ:何が変わるの?
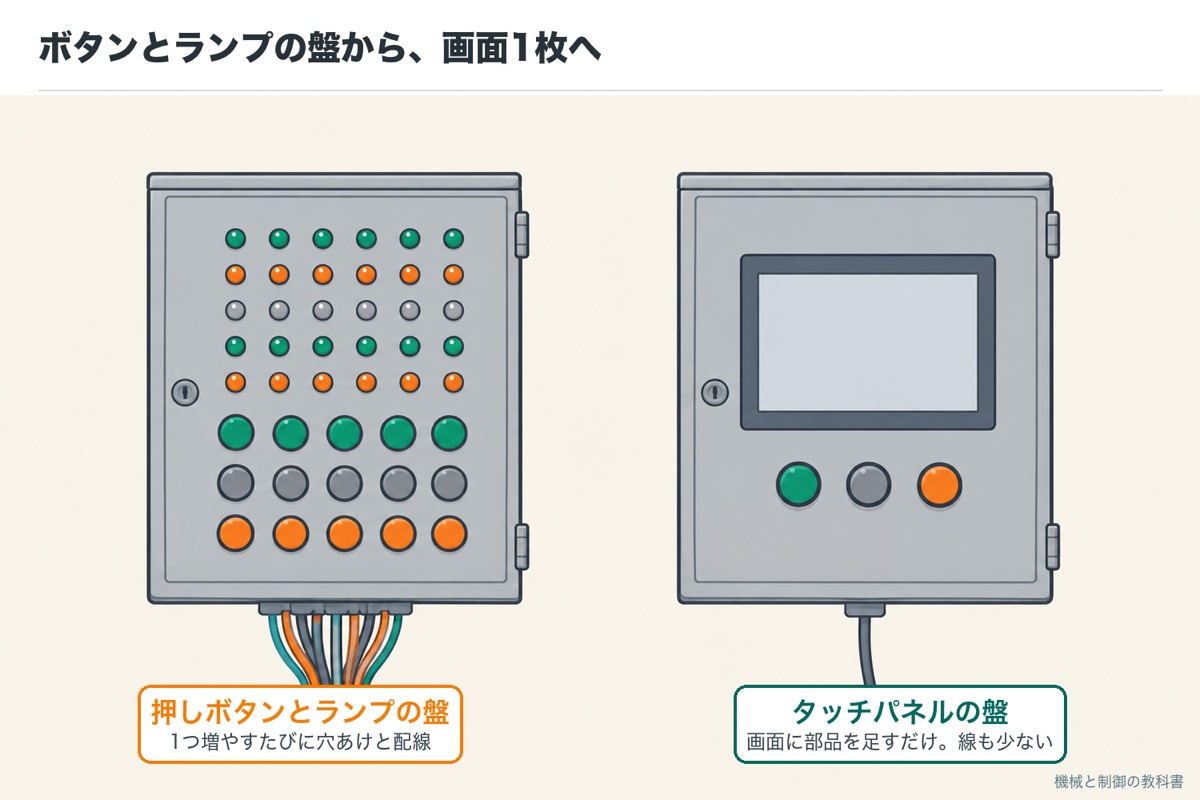
タッチパネルが広まる前は、操作盤にたくさんの押しボタンとランプを並べていました。ボタン1つ、ランプ1つごとに電線を PLC までつなぎます。
昔の車は、メーターも警告灯も1つずつ部品になっていて、増やすには配線が要りました。いまの車は液晶のメーターに、速さ・燃費・警告をまとめて表示できます。表示を変えるのも、部品の交換ではなく設定の変更で済みます。
右の列の「こわれたとき」の行が、⑦で説明する大事な注意につながります
| 比べること | 押しボタンとランプの盤 | タッチパネル |
|---|---|---|
| ボタンやランプを増やす | 穴をあけて部品を足し、配線する | 画面に部品を足すだけ(PLC 側の設定も直す) |
| 見られる情報 | オン・オフ(ランプ)が中心 | 数値・グラフ・異常の履歴・手順の説明 |
| 盤の大きさ | ボタンが多いほど大きい | 画面1枚にまとまる |
| こわれたとき | その部品だけ使えない | 画面や通信がこわれると、画面のボタンが全部使えない |
| 必ず本物で残すもの | — | 非常停止など、安全のためのボタン(⑦) |
つまり、タッチパネルは便利な反面、画面と通信に頼りきるという弱点もあります。この点は⑦で詳しく説明します。
しくみ:タッチパネルは PLC の記憶を読んで、書くだけ
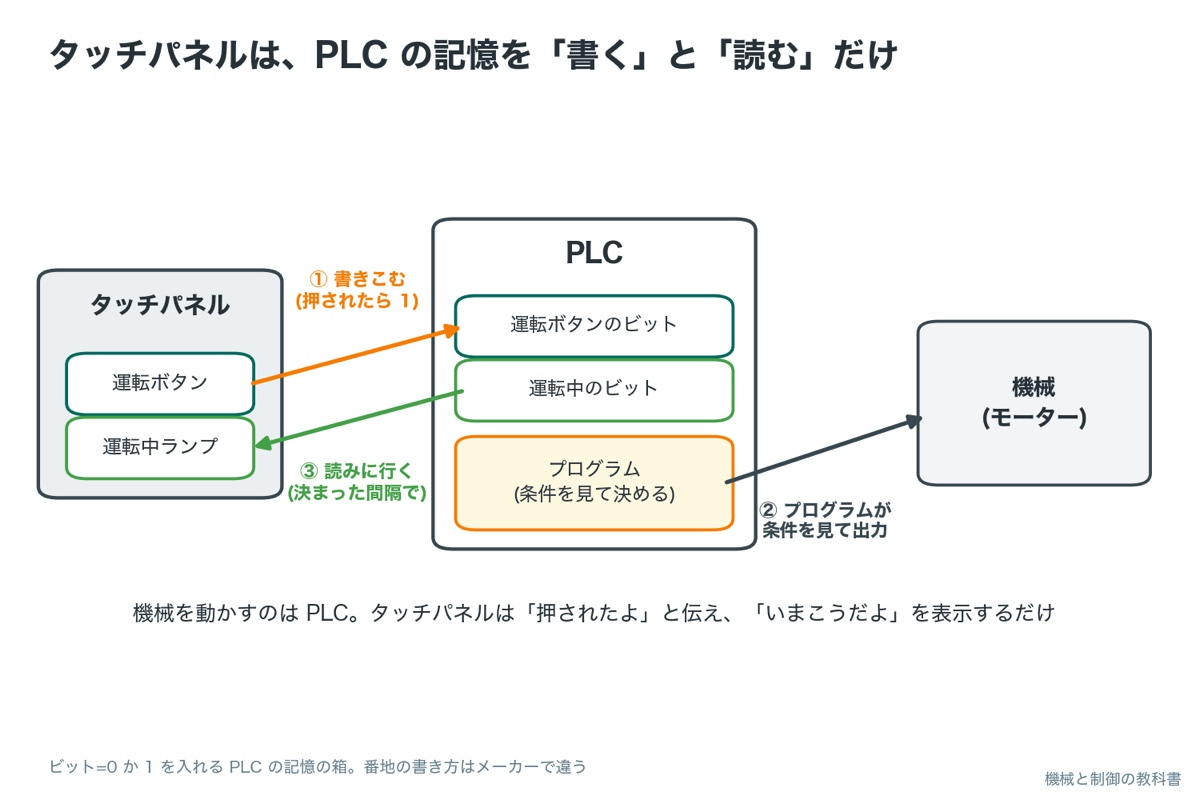
PLC の中には、0 か 1(オフかオン)を入れる小さな箱がたくさん並んだ記憶があります。この箱1つをビットと呼びます。温度や回数のような数値を入れる、もう少し大きな箱(ワード)もあります。
タッチパネルと PLC は通信線でつながっていて、タッチパネルは次の2つしかしていません。
- 書きこむ:画面の「運転」ボタンが押されたら、PLC の「運転ボタンのビット」を 1 にする
- 読みに行く:決まった間隔で PLC の「運転中のビット」を読みに行き、1 なら画面のランプを光らせる
ボタンのビットを見て、実際にモーターを回すかどうかを決めるのは PLC のプログラムです。車でいえば、スイッチを押してもワイパーを動かすのはコンピューターで、ダッシュボードは「押されたよ」と伝えるだけ、というのと同じです。
次の動く図で、ボタンを押してから機械が動き、画面のランプが光るまでの順番を確かめてみましょう。
動かして確かめる
左がタッチパネル、真ん中が PLC、右が機械(コンベアのモーター)です。下のボタンで、画面の「運転」「停止」を押してみてください。オレンジの点は画面から PLC へ書きこむ知らせ、緑の点はPLC から画面が読みに行った結果です。最後に「通信線を抜く」も試してください。
いまの様子:「運転」を押すと、ここに説明が出ます。
動きは説明のための作り物です(時間はゆっくりに引きのばしています。本物は1秒もかからないことが多いですが、画面が読みに行く間隔のぶん、ランプの変化は少し遅れます)。
見てほしいのは2つです。1つは、モーターが回り出してから少し遅れて画面のランプがつくこと。もう1つは、通信線を抜くと、画面のボタンで機械を止められなくなることです。この2つを⑥と⑦で順に説明します。
画面を作るとは:部品を並べて、PLC の記憶とつなぐ
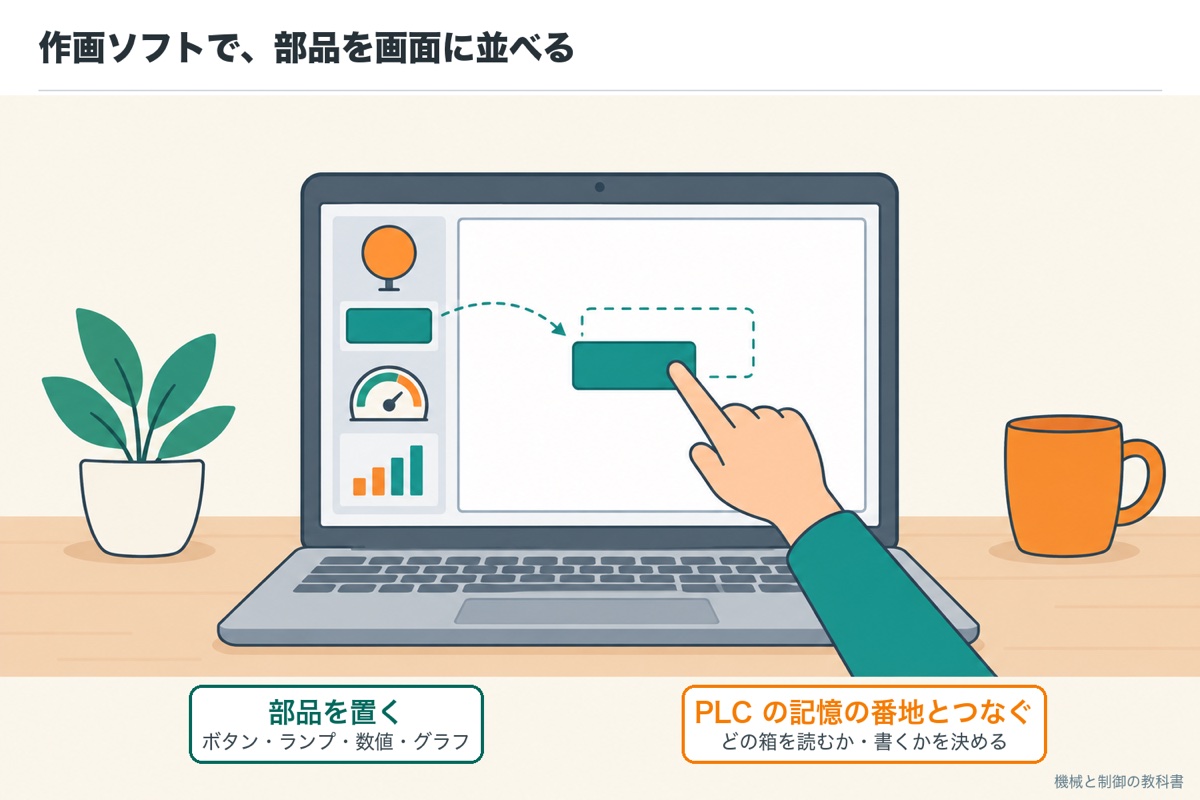
タッチパネルの画面は、パソコンの専用ソフト(作画ソフト)で作ります。三菱電機の GOT なら GT Designer3、プロフェイスなら GP-Pro EX といった、メーカーごとのソフトがあります。
車のメーターのデザインを決めるのに似ています。「ここに速さ」「ここに燃料」と表示の場所を決め、それぞれを車のコンピューターのどの情報とつなぐかを決めます。
部品を置いたら、その部品が PLC の記憶のどの番地(箱の番号)を読むか・書くかを設定します。番地の書き方(記号と数字の組み合わせ)は PLC のメーカーで違います。
左の部品を画面に置くとき、右の列の種類の番地を PLC 側にも用意します。PLC のプログラムと画面は、番地の表(どの番地を何に使うか)を共有して作ります
| 画面の部品 | 何をするか | つなぐ PLC の記憶 |
|---|---|---|
| ボタン(スイッチ) | 押されたらビットを 1 にする(離すと 0、または押すたびに切りかえ) | ビット |
| ランプ | ビットが 1 なら色を変える | ビット |
| 数値の表示 | 数値を読んで表示する(温度・回数・速さ) | ワード(数値の箱) |
| 数値の入力 | 人が入れた数値を書きこむ(速さの設定・目標の個数) | ワード |
| 異常の表示・履歴 | 異常のビットが 1 になった時刻と内容を一覧にする | ビット(異常ごとに1つ) |
| グラフ | 数値の変化を時間の線で描く | ワード |
画面を作る前に、PLC 側で「画面のためのビットとワードの番地の表」を先に決めておきます。画面のボタンが PLC の出力を直接オンにするような作り方にせず、必ずボタンのビットをプログラムで受けてから出力を決める形にします。こうしておくと、運転の条件(扉が閉まっているか・異常がないか)をプログラムの1か所で守れ、画面を作り直しても機械の動きの安全が崩れません。
計算してみよう:押してから画面のランプが変わるまでの待ち
④の動く図で、ランプが少し遅れてついたのを覚えているでしょうか。この待ちがどれくらいかを知っておくと、画面の表示をどこまで信じてよいかが決められます。
車のメーターの針も、本当の速さから少し遅れて動きます。ふだんは気になりませんが、「針を見てからブレーキ」では間に合わない場面があります。
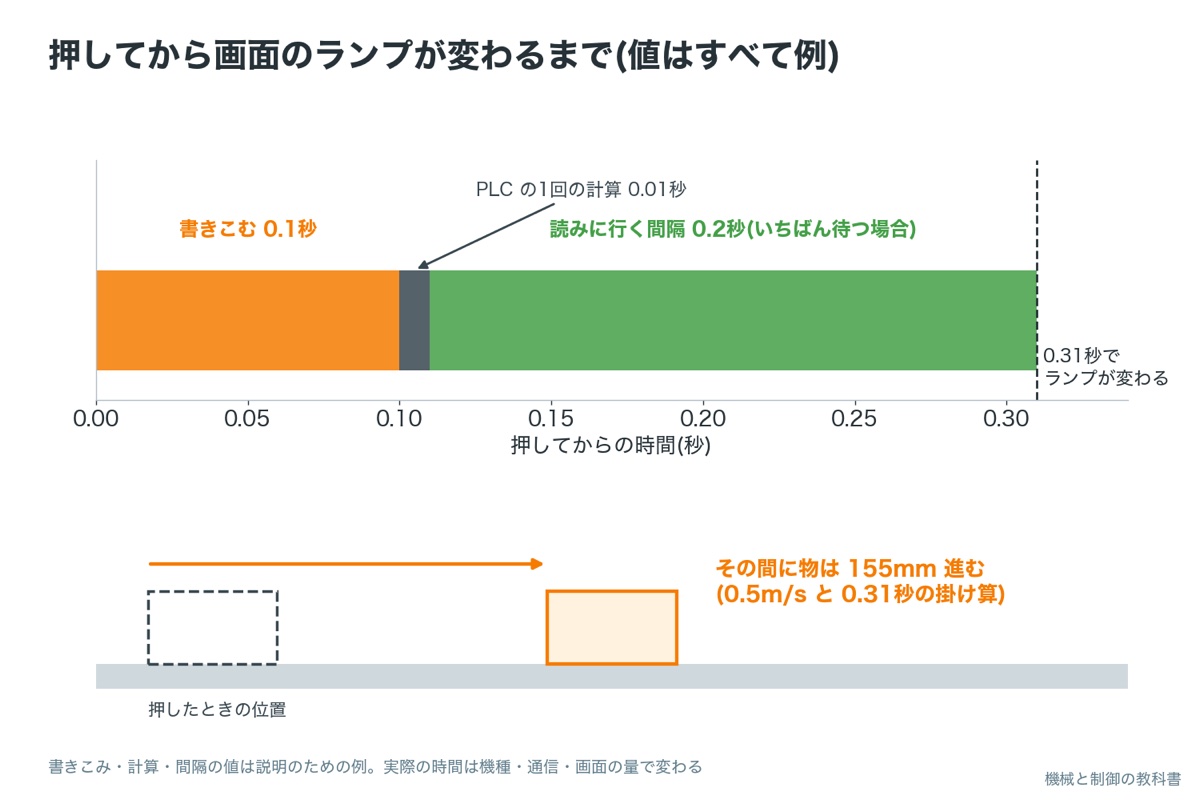
ボタンを押してから画面のランプが変わるまでには、次の3つが順に起きます。順番に起きることは、かかる時間を足し算すれば全体の時間になります。
待ち = 書きこむ時間 + PLC の1回の計算の時間 + 読みに行く間隔
- 書きこむ時間:画面から PLC へ「ボタンのビットを 1 に」が届くまで
- PLC の1回の計算の時間:PLC はプログラムを頭から終わりまでくり返し計算していて、1回分を待つと必ず新しい値で計算される(この1回をスキャンと呼びます)
- 読みに行く間隔:画面が PLC の値を読みに行くのは決まった間隔ごとなので、いちばん運が悪いと1回分まるごと待つ
0.1 秒
0.01 秒
0.2 秒
0.1 + 0.01 + 0.2 = 0.31 秒
0.5 m/s × 0.31 s = 0.155 m = 155 mm
実際の時間は、機種・通信の方式・画面に出しているものの量で変わります。それでも「画面は少し遅れる」ことに変わりはありません。
つまり、画面のボタンで少しずつ動かして位置を合わせる操作や、画面のランプを見てから止める操作は、思ったより行き過ぎることがあります。止める判断や、位置をぴったり合わせる仕事は、PLC のプログラムやセンサに任せ、画面は「お願い」と「確認」に使う、と考えるのが安全です。
桁の感覚も確かめます。0.3秒は、まばたき1回より少し長いくらいです。人がボタンを押す・ランプを見るぶんには気にならない長さですが、動いている機械にとっては十分に長い時間です。
いちばん大事な注意:止めるボタンは画面に置かない
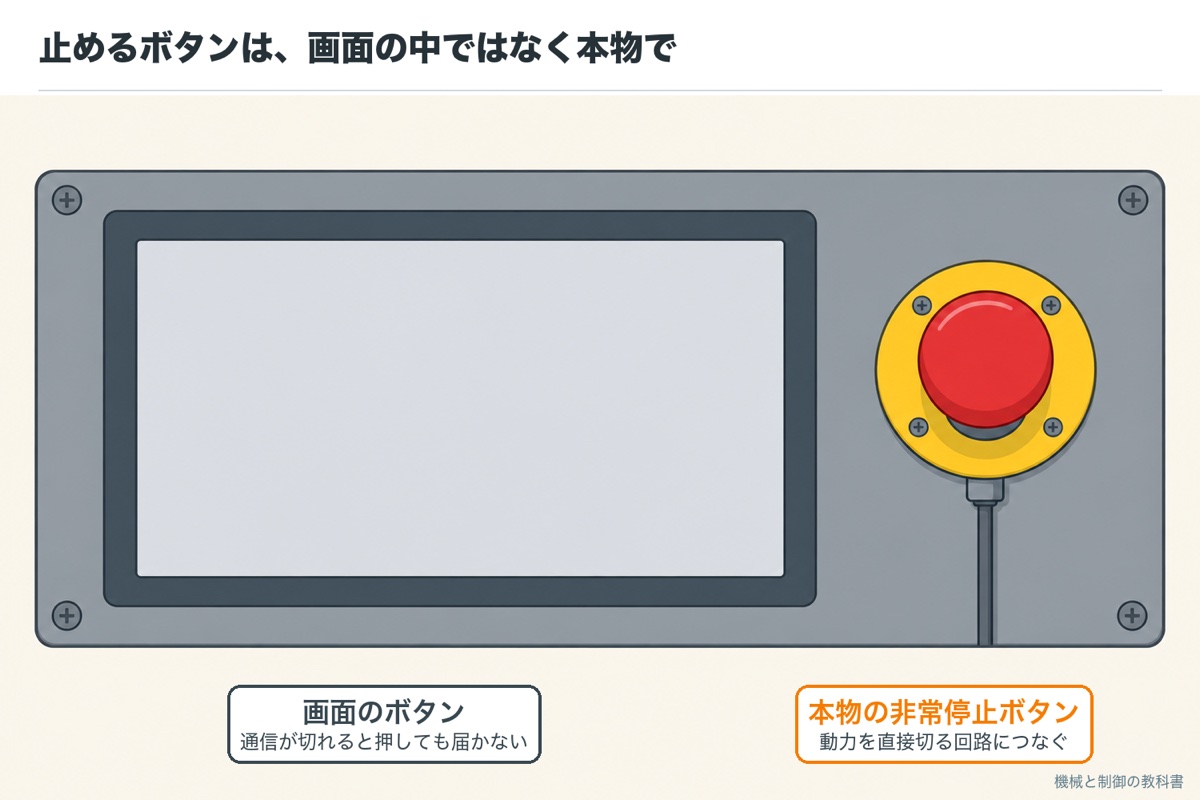
車のブレーキを、ダッシュボードの画面の中のボタンにした車を想像してください。画面が固まったら、ブレーキがきかなくなります。だから車のブレーキは、足で踏む本物のペダルです。
メーカーの取扱説明書にも、はっきり注意が書かれています。三菱電機の GOT の説明書(安全上の注意)の要点は次のとおりです。
- 監視中に通信の異常(ケーブルが抜けるのを含む)が起きると、GOT は操作できなくなる。だから、通信の異常が起きることを前提に、重大な操作は GOT 以外のスイッチで行うようにシステムを組む
- タッチパネルが故障すると、タッチスイッチが誤動作することがある。重大な事故につながる出力は、外部の監視回路で確かめる
- GOT を、重大な事故につながる警報の装置として使わない。重大な警報は、独立した二重のハードウェアか、機械的なしくみで出す
④の動く図で通信線を抜いたとき、モーターは回ったまま、画面の「停止」は効きませんでした。これがこの注意の意味です。非常停止ボタンは、PLC の通信に頼らず、機械の動力を直接切る回路につなぎます。
非常停止ボタンの形・色・置き場所には、機械の安全の規格で決まりがあります。具体的な決まりは、規格と安全機器メーカーの資料で確かめてください。この記事では「画面の中に置かない」理由だけを説明しています。
- 通信異常で操作できなくなる・タッチスイッチの誤動作・重大な警報はハードウェアで:三菱電機 GT25 オープンフレームモデル 一般説明書の安全上の注意
- 三菱電機 GT25 Open Frame Model General Description(IB-0800553ENG)の安全上の注意(通信異常で GOT が操作できなくなる・タッチパネルの故障でスイッチが誤動作することがある・重大な操作は GOT 以外のスイッチで)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
タッチパネルの選び方:5つの順番
車でいえば、まず「この車に付けられるダッシュボードか」を確かめ、それから大きさや見やすさを選ぶ順番です。
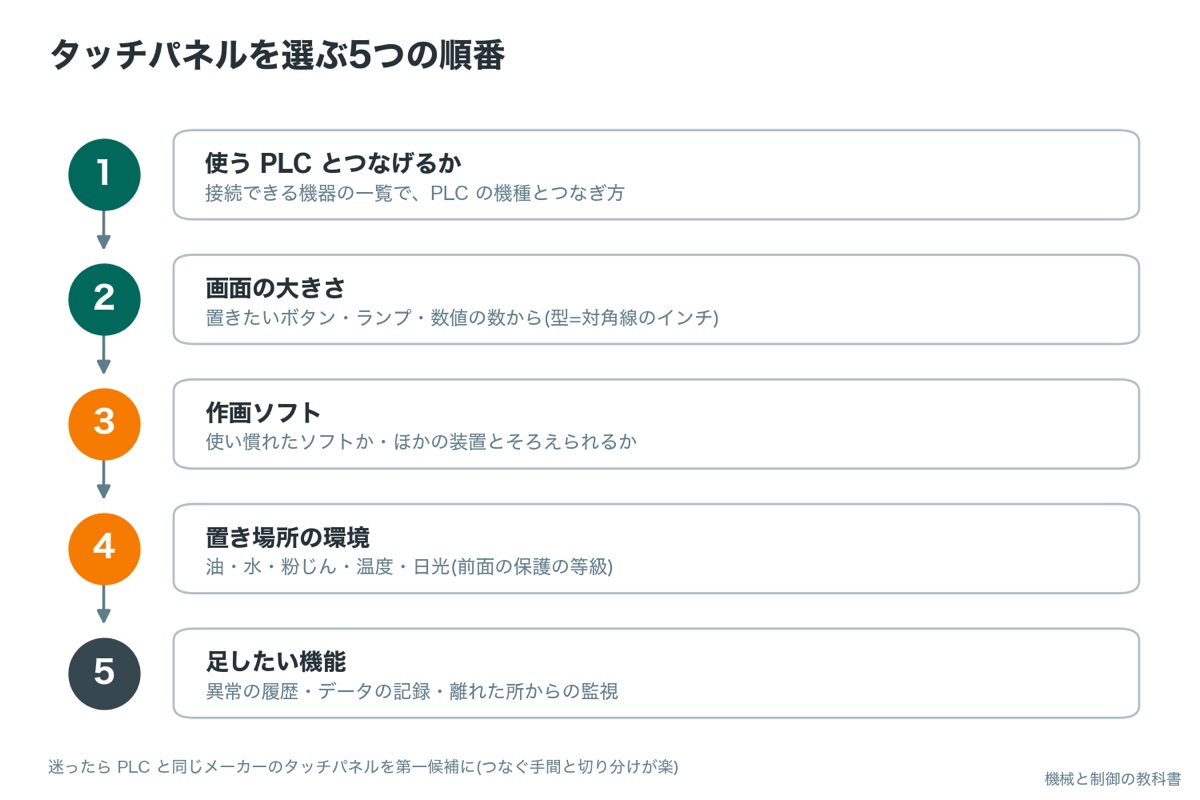
使う PLC とつなげるか確かめる。タッチパネルのメーカーの「接続できる機器」の一覧で、PLC のメーカー・機種と、つなぎ方(イーサネット・シリアルなど)を確かめます。PLC と同じメーカーのタッチパネルなら、つなぐ設定が少なくて済むことが多いです。
画面の大きさを決める。1つの画面に置きたいボタン・ランプ・数値の数から決めます(⑨の計算)。持ち運ぶ・盤の扉が小さいなど、置き場所の制約も見ます。
作画ソフトを確かめる。画面を作る人が使い慣れたソフトか、ほかの装置と同じソフトでそろえられるか。ソフトの料金と、画面のデータの保存のしかたも確かめます。
置き場所の環境を確かめる。油・水・粉じんがかかるか、温度、直射日光。前面の防じん・防水の等級や、使える温度の範囲を仕様で確かめます。
足したい機能を決める。異常の履歴の保存、データの記録、離れた場所からの監視など。必要なものだけを選ぶと、機種が絞りやすくなります。
迷ったら、タッチパネルは PLC と同じメーカーのものを第一候補にします。番地の名前をそのまま選べたり、PLC の異常をそのまま画面に出せたりと、つなぐ手間が少なく、止まったときにどちらの問題かを切り分けやすいからです。別のメーカーを選ぶのは、工場で使っている作画ソフトをそろえたい、複数のメーカーの PLC とつなぎたい、といった理由がはっきりしているときです。
計算してみよう:画面の大きさ(型)から、ボタンが何個置けるか
カタログの「10.4型」「15型」は、画面の対角線の長さをインチ(1インチ = 25.4mm)で表したものです。スマホやテレビの「◯インチ」と同じです。縦と横の長さがわかれば、1つの画面に置けるボタンの数が見積もれます。
縦と横の比が 4:3 の画面で考えます。縦3・横4の直角三角形の斜めの辺は、中学で習う三平方の定理で √(3² + 4²) = √25 = 5 です。つまり横は対角線の 4/5、縦は 3/5です。
横 = 対角線 × 4/5 、 縦 = 対角線 × 3/5(縦横の比が 4:3 のとき)
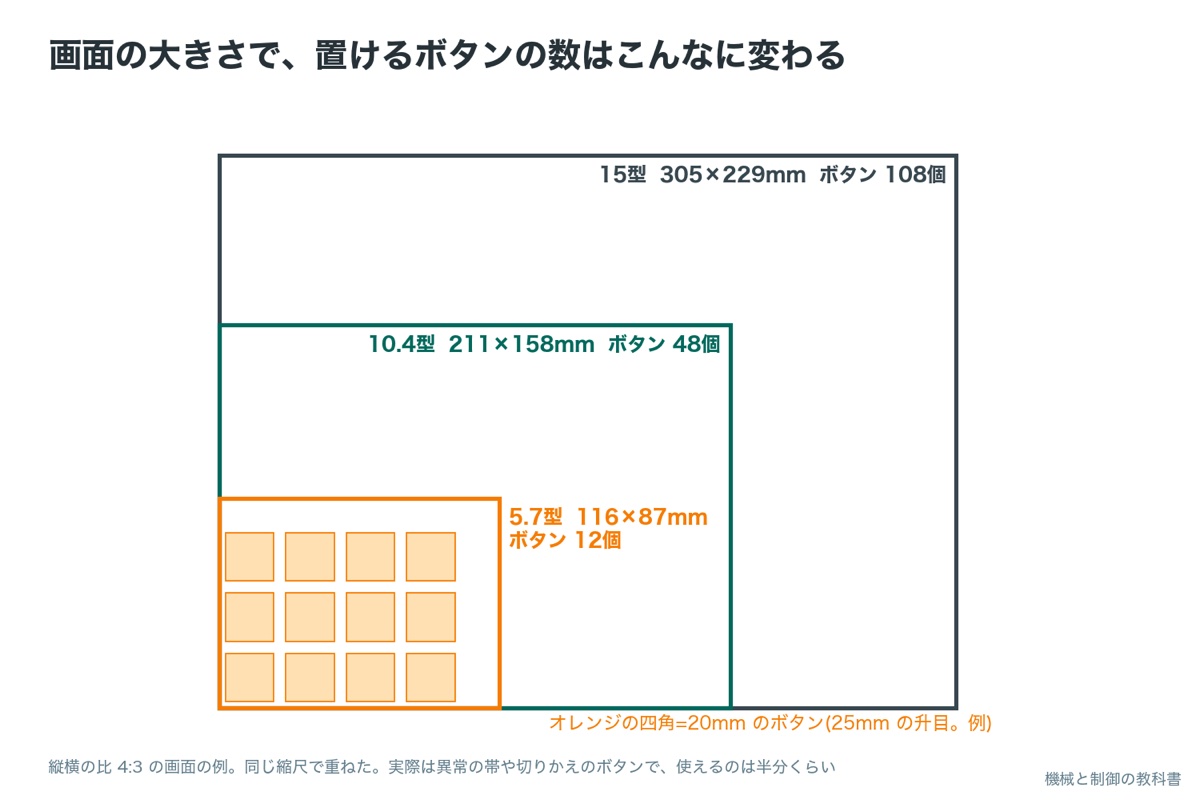
ボタンは、例として 20mm 角とし、となりとのすきまを 5mm 取って、25mm の升目に1つずつ置くとします(押しやすい大きさは、手袋をするかなどで変わります。ここでは例の値です)。
5.7 × 25.4 = 144.8 mm
横 144.8 × 0.8 = 115.8 mm、縦 144.8 × 0.6 = 86.9 mm
横 115.8 ÷ 25 = 4.6 → 4列、縦 86.9 ÷ 25 = 3.5 → 3行
4 × 3 = 12 個
10.4 × 25.4 = 264.2 mm
横 264.2 × 0.8 = 211.3 mm、縦 264.2 × 0.6 = 158.5 mm
横 211.3 ÷ 25 = 8.5 → 8列、縦 158.5 ÷ 25 = 6.3 → 6行
8 × 6 = 48 個
面積は長さの2乗で増えるので、型が 1.8倍になると面積は 1.8 × 1.8 ≒ 3.3倍になります。同じ考え方で 15型(縦横 4:3)なら 304.8mm × 228.6mm で、12列 × 9行 = 108個です。
実際には、画面の上に異常の帯、下に画面の切りかえのボタンを置くので、操作のボタンに使えるのはこの半分くらいと考えておくと、選んでから「狭かった」となりにくくなります(ワイドの画面は縦横の比が違うので、カタログの寸法で計算し直します)。
たとえば三菱電機の GOT2000 の一覧では、いちばん小さい 3.8型から、いちばん大きい 15型まであります。
- GOT2000 の画面サイズ(3.8型〜15型):三菱電機 GOT本体 一覧
- 三菱電機「GOT2000シリーズ GOT本体 一覧」(GT27:5.7〜15型、GT25:5.7〜12.1型、GT21:3.8〜5.7型、ワイド 7〜12.1型 など)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
メーカーの例:PLC と同じメーカーか、いろいろつなげるメーカーか
タッチパネルは、PLC のメーカー各社が自社の PLC に合わせて出しているほか、表示器を専門に作るメーカーもあります。ここでは、公開資料で確かめた2社の例を並べます。
どちらが良いかではなく、PLC がどのメーカーか・工場で何をそろえているかで選びます
| 三菱電機 GOT2000 シリーズ | Pro-face(プロフェイス)GP4000 シリーズ | |
|---|---|---|
| 作画ソフト | GT Designer3 | GP-Pro EX |
| 画面の大きさの例 | 3.8型〜15型(製品一覧) | 機種の一覧で確かめる |
| つなげる PLC | 自社の PLC と組みやすい(他社の PLC は接続の資料で確かめる) | 接続機器の一覧に、各社の PLC やインバーターのドライバ(つなぐための設定)が並ぶ |
| 向いている使い方 | 同じメーカーの PLC でそろえる装置 | いろいろなメーカーの PLC が混ざる工場 |
接続できる機器・つなぎ方・ソフトの料金は、メーカーと機種で違い、版が上がると増えることもあります。選ぶ前に、各社の「接続機器の一覧」と「接続マニュアル」で、使う PLC の機種名を確かめてください。
- GOT2000 の機種と画面サイズ:三菱電機
- GP4000 の接続機器の一覧:Pro-face
- 三菱電機「GOT2000シリーズ GOT本体 一覧」(GT27:5.7〜15型、GT25:5.7〜12.1型、GT21:3.8〜5.7型、ワイド 7〜12.1型 など)
- Pro-face「GP-Pro EX 接続機器(PLC)」(GP4000 シリーズで接続できる各社の PLC・ドライバの一覧)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
画面を作るときの決まりの例:色と置き場所
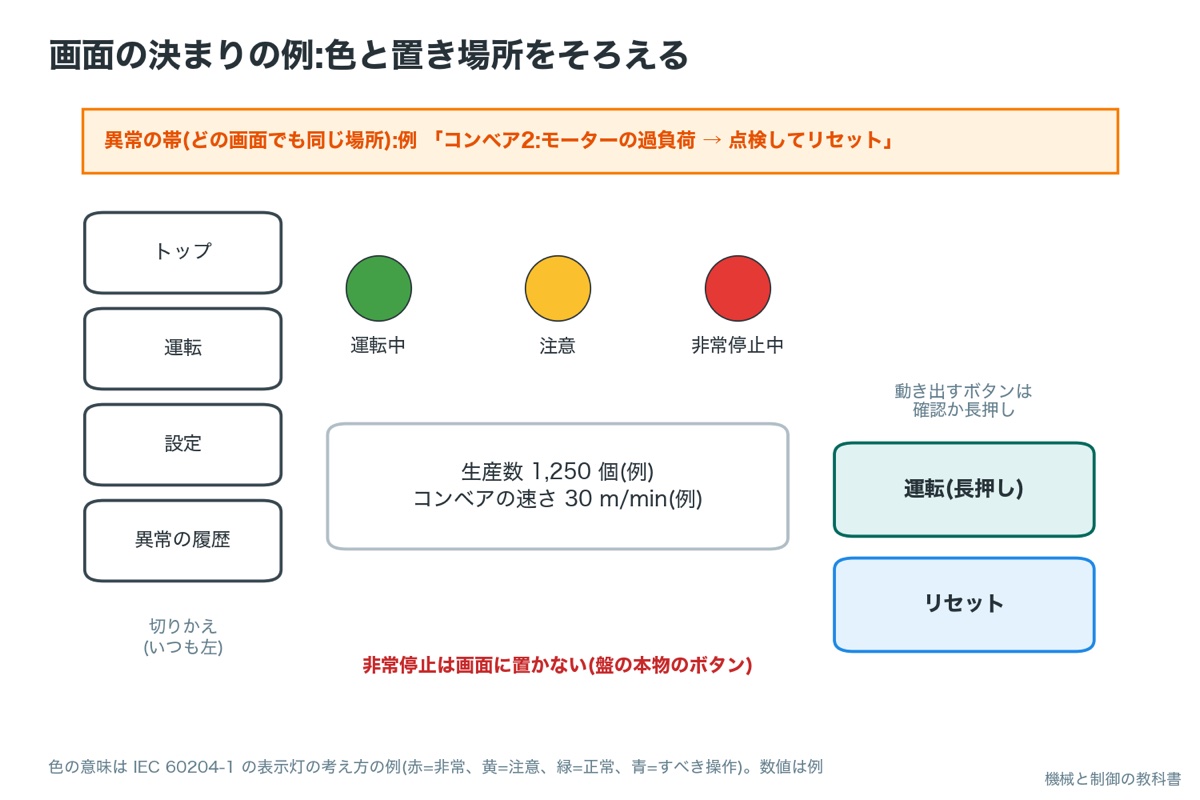
画面は自由に作れるぶん、作る人によってバラバラになりがちです。運転する人が迷わないよう、決まりを先に作っておきます。
どの車に乗っても、赤い警告灯は「すぐ止まって」、緑は「動いている」という意味で、だいたい同じ場所にあります。だから初めての車でも迷いません。
色の意味:表示灯の考え方に合わせる
機械の電気装置の規格 IEC 60204-1 では、表示灯・表示器の色を目的ごとに分けています。画面のランプも、この考え方に合わせると、ほかの機械と同じ感覚で読めます。
規格の色の表の代表的な意味です。供給者と使用者が合意すれば変えられ、版によって細部が違うので、正式な意味は規格の最新版で確かめます
| 色 | 意味の例 | 画面での使い方の例 |
|---|---|---|
| 赤 | 非常・危険な状態 | 非常停止中・危険な異常(すぐに対応が要る) |
| 黄 | 異常・注意 | 軽い異常・もうすぐ限度(点検が要る) |
| 緑 | 正常 | 運転中・準備完了 |
| 青 | 操作する人がすべきこと | リセットが要る・確認の操作が要る |
| 白 | どれにも当たらない情報 | 電源が入っている・選んでいる画面 |
同じ解説では、点滅は「注意を引く」「すぐの行動を求める」「指令と実際が合っていない」「変化している途中」を示すときに使う、とされています。何でも点滅させると、本当に大事な表示が目立たなくなります。
置き場所と操作の決まりの例
- 異常の表示は、どの画面でも同じ場所(たとえば画面のいちばん上)に出す
- 画面の切りかえのボタンは、どの画面でも同じ場所(たとえば左の列や下の段)に置く
- 押したボタンは色が変わるようにして、押せたかどうかがわかるようにする
- 運転・原点に戻る、など機械が動き出すボタンは、確認の画面を出すか、長押しにする
- 画面は3段くらいまでの深さにして、どの画面からも「トップ」へ1回で戻れるようにする
画面の決まりは、異常の表示から決めます。異常のときにどこを見て、何を押せば戻れるかが全部の画面でそろっていると、慣れていない人でも落ち着いて対応できます。異常の表示には「何が・どこで・どうすれば」を短く書き、インバーターなどの異常の番号は、取扱説明書の言葉に直して出すと、問い合わせが減ります。
インバータが止まったとき、何を記録すればいいかがわかる
- 表示灯・表示器の色分けと点滅の使い方:日本プラントメンテナンス協会「IEC 60204-1 の解説」
- 日本プラントメンテナンス協会「IEC 60204-1 の解説」(表示灯・表示器の色は目的によって色分けし、供給者と使用者の合意で変えられる。点滅の使い方)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
よくある失敗と、「通信エラー」が出たときの切り分け
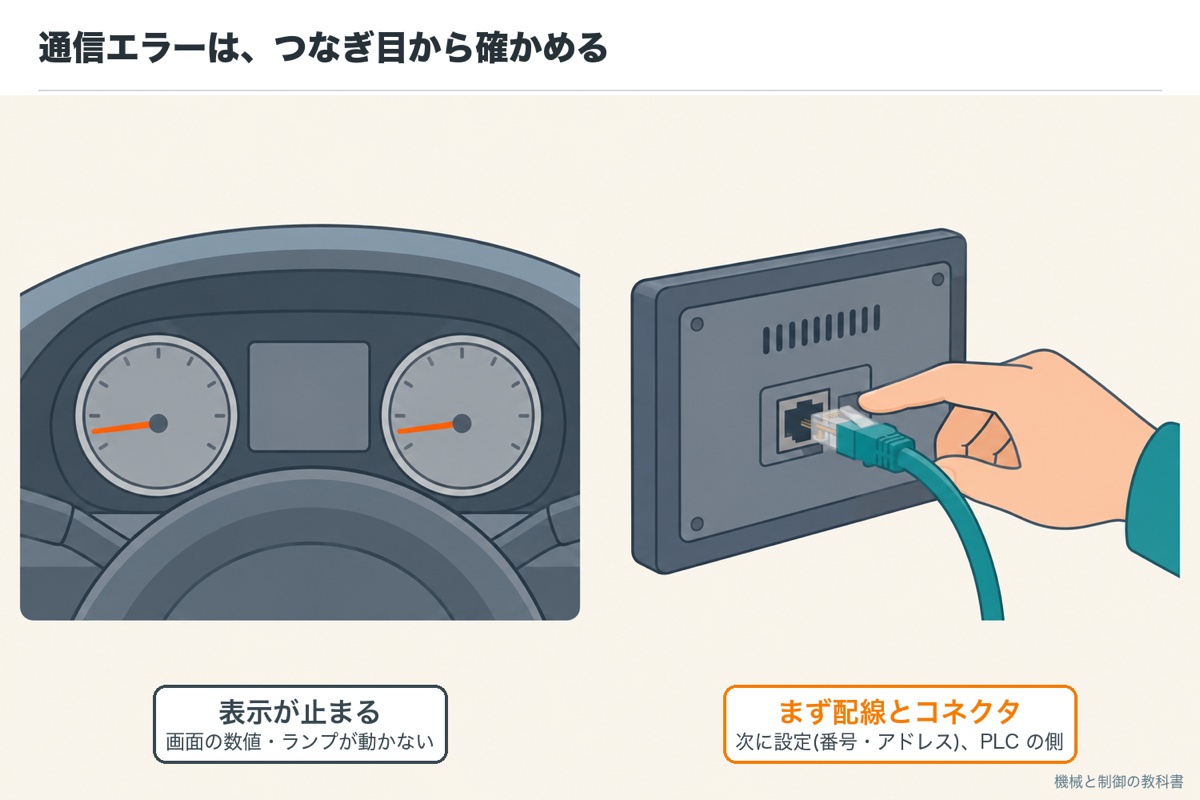
タッチパネルの困りごとで多いのが、画面に「通信エラー」が出て、何も表示されなくなることです。車でいえば、メーターの針が止まって警告が出た状態です。
上の行から順に確かめます。左の列が今の症状に近い行を探してください。
| 症状・いつ出るか | まず疑う原因 | 確かめる場所・測るもの | 直し方 |
|---|---|---|---|
| 電源を入れた直後から通信エラー | 通信の設定(相手の機種・番号・IP アドレス・速さ)の違い | 作画ソフトの接続の設定と、PLC 側の通信の設定 | 両方の設定を同じ値にそろえる |
| ずっと動いていたのに、急に通信エラー | ケーブルの抜け・断線、PLC の電源 | コネクタ、ケーブルの途中、PLC の電源と表示 | 挿し直す・ケーブルを替える |
| 機械が動くたびに、ときどき通信エラー | ノイズ(動力の線の近くを通っている) | 通信のケーブルと動力の線の離れ方、シールドのアース | 動力の線と束ねず離す(取扱説明書の例では100mm以上) |
| 表示はされるが、一部の数値だけおかしい | 番地のまちがい、数値の形(桁・符号)の設定 | その部品の番地と、PLC 側の番地の表 | 番地と数値の形を合わせる |
ときどき止まるなら、ノイズの通り道を知る
左の列に心当たりがあれば、右の列の防ぎ方を、画面を作る前の決まりに入れておきます
| よくある失敗 | 起きること | 防ぎ方 |
|---|---|---|
| 非常停止を画面のボタンだけにする | 通信が切れたとき、画面がこわれたときに止められない | 非常停止は本物のボタンで、動力を直接切る回路に(⑦) |
| 画面のボタンが PLC の出力を直接オンにする作り | 運転の条件(扉・異常)を飛びこえて動いてしまう | ボタンのビットをプログラムで受けて、条件を見てから出力(⑤) |
| 画面ごとに色や置き場所がバラバラ | 見まちがい・押しまちがいが増える | 色の意味と置き場所の決まりを先に作る(⑪) |
| 画面のデータの最新版がどれかわからない | 直したはずの画面が古い版に戻る | 作画のデータに版の番号と日付をつけて保管する |
- 通信のケーブルは動力の線と束ねず100mm以上離す:三菱電機 GT25 オープンフレームモデル 一般説明書の設計上の注意
- 三菱電機 GT25 Open Frame Model General Description(IB-0800553ENG)の安全上の注意(通信異常で GOT が操作できなくなる・タッチパネルの故障でスイッチが誤動作することがある・重大な操作は GOT 以外のスイッチで)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
よくある質問
まとめ:タッチパネルは機械のダッシュボード
- タッチパネル(HMI・表示器)は、機械の状態を見せて操作を受け取るダッシュボード。機械を動かすのは PLC
- 画面のボタンは PLC のビットを書きかえ、画面のランプは PLC のビットを読みに行って光る
- 押してからランプが変わるまでには待ちがある(例:0.31秒で物が155mm進む)。止める判断や位置合わせは PLC とセンサに任せる
- 通信が切れると画面から操作できない。非常停止などの止めるボタンは画面に置かず、本物のボタンに
- 選ぶ順番は、PLC とつなげるか → 画面の大きさ → 作画ソフト → 置き場所の環境 → 機能
- 型は対角線のインチ。型が1.8倍なら面積は約3.3倍で、置けるボタンは大きく増える
タッチパネルが決まったら、画面の向こうで動く PLC とインバーター・サーボの設定へ進みましょう。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
タッチパネルの向こうでは、PLC がインバーターやサーボを動かしています。画面に出す異常の意味や、設定の順番を知っておくと、画面づくりも楽になります。