※この記事にはプロモーションが含まれています。
ラダー図とは、PLC(工場の機械を動かす小さなコンピュータ)のプログラムを、はしごの形で書いた図です。左右の母線のあいだの1段ごとに「この条件(接点)なら、この出力(コイル)を ON」と書き、PLC は上の段から順に読んで、下まで行ったらまた上から読みます。
記号は a接点 -| |-・b接点 -|/|-・コイル -( )- の3つから覚えれば読めます。「ラダー」は英語ではしごのこと。リレーのシーケンス図を PLC 向けに置きかえた書き方なので、同じ回路を2つの図で並べた対応図も載せました。この記事は、記号の一覧、読む順番、4段の練習問題の順に進みます。
この記事では、ラダー図をはしごの段ごとに書いたルールにたとえて、最後までその話で説明します。
- プログラム言語の規格:JIS B 3503:2016(IEC 61131-3:2013 に対応)
- 国際規格の最新版:IEC 61131-3:2025(第4版)
- JIS B 3503:2016 プログラマブルコントローラ−プログラム言語(日本規格協会のプレビュー。IEC 61131-3:2013 に対応・2016年3月22日改正)
- IEC 61131-3:2025 Programmable controllers − Part 3: Programming languages(第4版。言語は ST・LD・FBD と SFC の要素)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
ラダー図とは?はしごに書いたルール
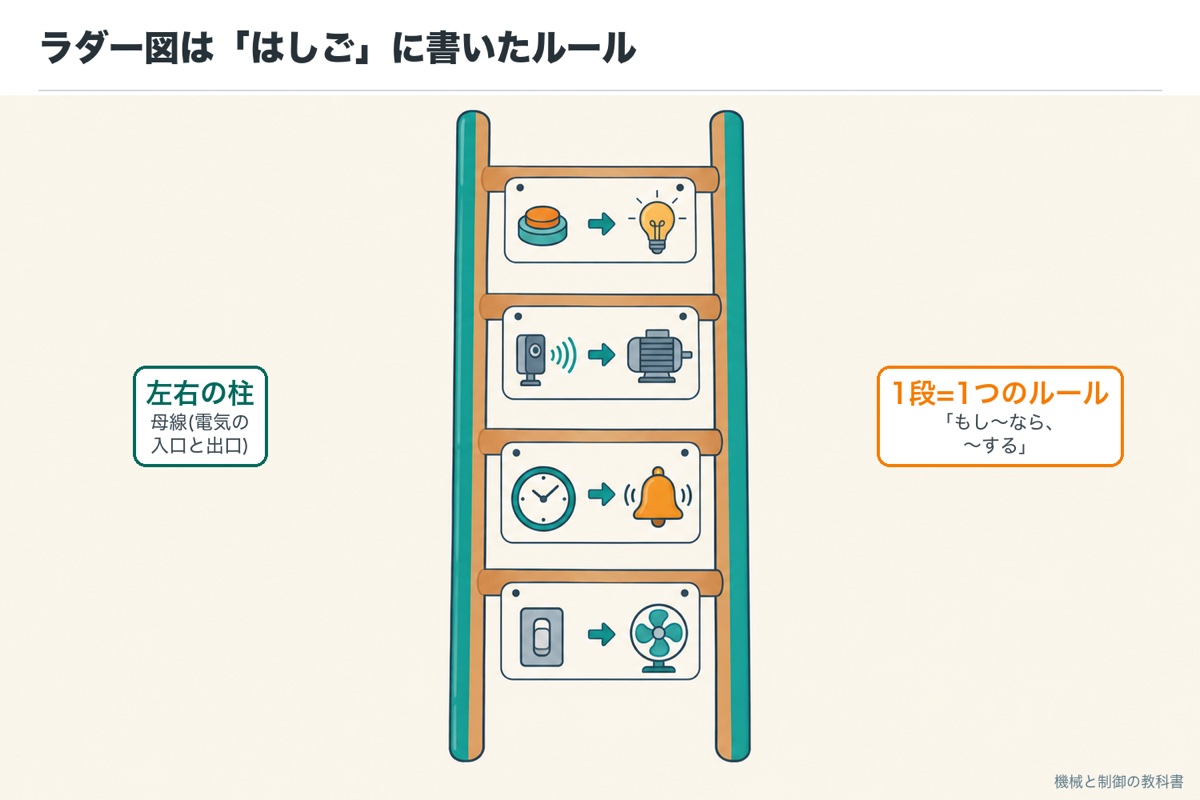
ラダー(ladder)は英語ではしごのことです。ラダー図は、左右の2本の縦線と、そのあいだの横線でできていて、見た目がはしごに似ているので、この名前がついています。
はしごの横木の1段1段に、1枚ずつ札がかかっていると想像してください。札には「もし始動ボタンが押されたら、モーターを回す」「もしセンサが物を見たら、ランプをつける」のように、1枚に1つのルールが書いてあります。ラダー図は、この札を上から順に並べたものです。
1段の中は、左側に「条件」、右の端に「結果」を書きます。条件は接点という記号、結果はコイルという記号で表します。左右の縦線は母線と呼び、左の母線から右の母線まで条件が全部そろって「通った」とき、右の端の結果が ON になります。
この表の見方:左の言葉が出てきたら、右のラダー図の部品のことだと読みかえます
| はしごのたとえ | ラダー図では |
|---|---|
| 左右の柱 | 母線(左が入口、右が出口) |
| 横木1段 | 1つのルール(回路の1段。ラングとも呼ぶ) |
| 札の左側の「もし〜なら」 | 接点(条件) |
| 札の右側の「〜する」 | コイル(結果。出力など) |
| 札を上から読む係 | PLC(上から順に計算する) |
PLC とは?見て、考えて、動かす箱
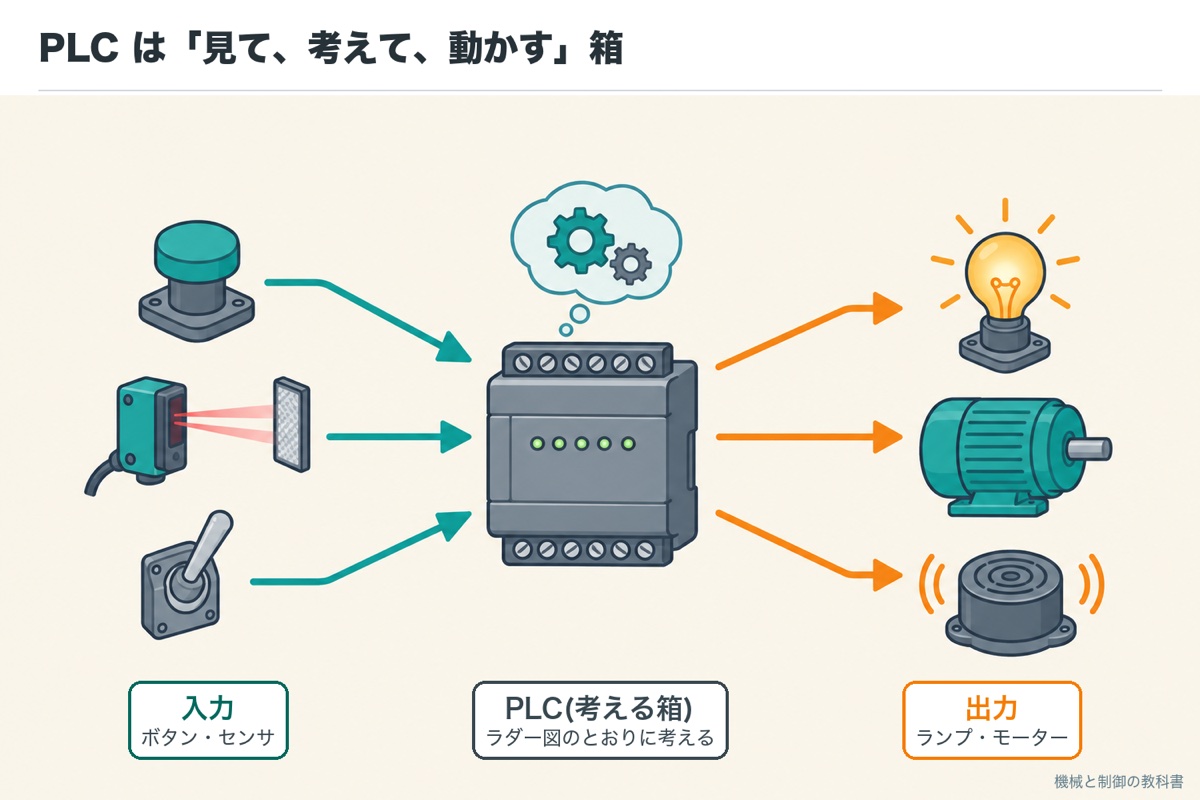
ラダー図を読む前に、それを動かす機械を知っておきましょう。PLC(プログラマブルロジックコントローラ。日本ではシーケンサとも呼びます)は、工場の機械を動かすための、丈夫な小さなコンピュータです。
PLC は、機械の「頭」です。目や耳にあたる入力(押しボタン・センサ・スイッチ)から知らせを受け取り、頭の中のルール(ラダー図)で考え、手足にあたる出力(ランプ・ブザー・モーターを入れる電磁接触器)に合図を出します。
ふつうのパソコンと違い、PLC は電気のノイズや温度の変化がある工場でも止まらずに動き続けるように作られていて、入力と出力の端子に、ボタンやランプの線を直接つなげます。
PLC が行うような「順番どおりに動かす制御」(シーケンス制御)が、ほかの制御とどう違うかは、同じ筆者が運営する電気のブログ shirasusolo.net の自動制御とは?で原理から説明しています。
PLC そのものの役目や、リレー制御との違いをもう少しくわしく知りたいときの本の例です。日刊工業新聞社の『絵とき「PLC制御」基礎のきそ』(熊谷英樹 著・2007年6月発行)は、PLC初心者のためのガイドブックとして、リレー制御とPLC制御の違い、PLCの演算方式、PLCを使った制御の流れなどをまとめた本です(楽天ブックスの内容紹介)。ソフトの操作など機種ごとのことは、お使いのPLCの取扱説明書で確かめてください。

なぜはしごの形?リレーの配線を置きかえたから
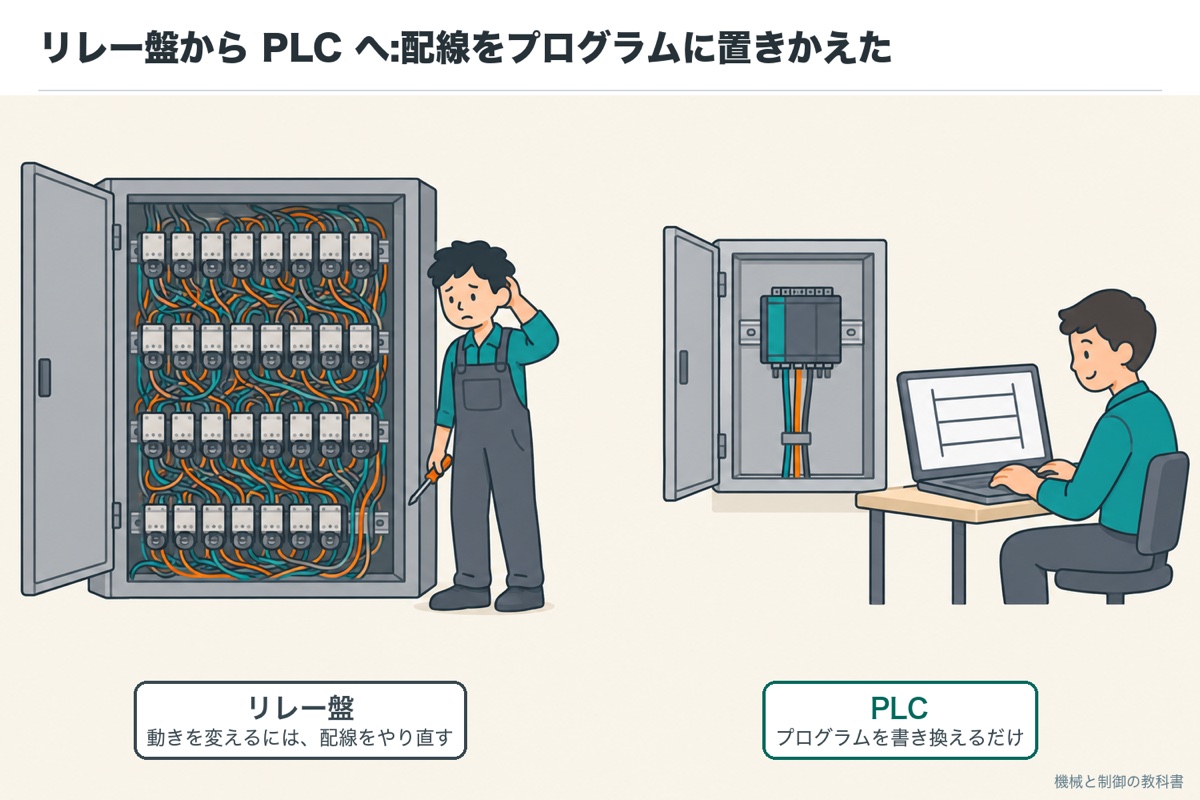
PLC が広まる前、工場の機械はリレー(電気で動くスイッチ)を何十個、何百個とつないだリレー盤で動かしていました。動きを変えるには、盤の中の配線をやり直す必要がありました。
PLC は、そのリレーと配線の仕事を、プログラムに置きかえたものです。リレーの回路を描いていた人たちがそのまま書けるように、プログラムもリレーの回路図(シーケンス図)と同じ、はしごの形で書けるようにしました。これがラダー図です。
手書きの地図(リレーの配線)を、スマホの地図アプリ(PLC のプログラム)に置きかえたようなものです。見た目はほとんど同じなので、紙の地図を読める人はすぐに使えますが、道を変えたいときは、紙を描き直す代わりに画面の上で直すだけで済みます。
国際規格の IEC 61131-3(日本では JIS B 3503)では、ラダー図は LD(ラダーダイアグラム)という名前で、PLC のプログラム言語の1つとして決められています。
ラダー図の接点は、プログラムの中だけのものなので、同じ名前の接点を何回使っても部品は増えません。本物のリレーは1つに接点が数組しかないので、ここが配線の回路との大きな違いです。
現場で、ラダー図が要るのはどんなとき?
ラダー図を書くのは設計者でも、読む場面は保全・生産技術・設備の担当にも多くあります。どの場面で、ラダー図のどこを見るかをまとめます。
この表の見方:左の列で自分の場面を探し、真ん中の列の場所から読み始めます
| こんなとき | ラダー図で見る所 | この記事で読む所 |
|---|---|---|
| 機械が止まった・動かない | 動かない出力のコイルの段を探し、通っていない接点を右から左へたどる | 練習問題 |
| センサを足した・取り替えた | どの入力の番号につないだかと、その入力の接点を使っている段 | 入力・出力・内部リレーの名前 |
| 動く順番や時間を少し変えたい | その動きの出力の段と、タイマーの設定 | 練習問題 |
| 停止ボタンの扱いを確かめたい | 停止の入力が a接点で書かれ、止まる側になっているか | 停止ボタンが a接点になる理由 |
| 人のプログラムを引き継いだ | コメント(名前)・同じ出力が2か所にないか | スキャンの落とし穴・3つのルール |
動いている機械のプログラムを書き換えると、機械が思わぬ動きをすることがあります。書き換えは、職場のルール(誰が・いつ・どう確かめるか)に従い、機械を安全な状態にしてから行ってください。
ラダー図の基本記号:まずは3つ
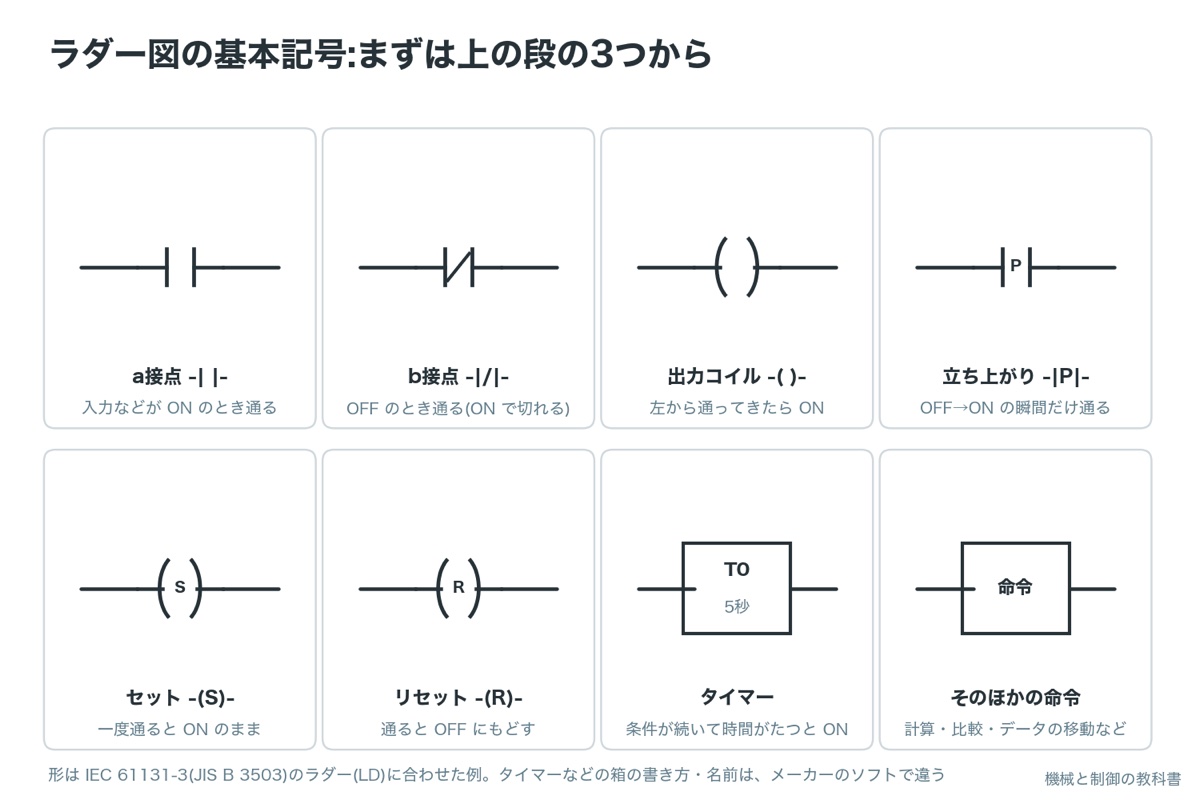
ラダー図の記号は、文字で書くとそのまま形がわかるほど単純です。いちばん大事なのは次の3つです。
この表の見方:上の3行がいちばんよく出てきます。下の行は、出てきたときにここへ戻って確かめれば大丈夫です
| 記号 | 名前 | 読み方 | はしごのたとえ |
|---|---|---|---|
| -| |- | a接点 | その名前が ON のとき通る | 「もし◯◯なら」 |
| -|/|- | b接点 | その名前が OFF のとき通る(ON で切れる) | 「もし◯◯でないなら」 |
| -( )- | コイル(出力) | 左から通ってきたら、その名前を ON にする | 「〜する」 |
| -|P|- | 立ち上がり | OFF から ON に変わった瞬間だけ通る | 「◯◯になった瞬間に」 |
| -(S)- / -(R)- | セット/リセット | 一度通ると ON のまま/通ると OFF にもどす | 「◯◯にしておく/もどす」 |
| 箱(T0 など) | タイマー・命令 | 条件が続いて時間がたつと ON・計算や比較など | 「◯秒たったら」 |
ここで大事なのは、ラダー図の a接点・b接点は、本物のスイッチの形ではなく、「その名前が ON か OFF か」を見ているということです。この違いが、あとで出てくる「停止ボタン」の話につながります。
メーカーで違うタイマーやカウンタなどの箱の書き方、時間の決め方(何秒をどう書くか)は、メーカーと機種で違います。お使いの機種のプログラミングマニュアルで確かめてください。
- ラダー(LD)を含むプログラム言語の規格:JIS B 3503:2016(IEC 61131-3:2013)
- JIS B 3503:2016 プログラマブルコントローラ−プログラム言語(日本規格協会のプレビュー。IEC 61131-3:2013 に対応・2016年3月22日改正)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
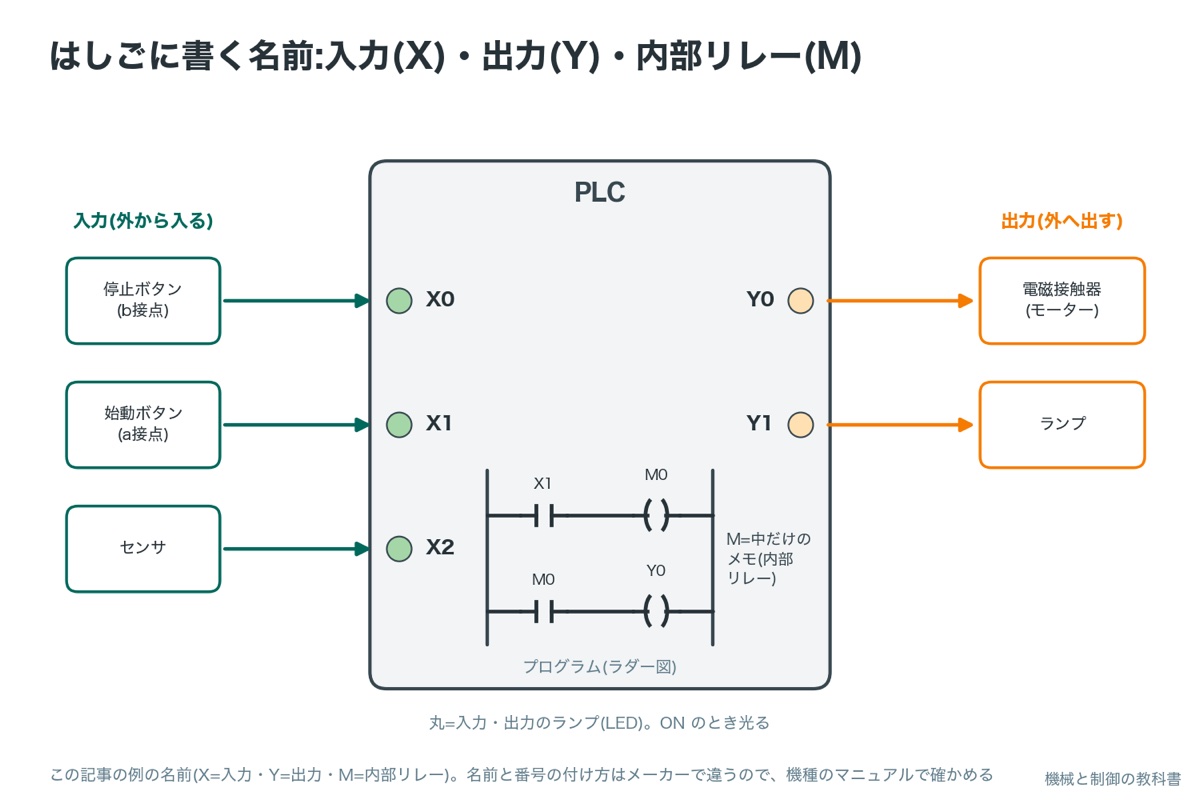
はしごに書く名前:入力・出力・内部リレー
ラダー図の記号の上には、必ず名前と番号が書いてあります。名前を見れば、それが外の何とつながっているかがわかります。この記事では例として、次の書き方を使います。
この表の見方:左の種類ごとに、名前の頭の文字が変わります。番号の書き方はメーカーで違います
| 種類 | この記事の例 | 中身 | はしごのたとえ |
|---|---|---|---|
| 入力 | X0・X1・X2… | 外のボタンやセンサがつながった端子。ON なら入力のランプが光る | 外から届く知らせ |
| 出力 | Y0・Y1… | 外のランプ・電磁接触器などへつながる端子 | 外へ出す合図 |
| 内部リレー | M0・M1… | PLC の中だけにある ON/OFF のメモ。外にはつながっていない | 札の裏に書くメモ |
| タイマー | T0… | 決めた時間がたつと ON になる | 砂時計 |
内部リレーは、本物の部品のないリレーだと思ってください。「運転の準備ができた」「原点に戻った」のような途中の状態をメモしておき、ほかの段の条件に使います。
メーカーで違う入力・出力・内部リレーの頭の文字や番号の数え方(8進数・16進数・10進数など)は、メーカーと機種で違います。この記事の X・Y・M は説明のための例です。
PLC の出力で、インバータに「回れ」の合図(運転指令)を送ることもよくあります。インバータの側で、合図を外の端子から受ける設定はインバータの設定をやさしく図解で説明しています。
同じ回路を並べてみる:シーケンス図とラダー図
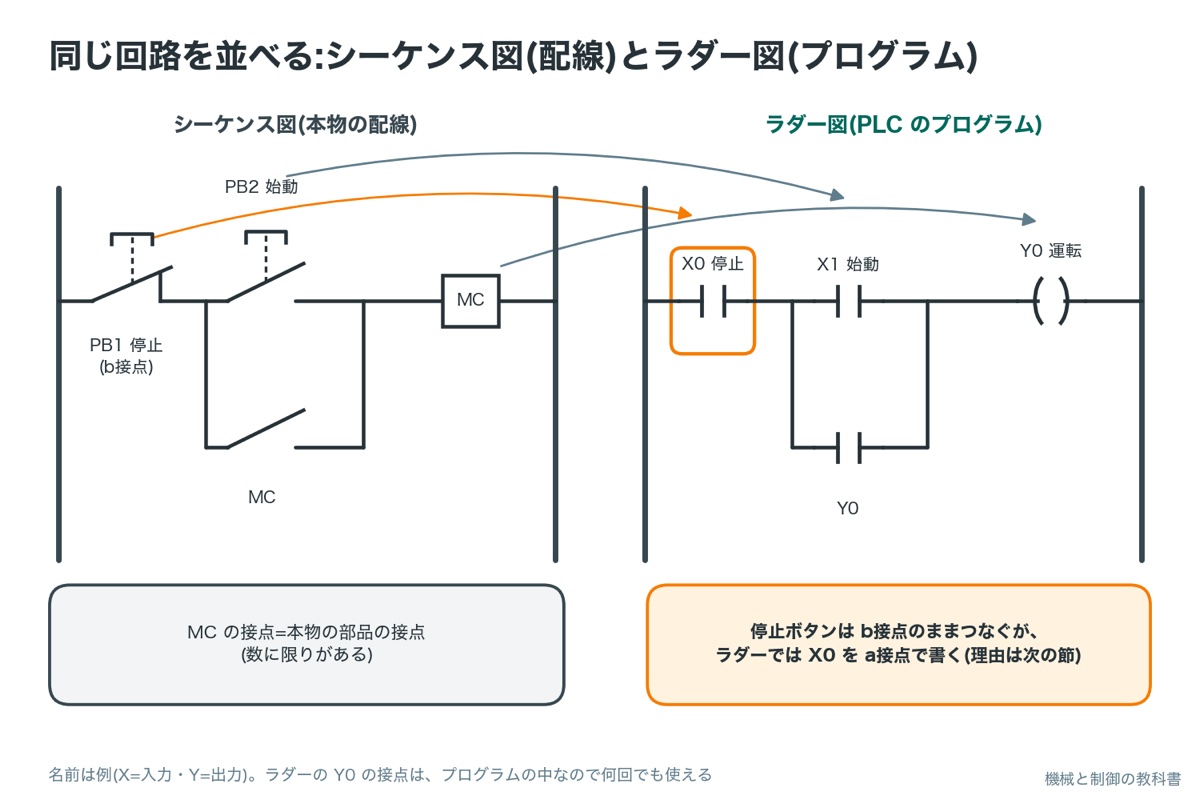
始動ボタンを押すとモーターが回り、手を離しても回り続け、停止ボタンで止まる回路(自己保持)を、2通りに描いて並べます。左がリレーで組むときのシーケンス図、右が同じ動きを PLC で行うときのラダー図です。
形はほとんど同じです。始動の接点の下に、自分の出力(MC/Y0)の接点を並べて「回り道」を作り、手を離してもルールが通り続けるようにしています。シーケンス図の読み方は、そのままラダー図にも使えます。
違うのは、停止の接点です。シーケンス図では停止ボタンが b接点で描かれているのに、ラダー図では X0 がa接点で書かれています。間違いではありません。次の節で理由を説明します。
シーケンス図の記号と読み方は、シーケンス図の記事で扱います(公開しだい、ここにリンクします)。
停止ボタン(b接点)が、ラダーでは a接点になる理由
ここはラダー図を学ぶ人が必ずつまずく所です。ゆっくり追いかけます。
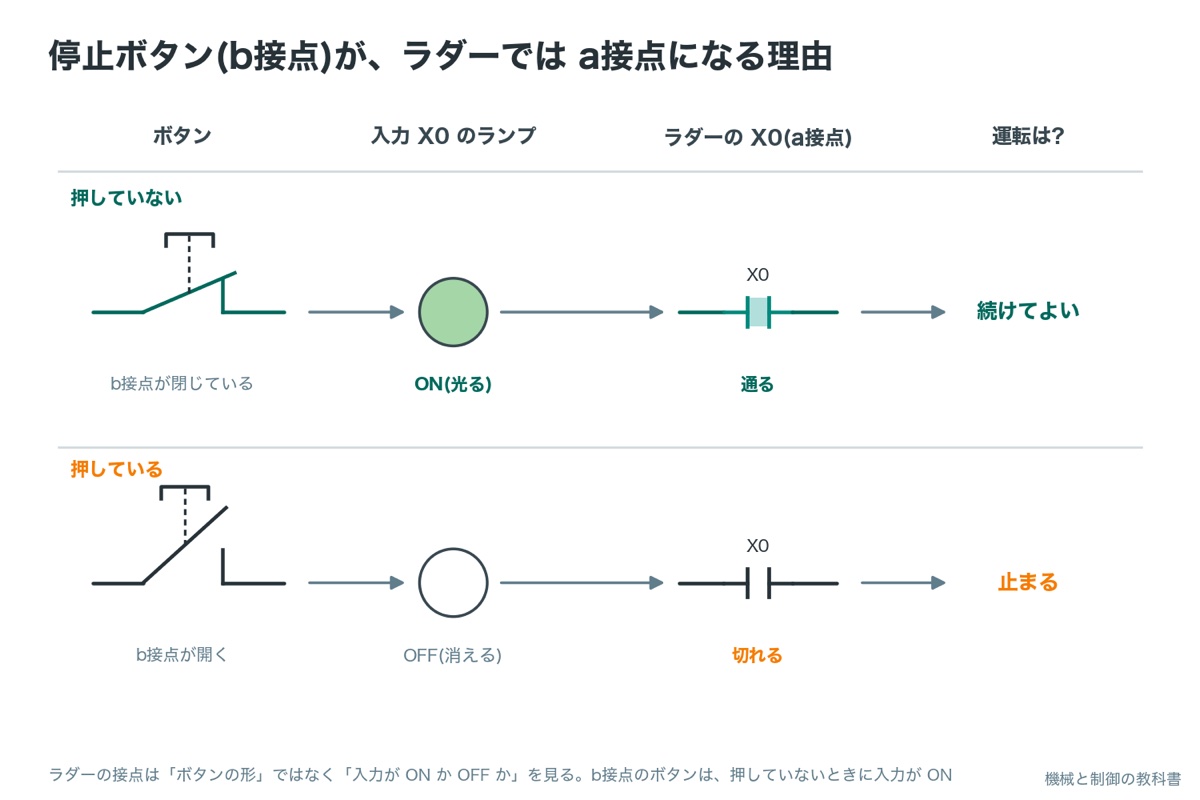
- 停止ボタンは、ふだん閉じているb接点のボタンを使い、PLC の入力 X0 につなぎます
- 押していないとき、ボタンの接点は閉じているので、電気が入力に届き、X0 は ON(入力のランプが光る)です
- 押すと接点が開き、X0 は OFF になります
- ラダー図では、「X0 が ON(押されていない)なら運転を続けてよい」と書きたいので、X0 の a接点を使います
はしごの札には「もし『止まれ』の知らせが来ていないなら、動いてよい」と書いてあります。停止ボタンは、ふだん「まだ止まらなくていいよ」という知らせを送り続けていて(入力 ON)、押すとその知らせが途切れます(入力 OFF)。札は「知らせが届いている」ことを条件にしているので、a接点になります。
つまり、ラダー図の a接点・b接点は「本物のボタンの形」をそのまま写したものではなく、入力が ON のときに通したいか、OFF のときに通したいかで選びます。
停止ボタン・非常停止・異常の信号のように「止める」ための入力は、配線を b接点(ふだん ON)にし、ラダーでは a接点で受けます。こうしておくと、線が切れたり外れたりしたときも入力が OFF になり、止まる側に倒れます。人が引き継いだプログラムを読むときは、停止の入力が b接点で書かれていないか(押していないときに止まり、押すと動く逆の形になっていないか)を最初に確かめます。
非常停止のように人の安全に関わる止め方は、PLC のプログラムだけに頼らず、規格に沿った安全回路(安全リレーなど)で止めるのが基本です。ラダー図の a接点・b接点の話は、ふだんの運転の止め方の考え方として読んでください。
読み方の順番:左から右、上から下、そしてまた上へ
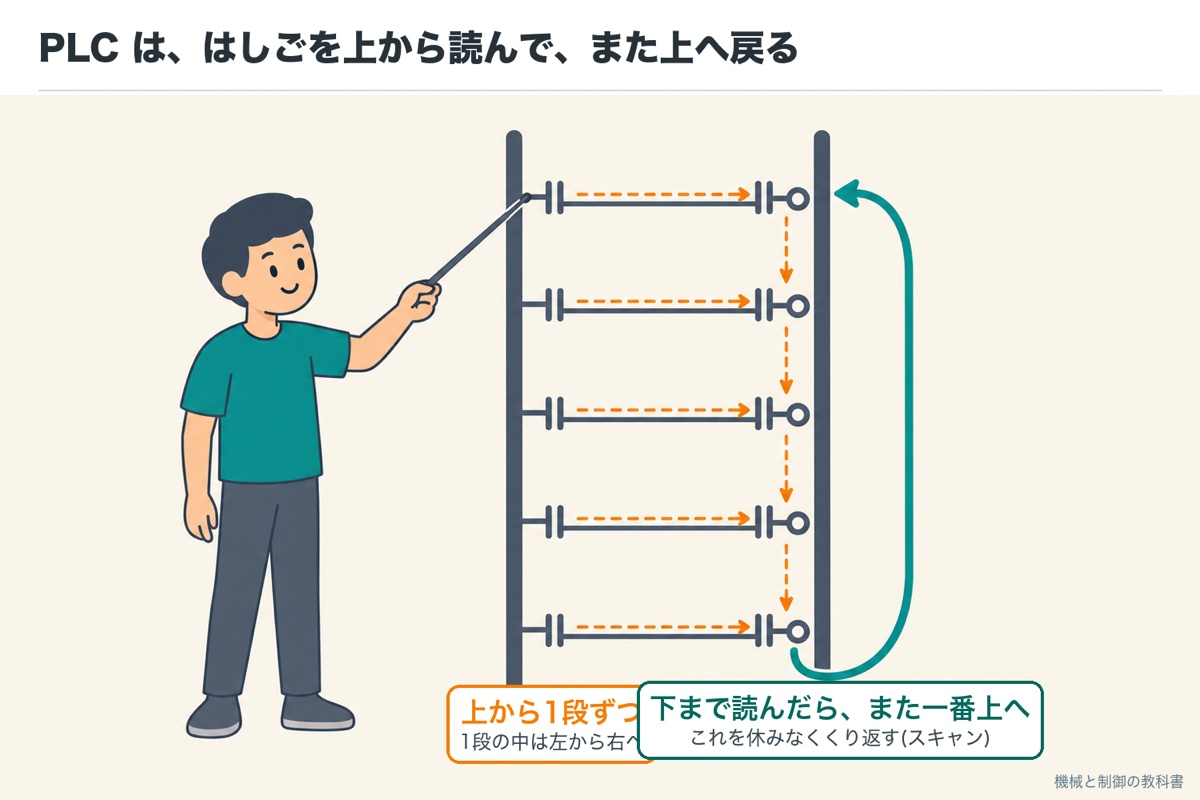
ラダー図を人が読むときも、PLC が計算するときも、順番は同じです。
- 1段の中は、左から右へ:左の接点(条件)が全部そろって通れば、右のコイル(結果)が ON
- 段は、上から下へ:1段目、2段目…と順番に
- いちばん下まで行ったら、また一番上へ:PLC はこれを、電源が入っているあいだ休みなくくり返します
はしごの札を、上から1枚ずつ読み上げる係がいると思ってください。係は、1枚読むたびにそのとおりにランプやモーターを動かす準備をし、いちばん下の札まで読んだら、すぐに一番上へ戻って、また読み始めます。ボタンが押されたかどうかも、毎回読み直すたびに確かめます。
人が手で配線したリレーの回路は、全部の段が同時に動きます。PLC のラダー図は、1段ずつ順番に計算する点が違います。この「順番」が、次の節のしくみと落とし穴の元になります。
PLC の仕事の流れ:スキャン
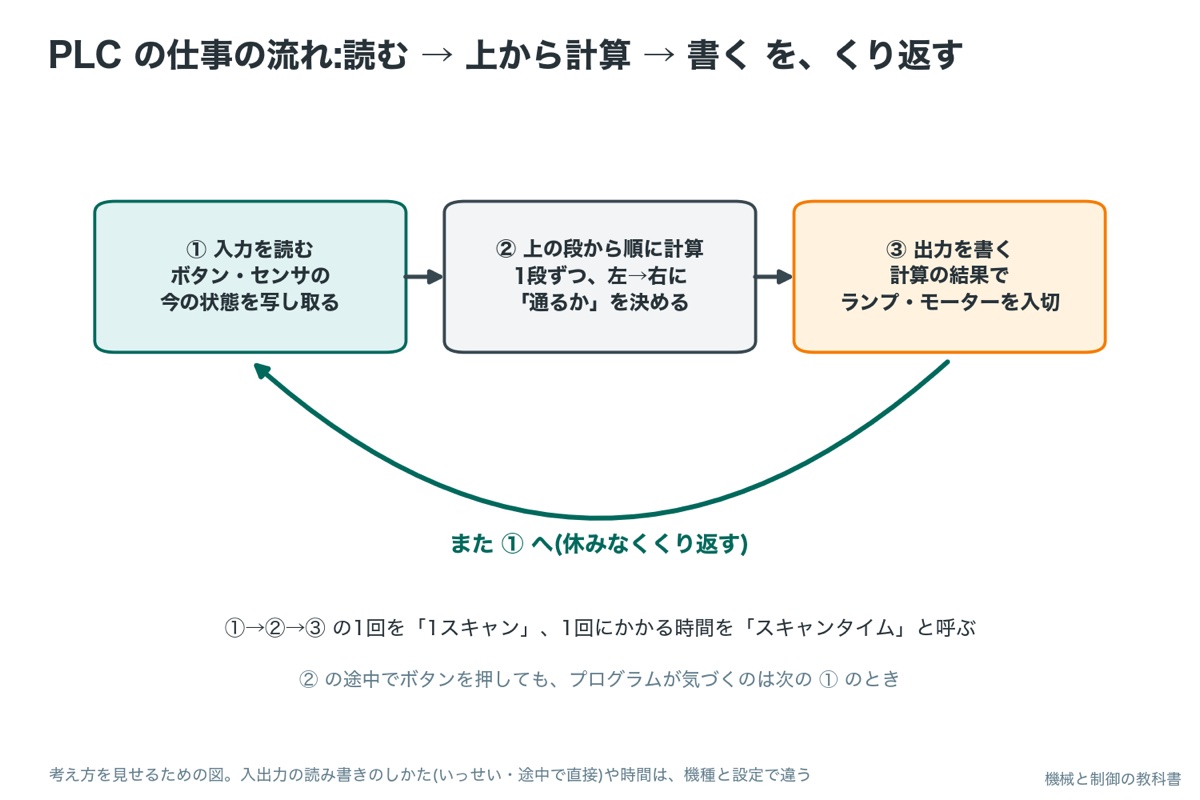
PLC の1回の仕事は、3つの段階でできています。
入力を読む:ボタン・センサの今の状態を、いっせいに写し取ります。
上の段から順に計算する:写し取った入力と、それまでの結果を使って、1段ずつ「通るか」を決め、コイルの ON/OFF を決めます。
出力を書く:計算の結果を、外のランプ・電磁接触器などへいっせいに出します。
この1回を1スキャン、1回にかかる時間をスキャンタイムと呼びます。PLC はスキャンを、電源が入っているあいだ休みなくくり返します。実際の1スキャンはとても短い時間ですが、プログラムが長いほど長くなります。
下の図で、スキャンをゆっくりにして確かめましょう。始動を押すと、次の「入力を読む」で X1 が ON になり、段1を計算するときに接点が順に光って、最後の「出力を書く」でモーターが回り始めます。
動かして確かめる
PLC が「① 入力を読む → ② 段1から段3を順に計算 → ③ 出力を書く」をくり返すようすを、ゆっくりにして見せます。うすい緑の帯がいま読んでいる段、緑に光る接点が「通る」接点です。始動を押して、段1の接点が順に光り、出力がつくのを見てください。
いまの様子:動き始めるところです。
動きは説明のための作り物です。本物の PLC の1回のくり返しはずっと短く、ここでは目で追えるように大きく引きのばしています。入力・出力の読み書きのしかたは機種と設定で違います。
見てほしいのは、ボタンを押してもすぐには何も変わらず、「① 入力を読む」を通ってから段1の接点が光り、「③ 出力を書く」でやっと外のモーターが回るところです。段2が、段1で決まったばかりの Y0 を使っていることも見てください。
ボタンを押したのが「② 計算」の途中でも、プログラムが気づくのは次の「① 入力を読む」のときです。押した時間がスキャンタイムよりずっと短いと、見落とされることがあります(本物のボタンを人が押す時間はスキャンよりずっと長いので、ふつうは気にしなくて大丈夫です)。
順番で結果が変わる:スキャンの落とし穴
1段ずつ順番に計算するので、リレーの回路にはなかった落とし穴が2つあります。
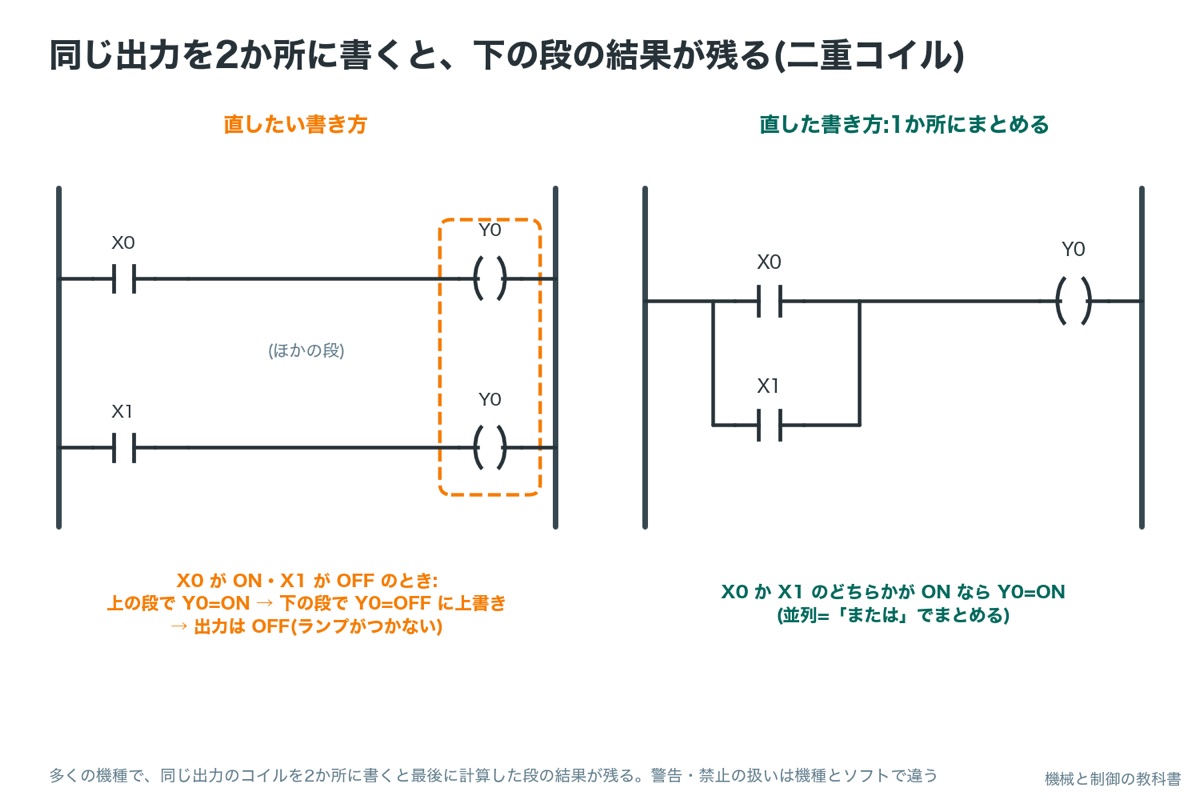
落とし穴1:同じ出力を2か所に書く(二重コイル)
ある段で「X0 なら Y0」、別の段で「X1 なら Y0」と、同じ出力 Y0 のコイルを2か所に書いたとします。X0 が ON・X1 が OFF のとき、上の段で Y0=ON になっても、下の段で Y0=OFF に書きかえられ、出力を書くときには OFF が残ります。これを二重コイルと呼びます。
同じ黒板に、上の係が「ランプをつける」と書いたあと、下の係が「ランプを消す」と書き直したようなものです。最後に外へ伝わるのは、最後に書かれた内容だけです。
直し方は、条件を並列(「または」)でまとめて、1つの出力のコイルを1か所にすることです。
メーカーで違う二重コイルを書いたときに、ソフトが警告を出すか、書けないようにするか、そのまま動くかは、機種とソフトで違います。
落とし穴2:段の順番で、1スキャン遅れる
段2で「M0 なら Y0」、段5で「X0 なら M0」と書くと、X0 が ON になったスキャンでは、段2を計算するときにまだ M0 が OFF なので、Y0 が ON になるのは次のスキャンです。上の段で使う名前を、下の段で決めていると、1スキャン遅れます。
ふつうの機械なら1スキャンの遅れは問題になりませんが、「ある瞬間だけ ON になる信号」を使う段では、順番によって見落としが起きます。条件を決める段を、それを使う段より上に置くのが基本です。
1つの出力のコイルは、プログラムの中で1か所だけにします。動かしたい条件が増えたら、新しい段を足すのではなく、その出力の段に並列で条件を足すか、条件ごとに内部リレーを作ってから、最後の1段で出力にまとめます。止まった機械を調べるとき、出力の段が1か所なら、そこから右→左へたどるだけで原因に近づけます。
練習問題:4段のラダー図を、番号どおりに読む
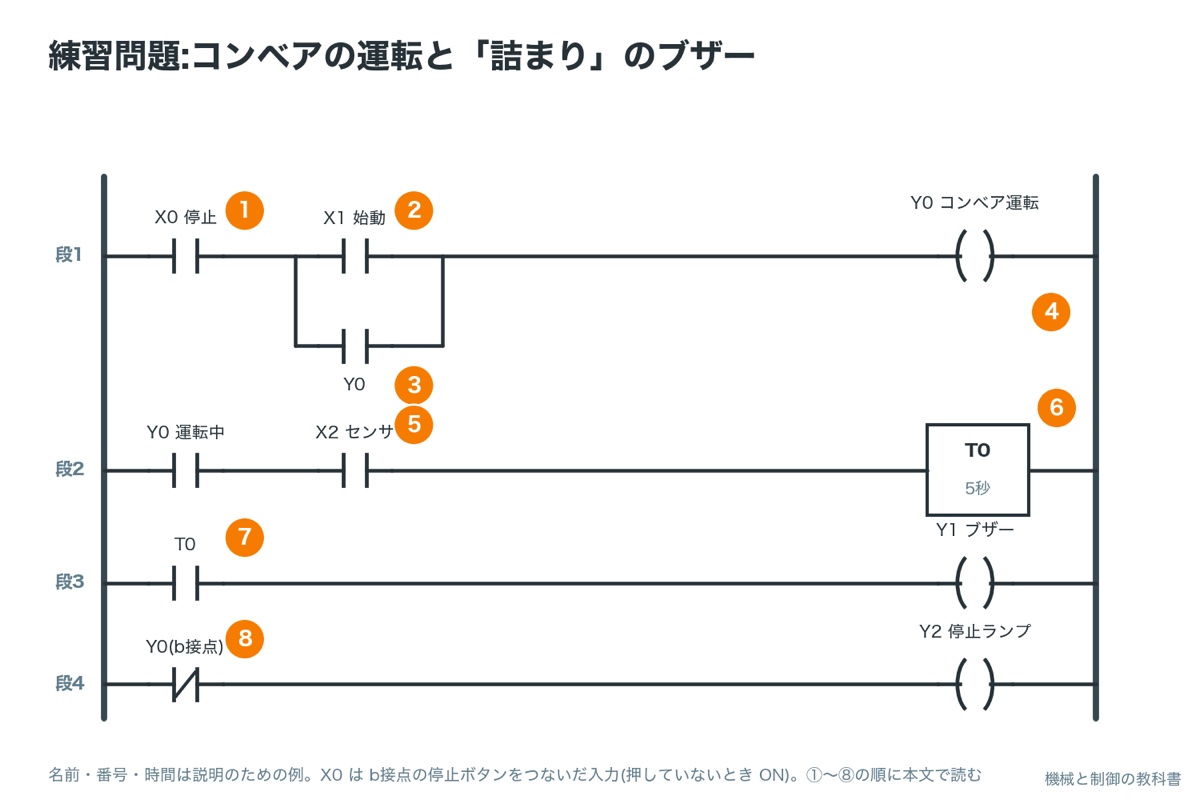
ここまでの知識で、本物によく出てくる形を読んでみます。X0 は b接点の停止ボタン(押していないとき ON)、X1 は始動ボタン、X2 はコンベアの出口のセンサです。
- 段1(①〜④):X0(停止を押していない)で、しかも X1(始動)か Y0(運転中)のどちらかが ON なら、Y0(コンベア運転)を ON。自己保持の形です
- 段2(⑤⑥):Y0(運転中)で、しかも X2(センサが物を見ている)なら、タイマー T0 が時間を数え始め、5秒続くと T0 が ON。途中でセンサが切れれば、数え直しになります
- 段3(⑦):T0 が ON なら、Y1(ブザー)を ON。物が出口で止まって詰まっていることを知らせます
- 段4(⑧):Y0 の b接点。運転していない(Y0 が OFF)とき、Y2(停止中ランプ)を ON
動きを時間の順に追うと、次のようになります。
この表の見方:左の出来事のあと、1スキャンが終わったときの状態です。横に読むと、どの段が通ったかがわかります
| 出来事 | X0 | X1 | X2 | Y0 運転 | T0 | Y1 ブザー | Y2 停止中 |
|---|---|---|---|---|---|---|---|
| 電源を入れた | ON | OFF | OFF | OFF | OFF | OFF | ON |
| 始動を押した | ON | ON | OFF | ON | OFF | OFF | OFF |
| 始動を離した | ON | OFF | OFF | ON(自己保持) | OFF | OFF | OFF |
| 物が流れてセンサを通った(すぐ切れた) | ON | OFF | ON→OFF | ON | OFF(数え直し) | OFF | OFF |
| 物が出口で止まり、5秒たった | ON | OFF | ON | ON | ON | ON | OFF |
| 停止を押した | OFF | OFF | ON | OFF | OFF | OFF | ON |
最後の行に注目してください。停止を押すと X0 が OFF になり、段1が切れて Y0 が OFF。すると段2の Y0 の接点も切れるので、タイマーが止まり、ブザーも止まります。1つの出力が、下の段の条件として次々に効いていくのがラダー図の読みどころです。
練習の5秒・名前・番号は説明のための例です。実際の詰まりの判定時間は、物の流れる速さとセンサの位置で決めます。
読みやすいラダー図を書く3つのルール
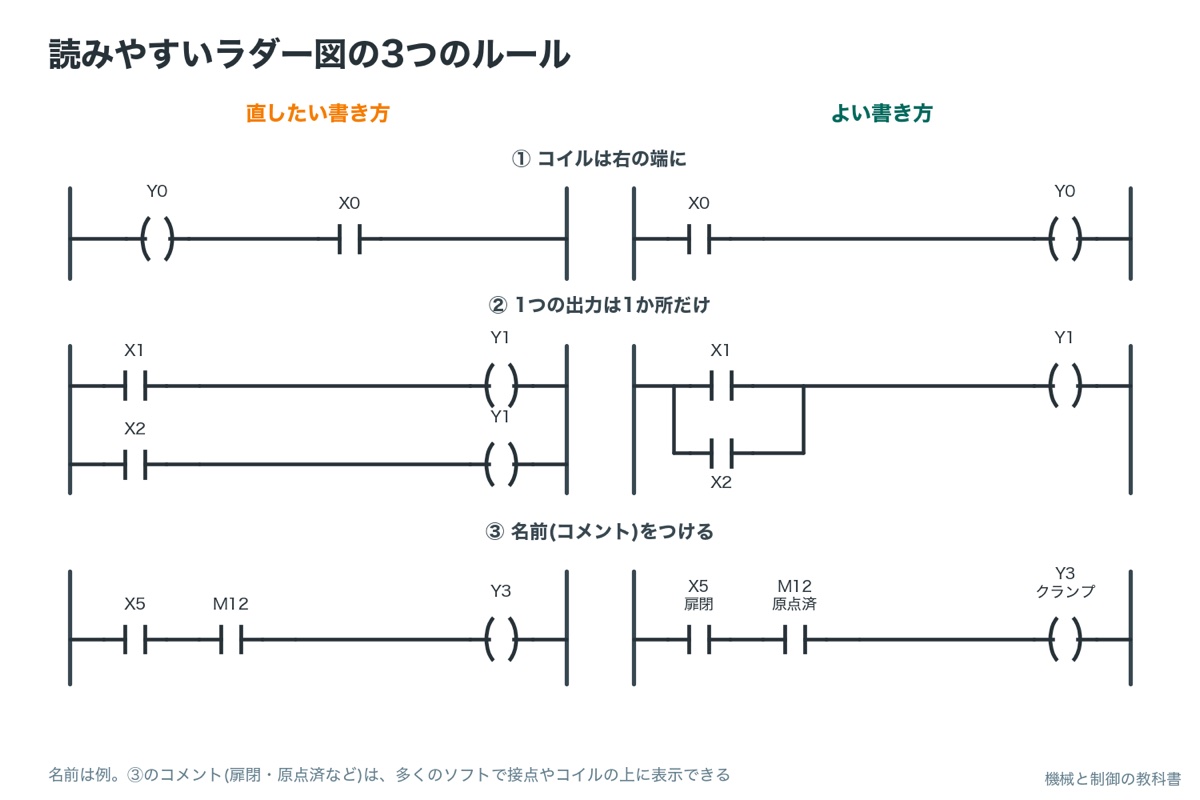
ラダー図は、書いた本人だけでなく、何年もあとに保全の担当や別の設計者が読みます。読む人のための決まりを3つにしぼります。
この表の見方:左のルールごとに、守らないと何が困るかを真ん中の列で確かめます
| ルール | 守らないと起きること | 守り方 |
|---|---|---|
| コイルは右の端に | 条件と結果が混ざり、どこまでが条件か読めない(多くのソフトでは書けない) | 1段の右の端に出力を置き、条件は左にまとめる |
| 1つの出力は1か所だけ | 下の段の結果で上書きされ、思った通りに動かない(二重コイル) | 条件は並列か内部リレーでまとめ、出力の段は1つに |
| 名前(コメント)をつける | X5・M12 が何かわからず、止まったときに追えない | 入力・出力・内部リレーに、短い名前を先に決めてからプログラムを書く |
プログラムを書き始める前に、入力・出力・内部リレーの一覧表(番号と名前)を先に作り、コメントとしてソフトに入れてから段を書きます。名前を先に決めると、同じ意味のメモを二重に作ったり、使っていない番号を使い回したりする間違いが減ります。止まった機械を調べるときも、名前があれば、出力の段から右→左へたどる作業がずっと早くなります。
- □ 停止・異常の入力は b接点で配線し、ラダーでは a接点で受けている
- □ 1つの出力のコイルは1か所だけ(二重コイルがない)
- □ 条件を決める段を、それを使う段より上に置いた
- □ 入力・出力・内部リレーに名前(コメント)をつけた
- □ 書き換えたあと、ふだん → 始動 → 停止 → 異常の順に動きを確かめた
読めるようになったら、次は書く練習です。よく使う回路の形をまとめた本の例です。日刊工業新聞社の『必携 PLCを使ったシーケンス制御プログラム定石集』(熊谷英樹 著・2021年5月発行)は、自己保持回路やパルスを使う基礎から、順序制御、自動運転と異常表示、非常停止と原点復帰のプログラムまでを、基礎・応用・実践の3部で扱う本です(楽天ブックスの目次)。

 ポチップ
ラダー図以外の書き方と、シーケンス図との違い
国際規格の IEC 61131-3 には、ラダー図(LD)のほかにも PLC のプログラムの書き方が決められています。
この表の見方:上の4つが今の規格の書き方です。日本の工場では LD がいちばんよく使われています
| 名前 | どんな書き方か | 向いていること |
|---|---|---|
| LD(ラダー図) | はしごの形。接点とコイル | ON/OFF の組み合わせ・リレー回路の置きかえ |
| FBD(ファンクションブロック図) | 箱(機能)を線でつなぐ図 | 計算・アナログ量の処理 |
| ST(ストラクチャードテキスト) | 文章(プログラミング言語)で書く | 複雑な計算・くり返しの処理 |
| SFC(シーケンシャルファンクションチャート) | 工程の流れ図の形 | 「この工程が終わったら次へ」の順番 |
| IL(インストラクションリスト) | 命令を1行ずつ並べる | 2013年版で非推奨、2025年の第4版で規格から外れた |
最後に、似ている図との違いです。シーケンス図は、本物のリレー・ボタン・ランプと電線のつながりを表す電気の図面で、ラダー図は PLC の中のプログラムです。シーケンス図の接点は本物の部品なので数に限りがありますが、ラダー図の接点は何回使っても部品は増えません。
シーケンス図
- 本物の電線と部品のつながり
- 記号は JIS C 0617(電気用図記号)
- 全部の段が同時に動く
- 変えるには配線をやり直す
ラダー図
- PLC の中のプログラム
- 記号は -| |- や -( )-
- 上の段から順に計算する(スキャン)
- 変えるにはプログラムを書き換える
- IEC 61131-3 の第4版(2025年):言語は ST・LD・FBD と SFC の要素
- JIS B 3503:2016:IEC 61131-3:2013 に対応
- IEC 61131-3:2025 Programmable controllers − Part 3: Programming languages(第4版。言語は ST・LD・FBD と SFC の要素)
- JIS B 3503:2016 プログラマブルコントローラ−プログラム言語(日本規格協会のプレビュー。IEC 61131-3:2013 に対応・2016年3月22日改正)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
よくある質問
まとめ:ラダー図は「はしごに書いたルール」
- ラダー図は、PLC のプログラムをはしごの形で書いた図。1段ごとに「もし〜なら〜する」のルールを書く
- 記号はまず3つ:a接点 -| |-(ON で通る)・b接点 -|/|-(OFF で通る)・コイル -( )-(通れば ON)
- 名前で外とのつながりがわかる:入力(X)・出力(Y)・内部リレー(M)。書き方はメーカーで違う
- b接点の停止ボタンは、押していないとき入力が ON なので、ラダーでは a接点で書く
- PLC は「入力を読む → 上から順に計算 → 出力を書く」をくり返す(スキャン)。1つの出力は1か所に書く
- 読みやすく書く3つのルール:コイルは右の端・1つの出力は1か所・名前(コメント)をつける
ラダー図が読めるようになったら、次は PLC そのものの選び方や、止まったときの切り分けへ進みましょう。はしごの読み方は、そのまま使えます。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
ラダー図の読み方がわかったら、PLC とは何か(柱の記事)と、PLC の選び方・止まったときの切り分けへ進みましょう(記事は公開しだい、ここに並べます)。