※この記事にはプロモーションが含まれています。
PLCのエラーで設備が止まった。盤のどこから見ればいいのか?
答えはランプの順番です。本体のランプ(電源・運転・エラー)で PLC そのものが動いているかを見て、エラーならコードを読む。本体が正常なら、入力ランプ → プログラムの条件(モニタ)→ 出力ランプの順に、信号が止まった場所をしぼります。
この記事では、切り分けを病院の診察にたとえて説明します。症状から確かめる場所へ進む切り分け表と、短い信号の見落としの計算もあります。
- 三菱電機 FX5U:PWR・ERR・P.RUN・BAT の LED と、入力・出力の表示 LED。トラブルシューティングは「配線 → CPU の LED → ユニットの LED → 診断 → 履歴」の順
- パナソニック FP0 など:ERROR/ALARM LED の点灯・点滅は、自己診断エラーか文法チェックエラー
- 三菱電機 MELSEC iQ-F FX5U User’s Manual (Hardware)(JY997D55301U。LED・入出力の仕様・トラブルシューティングの章)
- パナソニック FP0 ユーザーズマニュアル(ERROR/ALARM 表示・自己診断エラー・文法チェックエラーの章)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
- PLCは何をしている?機械の「脳」と神経の通り道
- PLCの中では「読む → 考える → 書く」がくり返されている
- 「止まった」には2種類ある:寝込んでいるのか、合図を待っているのか
- 止まったら最初にやること:問診のように「いつ・何をしたら・どこが」を記録
- 体温と脈をはかる:本体の3つのランプの読み方
- 信号がどこで止まったかをしぼる地図
- 入力ランプがつかないとき:目や耳に知らせが届いていない
- 入力の電気の通り道と、測る順番
- 入力ランプはつくのに動かないとき:脳が「よし」と言っていない
- 入力ランプはチカッと光るのに反応しない:短すぎる信号の見落とし
- 計算してみよう:この速さの品物を数えられる?
- 出力ランプはつくのに動かないとき:脳は命令しているのに手が動かない
- 出力の通り道と、つなげる負荷の大きさの計算
- 本体のエラーランプが光っているとき:検査の結果(エラーコード)を読む
- 仕事で使うとき:PLCのエラー・停止の切り分け表
- 直したつもりで再発する、よくある思い込み
- よくある質問
- まとめ:PLCの切り分けは問診から。ランプで信号の止まった場所をしぼる
PLCは何をしている?機械の「脳」と神経の通り道
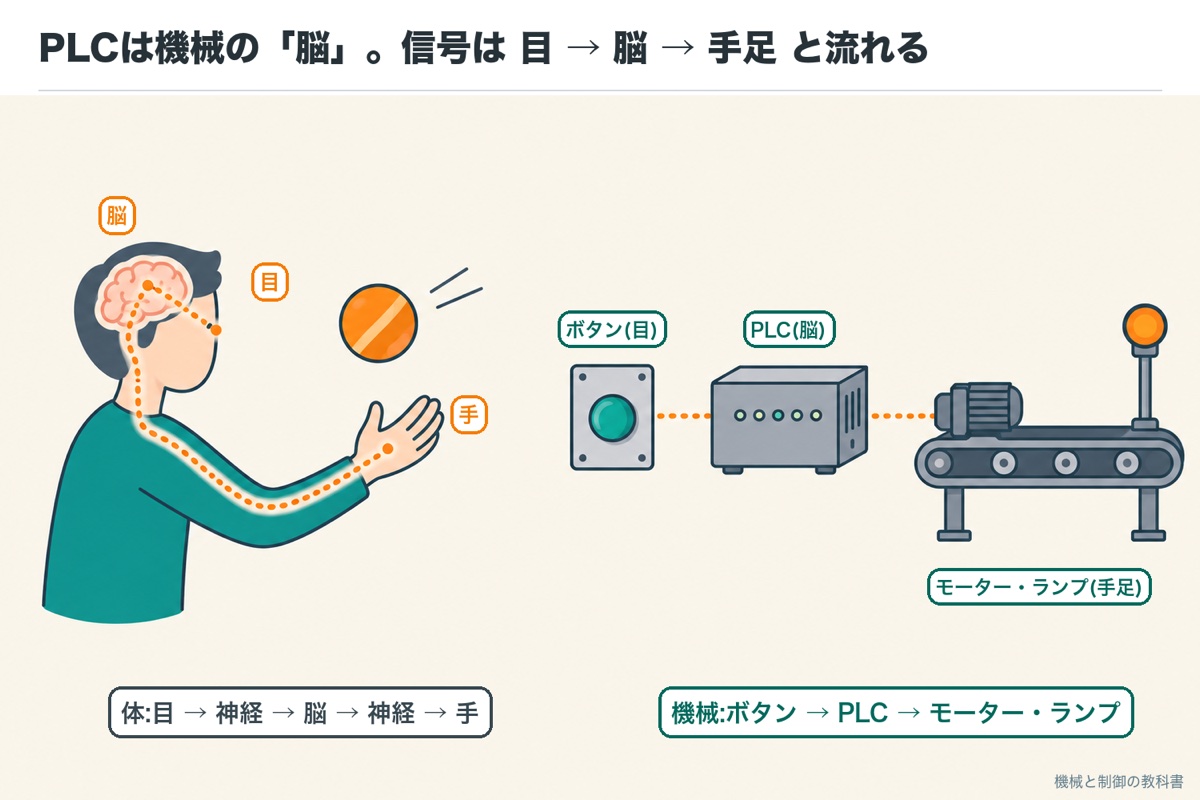
飛んできたボールをつかむとき、体の中では、目が見る → 神経が脳へ知らせる → 脳が「つかめ」と決める → 神経が腕へ命令する → 手が動く、の順に信号が流れます。
工場の機械も同じです。目や耳にあたるのが押しボタンやセンサ、脳にあたるのが PLC、手足にあたるのがモーターやランプや空気で動く弁です。PLC は、目や耳からの知らせを受けて、決められたルールどおりに手足へ命令を出し続けています。
この「決められたルール」を書いたものがプログラムです。工場ではラダー図という、電気の回路図に似た形で書くことが多く、PLC(Programmable Logic Controller=プログラムで動く制御装置)という名前もここから来ています。
この記事は、ずっとこの対応で説明します
| 体のたとえ | 本物の機械では |
|---|---|
| 目・耳・皮ふ(感じる所) | 押しボタン・センサ(入力の機器) |
| 目から脳への神経 | 入力の配線と、PLC の入力端子 |
| 脳の判断 | PLC の中のプログラム |
| 脳から手足への神経 | PLC の出力端子と、出力の配線 |
| 手足(動く所) | モーター・ランプ・電磁弁(出力の機器) |
| 体温・脈(元気かどうか) | PLC 本体のランプ(電源・運転・エラー) |
つまり「機械が止まった」とは、この通り道のどこかで信号が止まったということです。PLC が悪いとは限らず、目(センサ)が見えていないのかもしれないし、手(モーター)が動けないのかもしれません。
PLCの中では「読む → 考える → 書く」がくり返されている
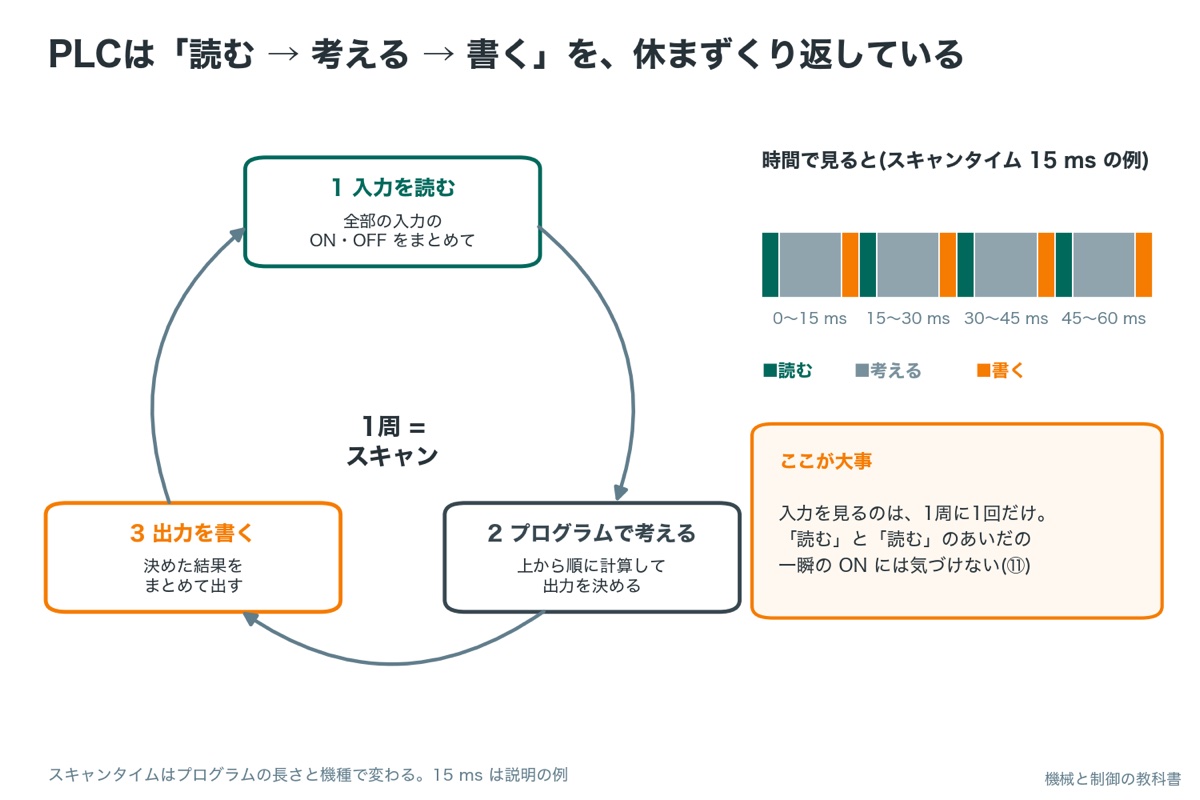
PLC は、ずっと同じ3つの仕事を順番にくり返しています。
入力を読む。すべての入力端子の状態(ON か OFF か)を、一度にまとめて読み取ります。
プログラムで考える。読み取った入力をもとに、プログラムを上から順に計算し、どの出力を ON にするかを決めます。
出力を書く。決めた結果を、出力端子へまとめて書き出します。そしてまた1に戻ります。
この1周をスキャンと呼び、1周にかかる時間をスキャンタイムと呼びます。プログラムの長さと機種で変わります(このあとの計算の例では 15 ms とします。ms はミリ秒=1,000 分の1秒)。
お医者さんが、患者さんの様子を見る → 考える → 指示を出す、をくり返しているところを思い浮かべてください。PLC はこれを、ものすごい速さで、休まず続けています。ただし「見る」のは1周に1回だけなので、見ていない一瞬に起きたことには気づけません。これが⑪の「信号の見落とし」の話につながります。
そして多くの PLC には、この流れを外から見るためのランプが付いています。入力端子の1つ1つに「入力ランプ」、出力端子の1つ1つに「出力ランプ」、本体に「電源・運転・エラー」のランプです。三菱電機の FX5U の取扱説明書では、入力のランプは入力が ON のとき、出力のランプは出力が ON のときに点灯すると書かれています。
この3種類のランプが、切り分けのいちばんの手がかりです。入力ランプは「目から脳に知らせが届いたか」、出力ランプは「脳が手足に命令を出したか」を教えてくれます。
「止まった」には2種類ある:寝込んでいるのか、合図を待っているのか
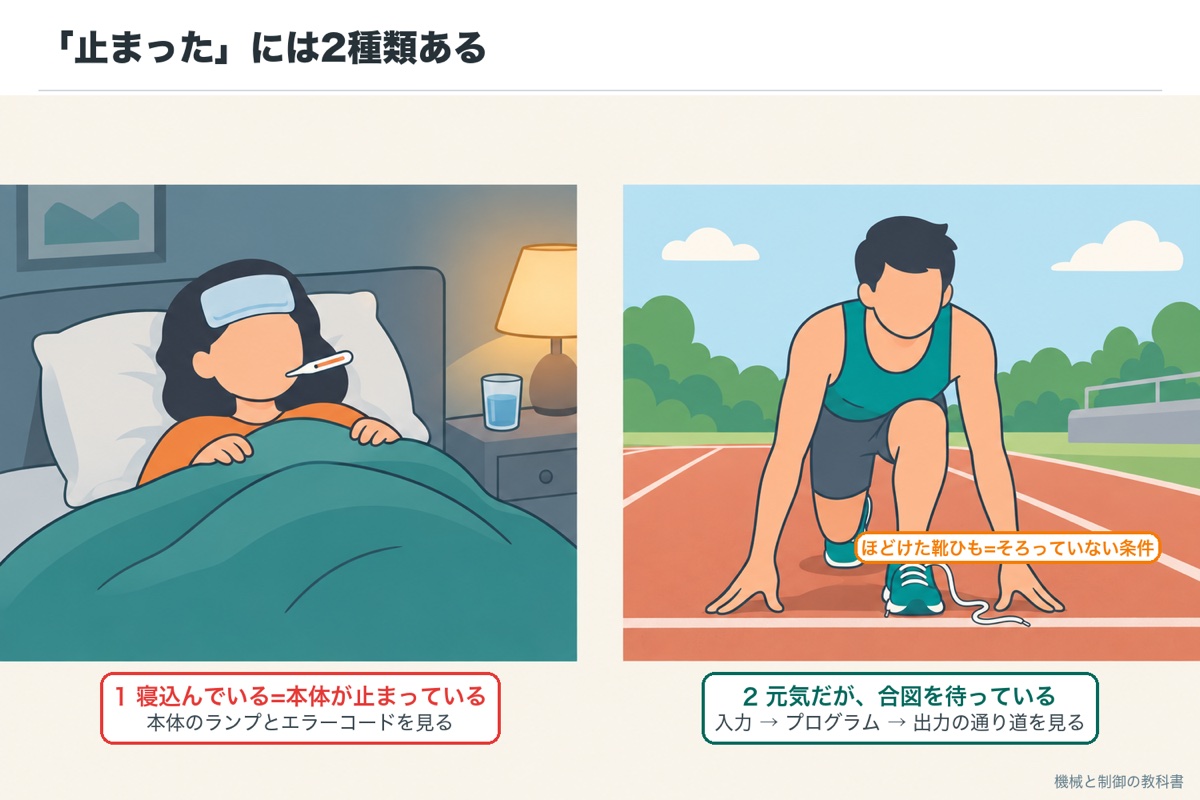
お医者さんがまず確かめるのは、「この人は意識があるか」です。寝込んで動けないのか、元気だけれど何かを待って立ち止まっているのかで、することが変わるからです。
上の行か下の行かを、本体のランプで最初に決めます
| 止まり方 | PLC の様子 | 体でいうと | 見る場所 |
|---|---|---|---|
| 1. PLC 本体が止まっている | 運転のランプが消えている、エラーのランプが光っている | 寝込んで動けない | 本体のランプとエラーコード(⑥・⑮) |
| 2. PLC は動いているが、機械が待っている | 運転のランプがつき、エラーもない。でも機械が次へ進まない | 元気だが、スタートの合図を待っている | 入力 → プログラム → 出力の通り道(⑦〜⑭) |
「PLC が止まった」と言われても、実は2つ目だったということは少なくありません。PLC は元気に動いていて、プログラムどおり「センサが反応するまで待つ」「扉が閉まるまで待つ」をしているだけ、ということです。
PLC 本体を交換する判断は、最後に回します。ランプで信号がどこまで来ているかをしぼる前に交換すると、原因が入力の先や出力の先にあった場合に直らず、時間と費用だけがかかるからです。まず「本体は元気か」「信号はどこまで来ているか」を確かめ、本体の故障を疑うのは、ほかの場所がすべて正常だと言えたときです。
止まったら最初にやること:問診のように「いつ・何をしたら・どこが」を記録
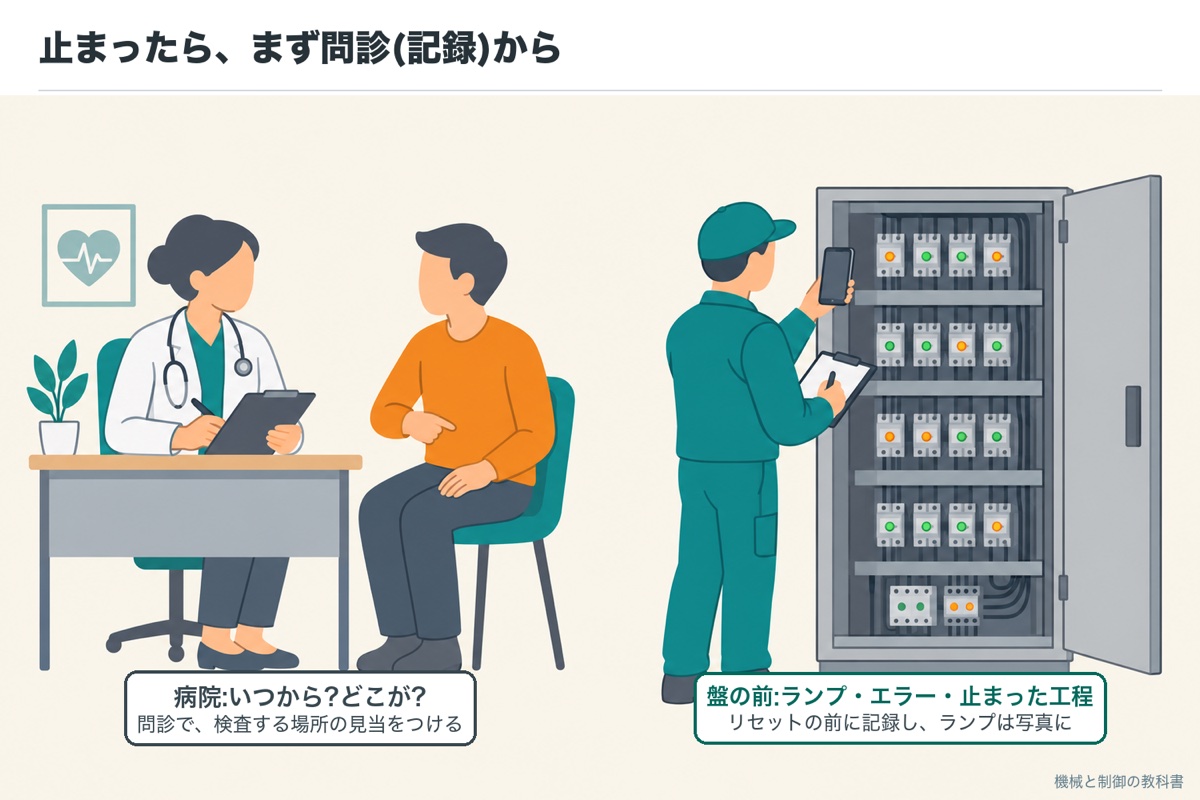
病院では、最初に「いつから・どんなときに・どこが」と聞かれます。PLC の切り分けも同じで、最初の数分の記録が、あとの時間を大きく減らします。
上の2行で「寝込んでいるか」、下の3行で「どこで待っているか」がわかります
| 聞くこと・記録すること | 何に使うか |
|---|---|
| 本体のランプの状態(点灯・点滅・消灯) | 寝込んでいるか、待っているか(④) |
| エラーの表示・コード(本体・タッチパネル・診断の画面) | エラーの中身を調べる(⑮) |
| 機械が止まった工程・動作 | どの入力・出力を見るかを決める |
| 光っていた入力ランプ・出力ランプ(写真に撮ると速い) | 信号の止まった場所(⑦) |
| 直前に変えたこと(プログラム・配線・センサの位置・部品) | 最近の変更が原因か |
自社の実情に合わせて書き換えて使ってください。
電源の入れ直しやリセットで、エラーの表示やランプの状態が消えることがあります。まず記録し、ランプは写真に撮ります(履歴が残る範囲は機種で違います)。
体温と脈をはかる:本体の3つのランプの読み方
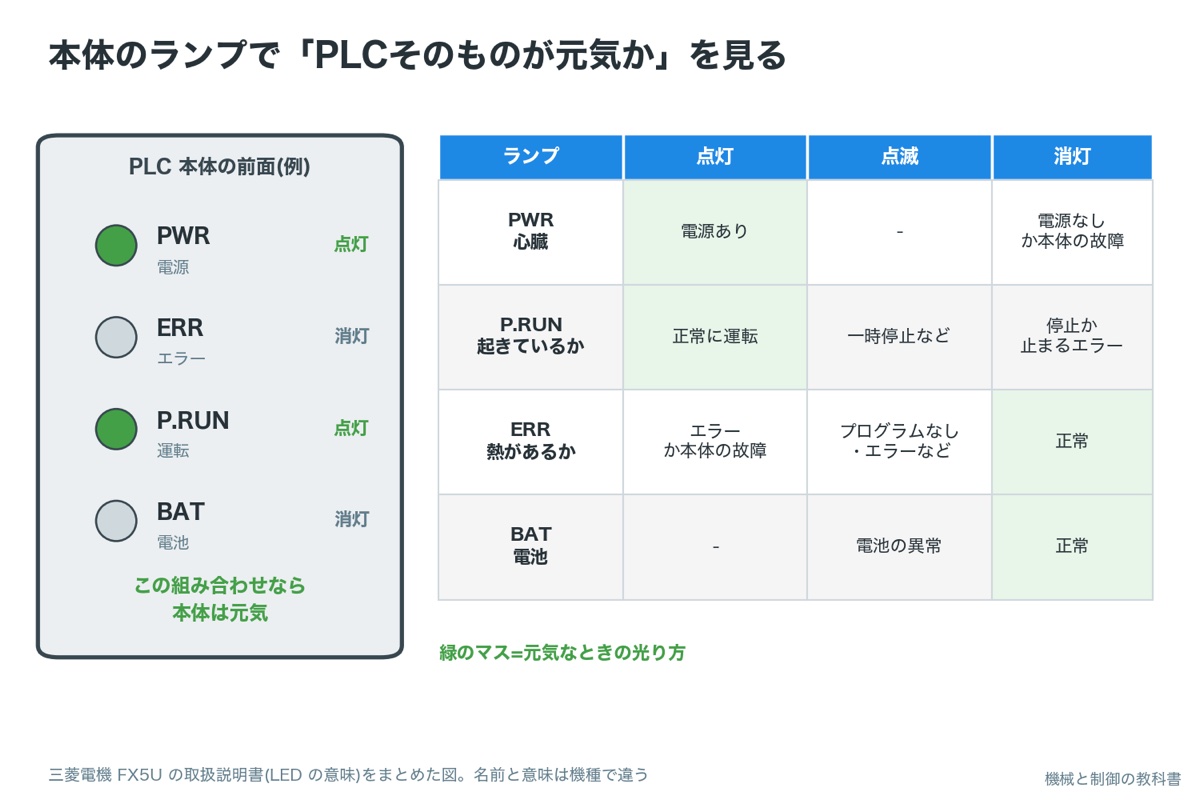
病院で最初に体温と脈をはかるように、PLC の本体のランプを見ます。名前と光り方の意味はメーカーで違いますが、どの社にもだいたい「電源」「運転」「エラー」にあたるランプがあります。ここでは公式の取扱説明書で確かめた三菱電機 FX5U の例で読み方を説明します。
三菱電機 FX5U の取扱説明書の表を、日本語にしてまとめたものです。ほかの機種は取扱説明書の「LED による確認」の章で確かめてください
| ランプ(FX5U) | 点灯 | 点滅 | 消灯 |
|---|---|---|---|
| PWR(電源) | 電源が来ている | – | 電源が来ていない、または本体の故障 |
| P.RUN(運転) | プログラムが正常に動いている | 一時停止・停止(プログラムの不一致)・運転中の書き込み | 停止している、または止まるエラー |
| ERR(エラー) | エラー、または本体の故障 | プログラムがない(工場出荷時)・エラー・本体の故障・リセット中 | 正常 |
| BAT(バッテリー) | – | バッテリーの異常 | 正常 |
PWR は「心臓が動いているか」、P.RUN は「起きて仕事をしているか」、ERR は「熱があるか」です。心臓が動いていて(PWR 点灯)、起きていて(P.RUN 点灯)、熱がない(ERR 消灯)なら、PLC そのものは元気です。そのときは本体を疑うのをやめて、⑦からの「通り道」を調べます。
ここはたとえと違い、ERR は「点灯」と「点滅」で意味が分かれます。FX5U では、プログラムが入っていないときにも点滅します。光り方まで記録するのはこのためです。
パナソニックの FP0 などでは、ERROR/ALARM という1つのランプがその役目をします(⑯の表)。
- 三菱電機 FX5U の LED の意味(PWR・ERR・P.RUN・BAT)
- パナソニック FP0 などの ERROR/ALARM LED
- 三菱電機 MELSEC iQ-F FX5U User’s Manual (Hardware)(JY997D55301U。LED・入出力の仕様・トラブルシューティングの章)
- パナソニック FP0 ユーザーズマニュアル(ERROR/ALARM 表示・自己診断エラー・文法チェックエラーの章)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
信号がどこで止まったかをしぼる地図
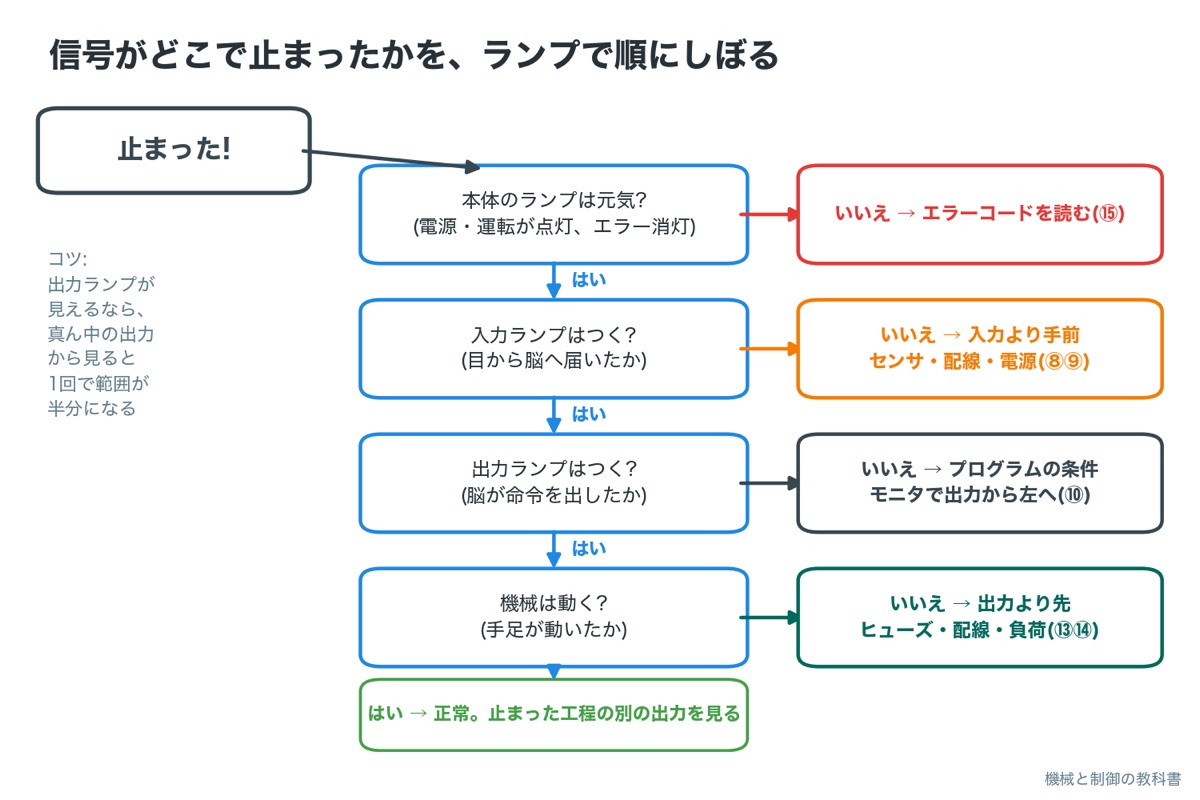
本体が元気なら、次は神経の通り道です。止まった工程で「動くはずの出力」を1つ決め、それに必要な入力を図面やプログラムから探して、4つの関所を順に確かめます。
入力ランプはつくか(目から脳へ届いたか)。つかなければ、センサ・ボタン・配線・電源(⑧⑨)。
プログラムの条件はそろっているか(脳が「よし」と決めたか)。そろわなければ、扉・非常停止・前の工程など、待っている相手(⑩)。
出力ランプはつくか(脳が命令を出したか)。条件がそろってもつかなければ、プログラムの別の場所で消されていないか(⑩⑮)。
機械は動くか(手足が動いたか)。動かなければ、ヒューズ・出力の配線・電源・機械そのもの(⑬⑭)。
この地図を動く図で確かめましょう。「どこが悪いか」を選ぶと、信号がそこで止まり、ランプの見え方が変わります。
動かして確かめる
「どこが悪いか」を選んで「ボタンを押す」を押すと、運転ボタンの信号(オレンジの点)が、入力ランプ → プログラム(ラダー)→ 出力ランプ → 表示灯へと進みます。悪い場所では信号がそこで止まります。最後に下の3つの欄で、どのランプがついて、どれがつかなかったかを見比べてください。「おまかせ」を選ぶと、悪い場所は隠れたままです。ランプから当ててみてください。
いまの様子:「ボタンを押す」を押すと、ここに説明が出ます。
動きは説明のための作り物です(本物の信号は一瞬で届きます。ここでは見えるように、ゆっくり進めています。プログラムは2つの条件だけの例です)。
見てほしいのは、悪い場所によってランプの組み合わせが変わるところです。入力がつかなければ入力より手前、入力はつくのに出力がつかなければプログラム、出力までつくのに動かなければ出力より先、としぼれます。
通り道は、真ん中から調べると速くなります。出力ランプが見える盤なら、まず出力ランプを見ます。ついていれば原因は「出力より先」に、ついていなければ「出力より手前」にしぼれ、1回の確認で調べる範囲が半分になるからです。そのあと入力ランプを見れば、さらに半分になります。
入力ランプがつかないとき:目や耳に知らせが届いていない
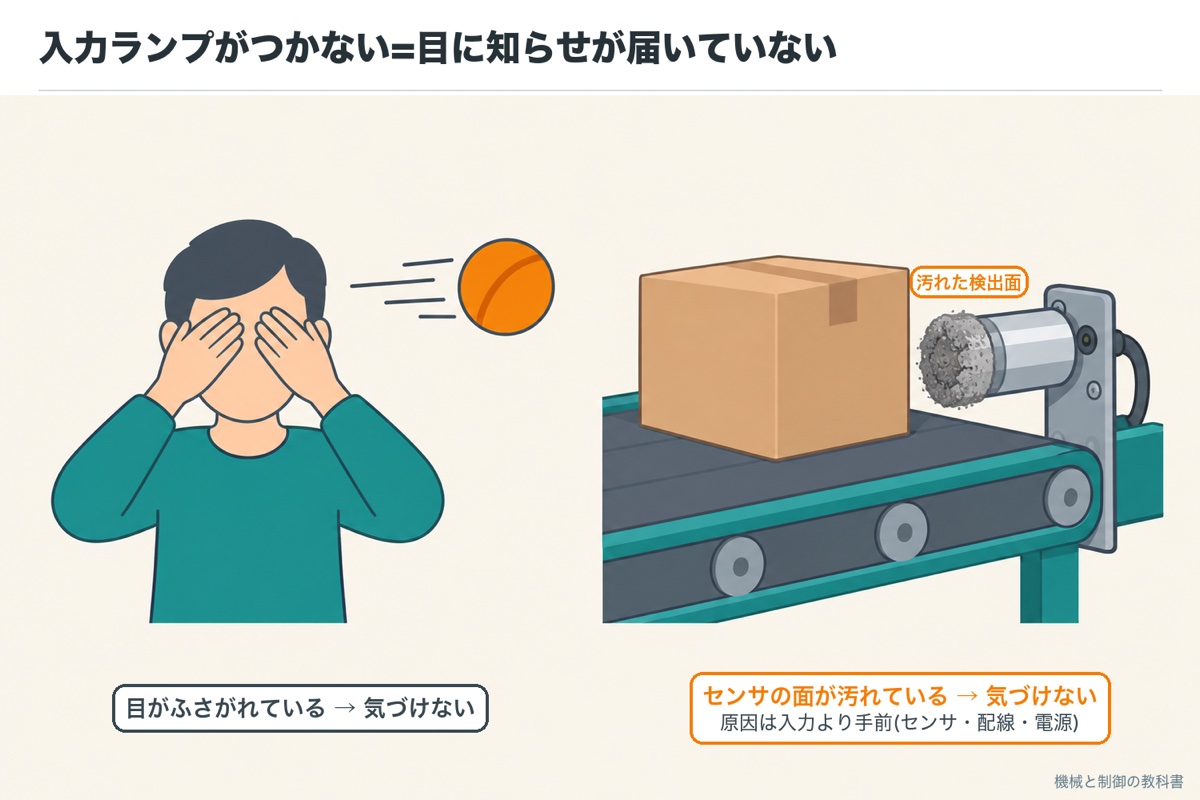
視力検査で見えなかったとき、目が悪いのか、メガネが汚れているのか、そもそも明かりがついていないのかを分けて考えます。入力ランプがつかないときも、同じように分けます。
1つの入力だけつかないなら上の3行、同じ系統の入力が全部つかないなら下の2行を先に疑います
| 疑う場所(体でいうと) | よくある状態 |
|---|---|
| センサ・スイッチそのもの(目がふさがれている) | 検出面の汚れ、位置のずれ、検出する物が届いていない、スイッチの故障 |
| センサへの電源(明かりがついていない) | センサ用の 24V が来ていない(ヒューズ切れ・配線の外れ) |
| 入力の配線(神経が切れている) | 端子のねじのゆるみ、断線、コネクタの抜け、別の端子へのつなぎ間違い |
| 入力のコモン(神経の根元が切れている) | 共通の線が外れ、その系統の入力が全部つかない |
センサにも動作のランプが付いているものが多くあります。センサのランプはつくのに入力ランプがつかなければ「センサより後ろ(配線・端子)」、センサのランプもつかなければ「センサそのものか電源」と、ここでも半分にしぼれます。
センサ側の原因(ノイズ・取り付け・検出する物)の詳しい切り分けは、センサの誤検出の記事で説明します(公開しだい、リンクします)。
入力の電気の通り道と、測る順番
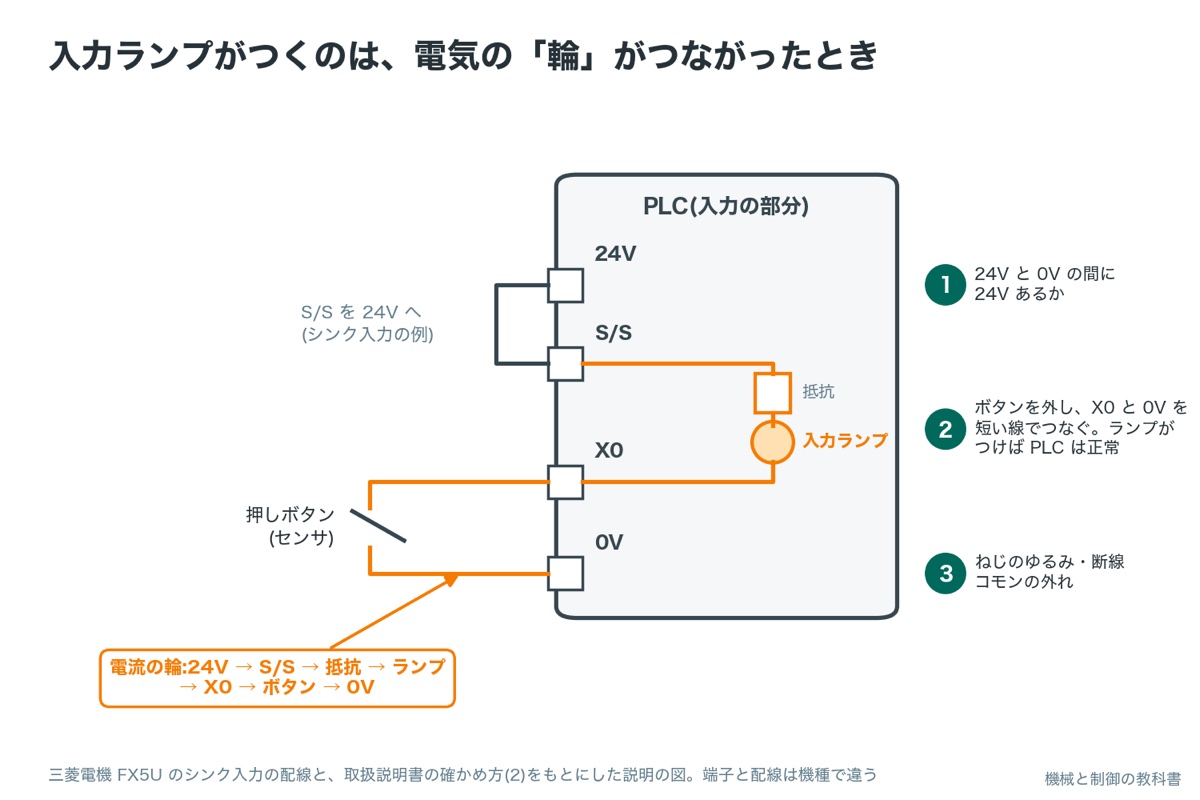
入力ランプは、PLC の入力端子に電流が流れたときに光ります。電気は輪(回路)になっていないと流れないので、輪のどこか1か所でも切れると、ランプはつきません。
三菱電機 FX5U の DC24V の入力では、入力1点あたり約 5.3 mA(X0〜X17)が流れ、3.5 mA 以上で ON、1.5 mA 以下で OFF と決められています。ほんの少しの電流で動く「敏感な神経」なので、ねじが1本ゆるむだけでも届かなくなります。
取扱説明書では、入力が ON にならないときの確かめ方として、外の配線を外し、入力端子とコモンの反対側の端子を短い線でつないで、ランプがつくかを見る方法が書かれています。つけば PLC は正常で、外の配線かセンサが原因です。つかなければ、テスター(電圧を測る道具)で DC24V が来ているかを測ります。
機械が急に動いても危なくない状態にする。入力が変わると機械が動き出すことがあります。運転を止め、まわりに人がいないことを確かめます。
センサのランプと入力ランプを見比べ、DC24V の側だけでテスターを当てる。センサの電源(+と0V)の間、入力端子とコモンの間を測ります。
配線を外す・つなぎ直すときは、電源を切ってから。作業してよい範囲と手順は、社内のルールと取扱説明書に従います。
PLC の電源の端子には AC100〜240V がつながっている機種があり、リレー出力の端子にも AC の電圧がかかっていることがあります。テスターを当てるのは DC24V の入力の側だけにし、ほかの端子には触れないでください。
入力の電流の向き(シンクとソース)は、つなぐセンサの種類(NPN・PNP)と合わせる必要があります。合っていないと、配線は正しく見えても電流が流れません。センサ側の選び方は近接センサの記事で、ノイズでランプがちらつく場合はインバータのノイズ対策の記事で説明しています。
STEP 2 で、DC24V の側の電圧を測るテスターの例です。三和電気計器のデジタルマルチメータ CD771 は、販売ページの表示では、直流・交流とも1000Vまでの電圧、10Aまでの電流、抵抗、導通(ブザーとLED)などを測れる汎用のテスターです(交流は平均値整流)。測る場所の電圧に合ったレンジかを、取扱説明書で確かめてから使ってください。

 ポチップ
入力ランプはつくのに動かないとき:脳が「よし」と言っていない
入力ランプがつくのに出力ランプがつかないなら、知らせは脳まで届いています。脳(プログラム)が「まだ動かしてはいけない」と判断しているのです。
走者は、スタートの合図を聞いても、靴ひもがほどけていれば走り出しません。機械も、運転ボタンだけでなく「扉が閉まっている」「非常停止が押されていない」「前の工程が終わった」など、いくつもの条件がそろって初めて出力を出します。
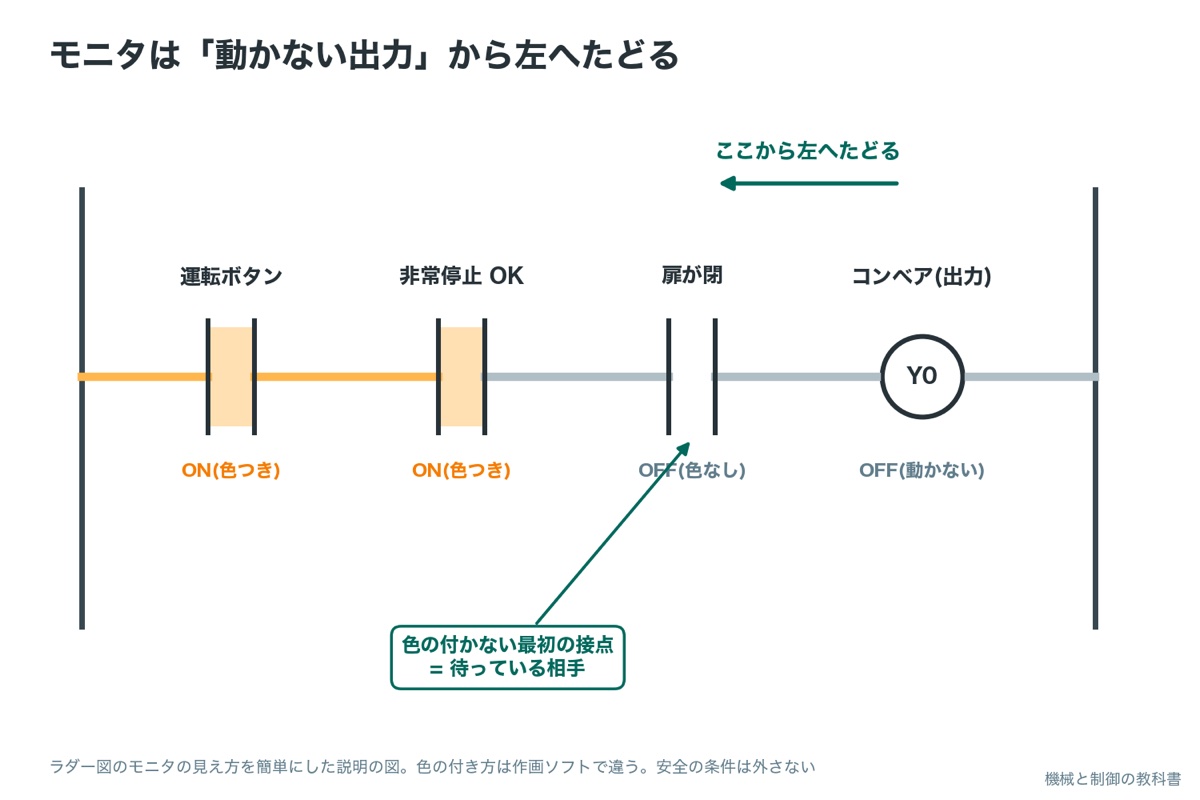
ここで役に立つのが、パソコンの作画ソフトで動いているプログラムを見るモニタです。ラダー図のモニタでは、ON になっている接点やコイルに色が付き、どこで流れが止まっているかが目で見えます。
読み方のコツは、動かない出力のコイル(右端)から、左へたどることです。左へたどっていき、色が付いていない(条件がそろっていない)接点が見つかったら、その接点の入力やデバイスが「待っている相手」です。
モニタは、動かない出力のコイルから左へたどります。左の入力から順に見ていくと、条件の多い回路では関係のない接点まで追ってしまうからです。右から左へ、色の付いていない最初の接点を探せば、「何を待っているか」に1本道でたどり着けます。その接点がまた別の回路の出力なら、同じことをくり返します。
待っている相手が、安全扉や非常停止の条件だったときは、その条件を外して動かしてはいけません。人を守るためにわざと止めている仕組み(インターロック)だからです。インターロックの考え方と、無効化の危険は、同じ筆者が運営する安全衛生のブログ anzen-zukan.jp のインターロックとはで説明しています。
入力ランプはチカッと光るのに反応しない:短すぎる信号の見落とし
速く流れる品物をセンサで数えるとき、入力ランプは一瞬光るのに、プログラムが反応しないことがあります。ここで計算するのは、「この速さの品物を、PLC は見落とさずに数えられるか」を知るためです。
PLC が入力を受け取るまでの2つの待ち時間
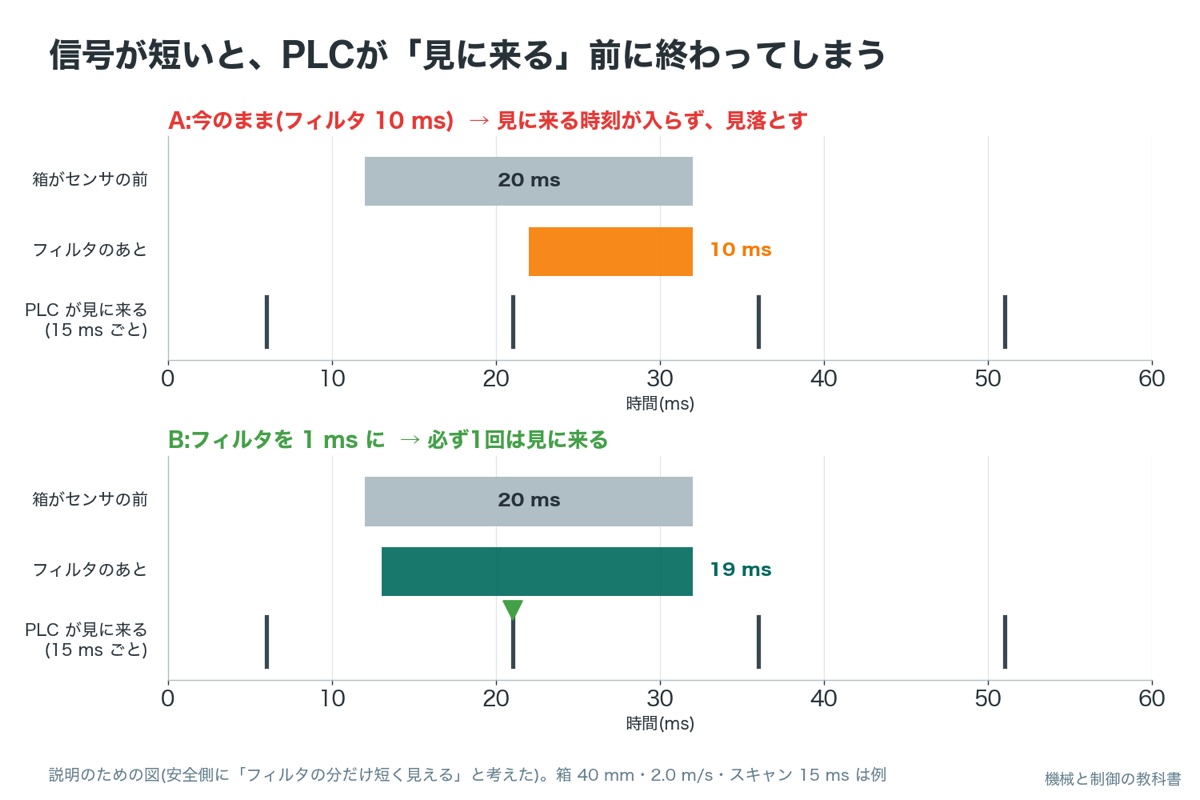
1つ目は入力のフィルタです。電気の雑音(ノイズ)による一瞬の ON を信号と間違えないよう、決めた時間より短い ON は無視します。FX5U の初期値は 10 ms(ミリ秒。1 ms は 1,000 分の1秒)で、0.1 ms〜70 ms などから選べます。2つ目は③のスキャンです。PLC は1周に1回しか入力を見に来ません。
看護師さんが病室を一定の間隔で見回っているところを想像してください。患者さんが一瞬だけ手を挙げても、見回りの合間なら見逃されます。すぐ下ろす手は「ただの伸び」とも思われます(フィルタ)。手を挙げている時間が見回りの間隔より長ければ、必ず気づいてもらえます。
式の出どころ:速さ=距離÷時間
センサの前を品物が通りすぎる時間が、入力が ON になっている時間です。理科で習う速さ=距離÷時間を、時間について書き直すと、時間=距離÷速さ になります。距離は品物の長さ(流れる向きの長さ)です。
t_on = L ÷ v (ON の時間 = 品物の長さ ÷ 流れる速さ)
記号の意味は、t_on が入力の ON の時間(単位 s=秒)、L が品物の長さ(単位 m=メートル)、v が流れる速さ(単位 m/s=1秒あたりに進むメートル)です。m ÷ (m/s) = s となり、単位が秒にそろいます。
見落とさないための条件は、安全側に考えて「ON の時間が、フィルタの時間と1スキャンを足したより長い」ことです。フィルタで遅れて届いたあと、次に見に来るまで最大で1スキャン待つ、と考えるからです。
t_on > T_f + T_s (フィルタの時間 + スキャンタイム)
ここはざっくり言うと、の話です。フィルタの細かい動きは機種で違うので、この式は「満たせば安心」という安全側の目安として使います。
計算してみよう:この速さの品物を数えられる?
数値はすべて例です。スキャンタイムは機種によっては特殊なレジスタで読めます(FX5U の最大値は SD524・SD525)
| 記号 | 意味 | 単位 | 例の値 |
|---|---|---|---|
| L | 品物(箱)の流れる向きの長さ | mm → m | 40 mm = 0.040 m |
| v | コンベアの速さ | m/s | 2.0 |
| T_f | 入力のフィルタの時間(FX5U の初期値) | ms | 10 |
| T_s | スキャンタイム(作画ソフトのモニタで見る。例の値) | ms | 15 |
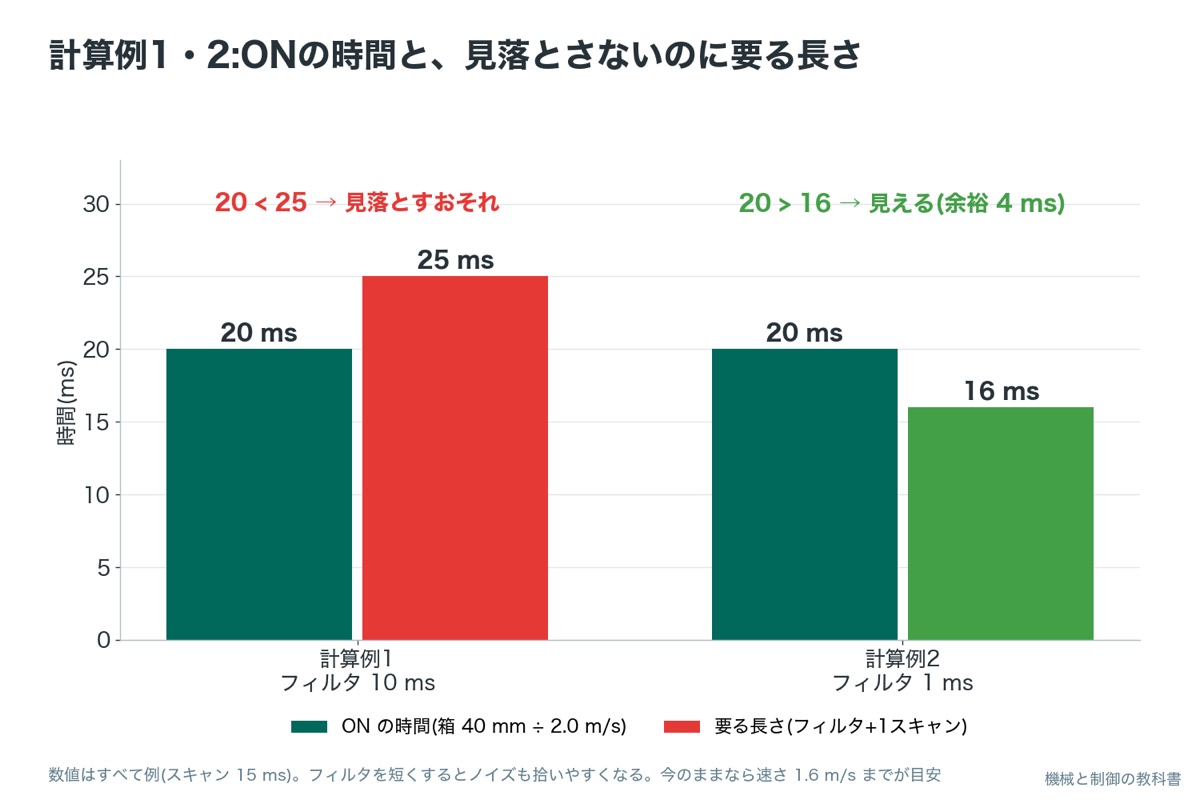
L = 40 mm × 0.001 = 0.040 m
t_on = 0.040 m ÷ 2.0 m/s = 0.020 s
0.020 s × 1,000 = 20 ms
T_f + T_s = 10 ms + 15 ms = 25 ms
20 ms < 25 ms → 足りない
つまり「入力ランプは光るのに、たまに数え漏れる」状態です。答えが 0.02 ms や 2,000 ms のように桁外れなら、mm と m の直し忘れを疑います。
L ÷ v > T_f + T_s → v < L ÷ (T_f + T_s)
v < 0.040 m ÷ 0.025 s = 1.6 m/s
1 ms + 15 ms = 16 ms
20 ms > 16 ms → 足りる(余裕 4 ms)
ただし、フィルタを短くするほどノイズも拾いやすくなります(FX5U の取扱説明書にも、ノイズの多い所ではフィルタを設定するよう書かれています)。速い信号には高速の入力や割り込みなどの専用の機能もあり、使える端子は機種の取扱説明書で確かめます。
入力ランプがチカチカするのにプログラムが反応しないときは、勘でフィルタを変える前に、信号の長さを数字で出します。品物の長さと速さから ON の時間を出し、フィルタ+スキャンと比べれば、「足りないのか、別の原因か」がその場で決まるからです。足りているのに反応しないなら、プログラムの別の場所を疑います。
出力ランプはつくのに動かないとき:脳は命令しているのに手が動かない
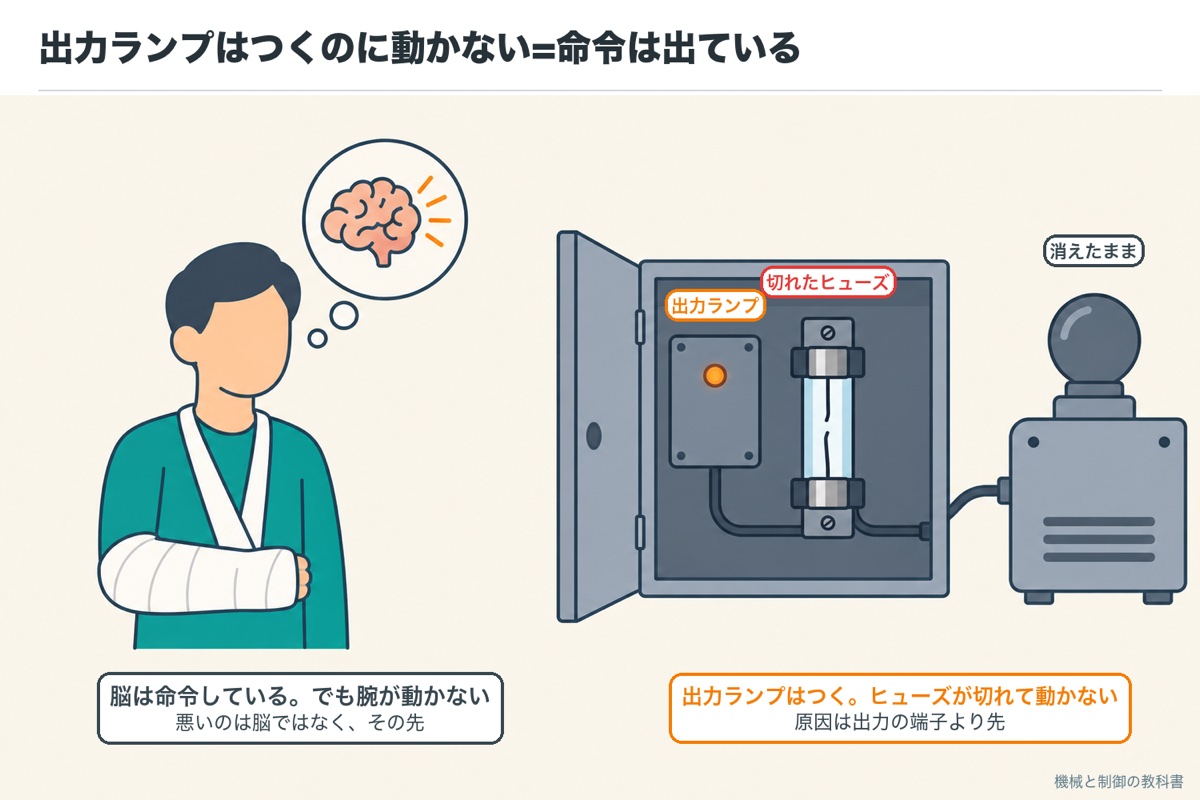
脳が「腕を上げろ」と命令しているのに腕が上がらないなら、悪いのは脳ではなく、腕へ行く神経か、腕そのものです。ギプスで固められているのかもしれません。
上の行から順に、電源に近い所から確かめます
| 疑う場所 | よくある状態 |
|---|---|
| 出力の電源・ヒューズ | 負荷を動かす電源が来ていない、ヒューズが切れている |
| 出力の配線 | 端子のゆるみ、断線、別の端子へのつなぎ間違い |
| 間にあるリレー・電磁接触器 | コイルの断線、接点の傷み |
| 動く機械そのもの(腕にギプス) | モーターの故障、弁の詰まり、機械の引っかかり |
FX5U の取扱説明書では、出力が ON にならないときの確かめ方として、PLC を止めた状態でツールから出力を強制的に ON にする方法が書かれています。強制 ON で動けば外の配線や機械は正常で、プログラムが出力を消している、と読めます。
強制 ON をすると、プログラムの条件(安全の条件も含む)と関係なく機械が動きます。まわりに人がいないこと、機械が動いても危なくないことを確かめ、社内のルールで許された人が行ってください。
出力の通り道と、つなげる負荷の大きさの計算
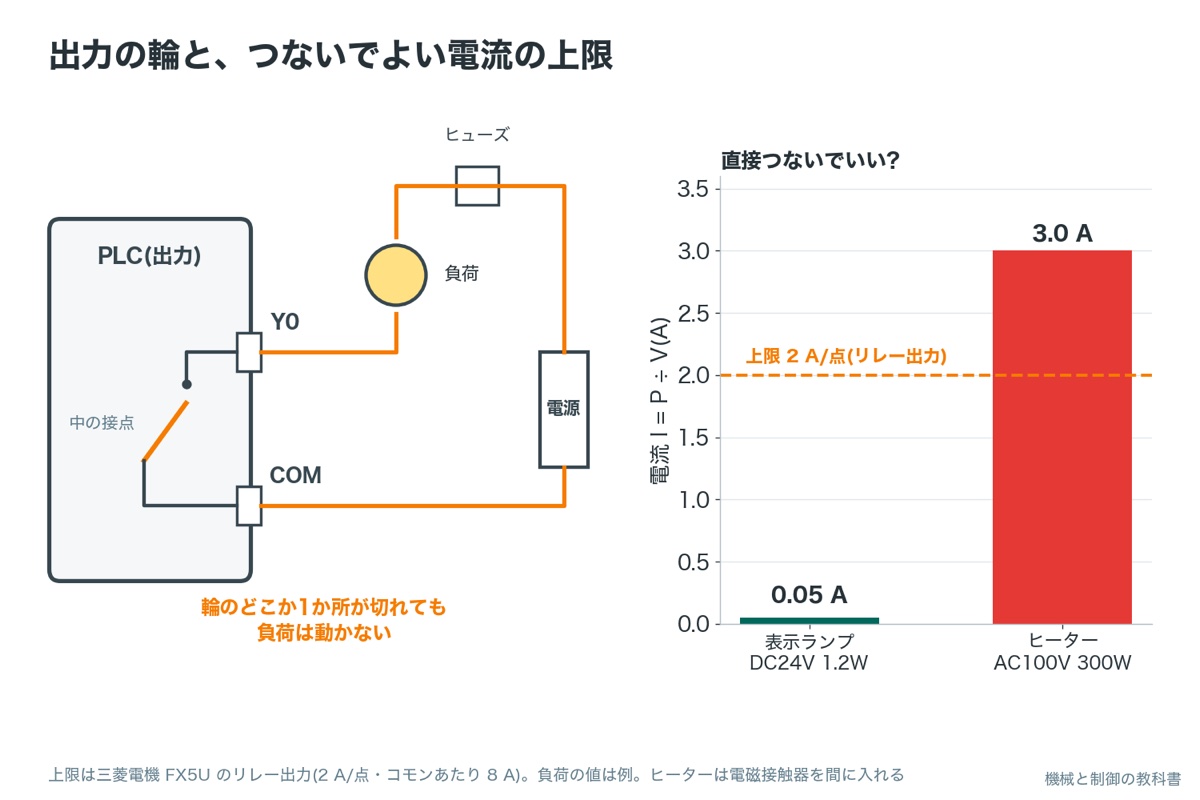
出力も、電源 → 負荷(ランプ・コイルなど)→ 出力端子 → コモン → 電源の輪です。出力ランプがついても、輪のどこかが切れていれば電流は流れません。
もう1つ大事なのが、流してよい電流の上限です。FX5U のリレー出力は1点あたり 2 A まで、コモン1つあたり 8 A まで、トランジスタ出力は1点あたり 0.5 A までと決められています。上限を超える負荷をつなぐと、接点が傷んだり、くっついて離れなくなったりします。
式の出どころ:電力=電圧×電流
負荷の銘板には、ふつう電流ではなく電力(W=ワット)と電圧(V=ボルト)が書かれています。電気の基本の式電力=電圧×電流を電流について書き直すと、電流=電力÷電圧 になります。ここで計算するのは、「この負荷を PLC の出力に直接つないでよいか」を決めるためです。
I = P ÷ V (電流 A = 電力 W ÷ 電圧 V)
I = 1.2 W ÷ 24 V = 0.05 A
0.05 A ≤ 2 A → つないでよい
I = 300 W ÷ 100 V = 3.0 A
3.0 A > 2 A → 直接はつながない
W ÷ V = (V × A) ÷ V = A(アンペア)になる
つまり、ヒーターは PLC の手には重すぎるので「力持ちの助手(電磁接触器)」に持たせる、ということです。助手のコイルの電流が上限に入るかは、その機種の資料で確かめます。
コイルやモーターのような負荷は、切った瞬間に高い電圧が出て、出力の接点や素子を傷めることがあります。直流のコイルの場合の守り方(ダイオード)は、同じ筆者の shirasusolo.net のフリーホイールダイオードとはで説明しています。
- FX5U の出力:リレー 2 A/点・コモンあたり 8 A、トランジスタ 0.5 A/点・4点コモン 0.8 A
- 出力が ON しないときの確かめ方(STOP して強制 ON)
- 三菱電機 MELSEC iQ-F FX5U User’s Manual (Hardware)(JY997D55301U。LED・入出力の仕様・トラブルシューティングの章)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
本体のエラーランプが光っているとき:検査の結果(エラーコード)を読む
熱があるとわかったら、次は検査です。PLC では作画ソフトをつないで診断の画面を開き、エラーコードと意味・直し方を読みます(FX5U は「ユニット診断」「イベント履歴」、FP0 は「ステータス表示」)。
FX5U とパナソニック FP0 の取扱説明書に書かれている例をまとめました。エラーの名前と番号はメーカーで違います
| よくあるエラーの種類 | 何が起きているか | 確かめること |
|---|---|---|
| プログラムがない・こわれている | プログラムやパラメータが書き込まれていない | 書き込み直す(バックアップから) |
| プログラムの誤り(文法・2重コイル) | 同じ出力を2か所で書いている、など | 診断の画面が示す場所を直す |
| スキャンが長すぎる(ウォッチドッグ) | 1周の時間が監視の時間を超えた | 最大スキャンタイムを見直す |
| ノイズの影響 | 電気の雑音で本体が誤動作した | 接地・配線の通り道を見直す |
| バッテリーの異常 | 記憶を守る電池が弱い | 電池を替える(データが消える前に) |
FX5U の取扱説明書では、ERR が点灯しているとき、STOP で電源を入れ直して消えればスキャンが長すぎるエラー(ウォッチドッグ)、別の電源で消えればノイズの影響を疑うよう書かれています。
ノイズの原理は、同じ筆者の shirasusolo.net のノイズとはで、インバータが出すノイズの対策は、この記事の⑨で紹介したインバータのノイズ対策の記事で説明しています。
- 三菱電機 MELSEC iQ-F FX5U User’s Manual (Hardware)(JY997D55301U。LED・入出力の仕様・トラブルシューティングの章)
- パナソニック FP0 ユーザーズマニュアル(ERROR/ALARM 表示・自己診断エラー・文法チェックエラーの章)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
仕事で使うとき:PLCのエラー・停止の切り分け表
上の行から順に確かめます。1行目・2行目(本体)が正常だと言えてから、3行目以下の通り道を調べます
| 症状・いつ出るか | まず疑う原因 | 確かめる場所・測るもの | 直し方 |
|---|---|---|---|
| 電源のランプが消えている | 電源が来ていない、外部へ出す 24V の短絡・過負荷 | 電源の電圧。外部配線と増設を外して電源を入れる | 電源を直す。つなぎ直しながらしぼる |
| エラーのランプが点灯・点滅 | プログラムの誤り・スキャン超過・ノイズ・故障 | 診断の画面のエラーコード | コードの直し方に従う(⑮) |
| 運転のランプが消えている(エラーなし) | STOP になっている | 運転と停止のスイッチ | 止めた理由を確かめてから RUN |
| 入力ランプがつかない | センサ・ボタン・配線・電源・コモン | センサのランプ、DC24V(⑨) | 配線とセンサを直す |
| 入力はつくのに出力がつかない | ほかの条件、短い信号の見落とし | モニタを出力から左へ(⑩)、計算(⑫) | 待っている相手を直す。安全の条件は外さない |
| 出力はつくのに機械が動かない | 出力の電源・ヒューズ・配線・負荷 | 電源に近い所から(⑬⑭) | 直す。負荷が大きければ間にリレー |
| 出力が消えない・止まらない | プログラム、出力の接点のくっつき | STOP にして出力が消えるか | 消えればプログラム、消えなければメーカーへ |
メーカーで違う:本体のランプと診断の呼び名
考え方はどの社も同じですが、ランプの名前と診断の機能の呼び名は違います。公式の資料で確かめた2社を並べます。
ほかの社は、お使いの機種の取扱説明書の「トラブルシューティング」「エラーコード一覧」の章で確かめてください
| メーカー・機種 | 本体のエラーのランプ | エラーの中身を読む方法 | 取扱説明書にある例 |
|---|---|---|---|
| 三菱電機 FX5U | ERR(点灯・点滅で意味が違う) | システムモニタ・ユニット診断・イベント履歴 | 2重コイル・RST 命令で出力が消える |
| パナソニック FP0 | ERROR/ALARM(点灯・点滅) | ステータス表示でエラーコード | E2 2重使用エラー(同じリレーを複数回出力) |
- 三菱電機 MELSEC iQ-F FX5U User’s Manual (Hardware)(JY997D55301U。LED・入出力の仕様・トラブルシューティングの章)
- パナソニック FP0 ユーザーズマニュアル(ERROR/ALARM 表示・自己診断エラー・文法チェックエラーの章)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
直したつもりで再発する、よくある思い込み
左の列に心当たりがあれば、右の列を先にやります
| 思い込み | 残る原因と、どうするか |
|---|---|
| 電源を入れ直したら動いたから大丈夫 | ノイズ・接触不良・スキャン超過が残る。入れ直す前に記録し、履歴を読む |
| PLC が壊れたから交換 | 入力の先・出力の先の原因が残る。ランプで信号の位置をしぼってから(④) |
| プログラムで条件を外せば動く | 安全の条件や、待っている相手の故障が残る。条件は外さない(⑩) |
| 入力ランプがつくからセンサは正常 | 信号が短すぎて見落とされていることがある。長さを計算する(⑫) |
インバータが止まった場合は、PLC とは表示の読み方が違います。インバータの止まり方はインバータの過電流トリップの切り分けで説明しています。
よくある質問
まとめ:PLCの切り分けは問診から。ランプで信号の止まった場所をしぼる
- PLC は機械の脳。ボタン・センサ(目と耳)→ 入力 → プログラム(判断)→ 出力 → モーター・ランプ(手足)の順に信号が流れる
- 止まり方は2種類。本体が止まっているか(寝込んでいる)、本体は元気で何かを待っているか
- リセットや電源の入れ直しの前に、ランプの状態・エラーコード・止まった工程・直前の変更を記録する
- 本体のランプ(電源・運転・エラー)が正常なら、入力ランプ → プログラム → 出力ランプ → 機械の順に調べる
- モニタは動かない出力から左へたどる。安全の条件は外さない
- 短い信号は「品物の長さ÷速さ」と「フィルタ+1スキャン」を比べる。出力の負荷は「電力÷電圧」で電流を出して上限と比べる
次は、入力の先にあるセンサの選び方と、止まったときにインバータ側で見る場所も確かめておきましょう。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
PLC の切り分けができたら、入力の先にあるセンサの選び方や、インバータが止まったときの見方も確かめておきましょう(記事は公開しだい、ここに並べます)。