三菱PLC(シーケンサ)・キーエンス・オムロン・シーメンス。どれを選べばいいのか?
一番のメーカーは決まっていません。PLC は一度選ぶとソフトと通信の方式がそのメーカーの流儀になるので、①工場にすでにある PLC と客先の指定 → ②入出力点数 → ③つなぐ機器の通信 → ④軸の数 → ⑤ソフトと書ける人 → ⑥保守と部品、の順に当てはめます。迷ったら、工場で使っている系列に合わせます。
この記事では、PLC 選びを「厨房の設備を、どのメーカーでそろえるか」にたとえて説明します。4社の公開資料で作った比較表と、点数から大きさを決める計算例もあります。
- 各社の点数・ソフト・通信:三菱電機・キーエンス・オムロン・シーメンスの公式の製品ページとデータシート(⑪にまとめて記載)
- 三菱電機 シーケンサ MELSEC セレクションガイド(シリーズごとの入出力点数・プログラム容量・開発ソフト)
- キーエンス KV-8000 シリーズ 製品ページ・仕様(最大入出力点数・CPU の EtherNet/IP ポート・KV STUDIO・言語)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
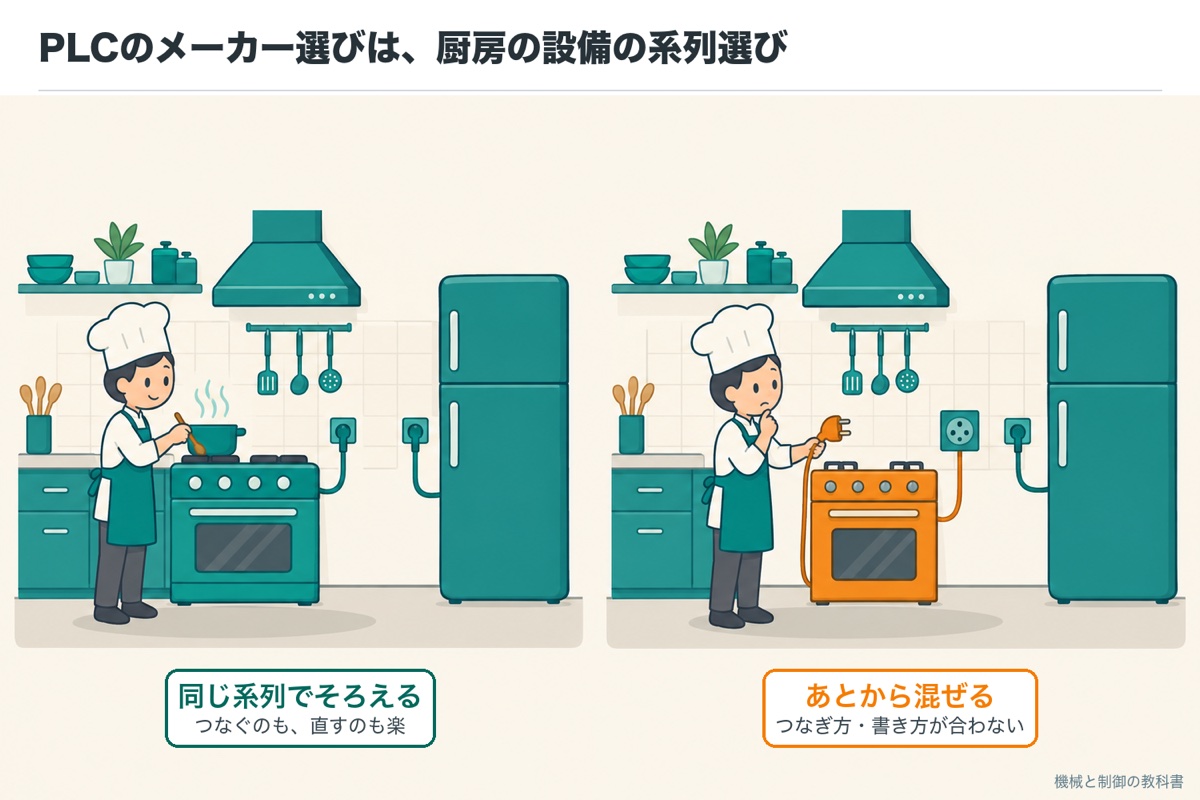
PLCのメーカー選びは、厨房の設備の系列選び
PLC は、押しボタンやセンサの知らせ(入力)を読み、プログラムどおりにランプやモーター(出力)へ指示を出す、工場用の小さなコンピューターです。どのメーカーの PLC でも、この働きは同じです。
では、何が違うのでしょうか。大きいのは、プログラムを書くソフトと、ほかの機器とつなぐ通信の方式です。どちらもメーカーごとに流儀があり、一度その流儀で装置を作ると、あとから別のメーカーに替えるにはプログラムを書き直し、つなぐ相手の機器まで見直すことになります。
レストランの厨房を、あるメーカーの設備でそろえたとします。レシピの書式もそのメーカーのコンロに合わせ、ガスの口もそのメーカーの形です。あとで1台だけ別のメーカーのコンロを入れると、ガスの口の形が合わなかったり、コックがレシピを書き直したりしなければなりません。PLC も同じで、メーカー選び=厨房の系列選びです。
だからこそ、PLC は「カタログの性能が一番高いもの」ではなく、「自分の工場と装置の条件に合うもの」を選びます。
名前の整理:PLC・シーケンサ・各社のシリーズ名
PLC は、メーカーによって呼び名が違います。同じものを指していると知っておくと、カタログが読みやすくなります。
左の名前がカタログに出てきたら、右の意味で読みます
| 呼び名 | 意味 |
|---|---|
| PLC(プログラマブルロジックコントローラ) | 一般の呼び名。規格では「プログラマブルコントローラ」 |
| シーケンサ | 三菱電機の登録商標。国内では PLC の呼び名として広く使われる |
| MELSEC(メルセック) | 三菱電機の PLC のシリーズ名(iQ-R・iQ-F など) |
| KV シリーズ | キーエンスの PLC のシリーズ名(KV-8000・KV-X・KV Nano など) |
| マシンオートメーションコントローラ | オムロンの NX/NJ シリーズの呼び名(NX1P など) |
| SIMATIC(シマティック) | シーメンスの自動化機器のシリーズ名(S7-1200・S7-1500 など) |
- シーケンサは三菱電機の登録商標:キーエンスのコラム
- 各社のシリーズ名:各社の製品ページ・データシート(⑪の出典)
- キーエンス 接続.com コラム「PLCとは?」(シーケンサは三菱電機の登録商標)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
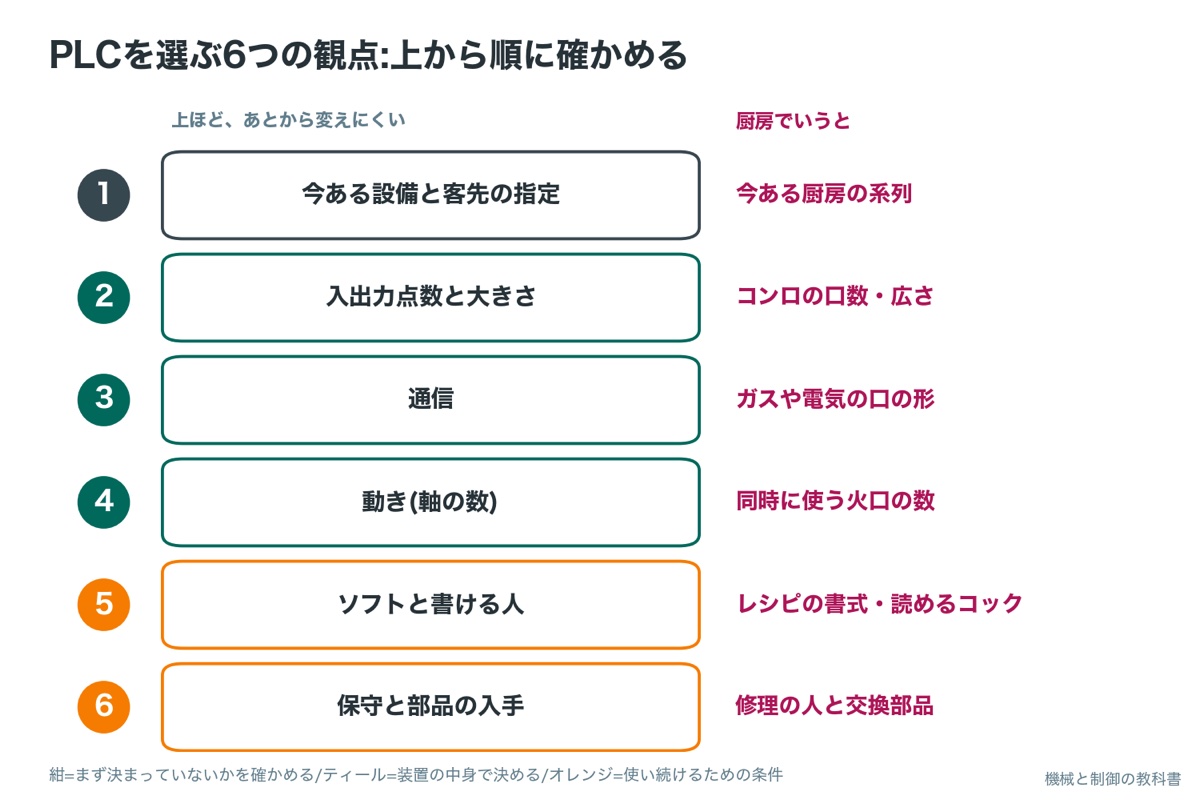
PLCを選ぶ6つの観点と、確かめる順番
PLC を選ぶときに確かめることは、6つにまとめられます。順番には理由があり、上の項目ほど「あとから変えられない」「ほかの項目を縛る」ものです。
上から順に当てはめます。右の列は、この記事で使うたとえです
| 順 | 観点 | 確かめること | 厨房でいうと |
|---|---|---|---|
| 1 | 今ある設備と客先の指定 | 工場で使っている系列・客先の仕様書の指定 | 今ある厨房の系列 |
| 2 | 入出力点数と大きさ | つなぐ線の数・本体だけか増設か・大形か | コンロの口数・厨房の広さ |
| 3 | 通信 | サーボ・インバータ・タッチパネル・上位のパソコンとつなぐ方式 | ガスや電気の口の形 |
| 4 | 動き(軸の数) | 位置決めで動かすモーターの数と動かし方 | 同時に使う火口の数 |
| 5 | ソフトと書ける人 | 開発ソフト・使える言語・社内で書ける人 | レシピの書式・読めるコック |
| 6 | 保守と部品の入手 | 予備品・修理の窓口・生産終了の予定・輸出先 | 修理の人と交換部品 |
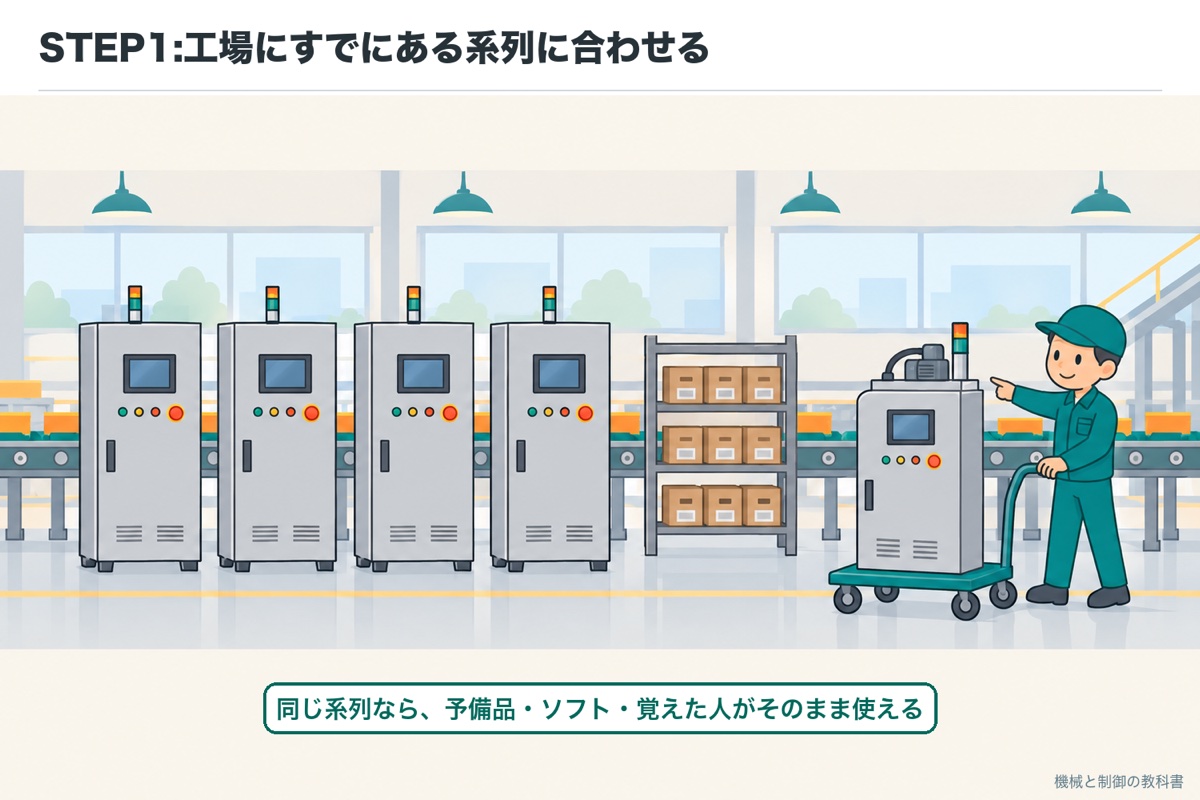
STEP1 今ある設備と客先の指定:まず「もう決まっていないか」
最初に確かめるのは、選ぶ自由がそもそもあるかです。客先から仕様書で PLC のメーカーや系列を指定されることや、工場の標準で決まっていることがよくあります。その場合は、ほかの観点より指定が優先です。
指定がなくても、工場にすでに同じメーカーの PLC がたくさんあるなら、それに合わせるのが基本です。予備の部品を共通にでき、開発ソフトも買い足さずに済み、保全の人がすでに読み方を覚えています。
すでに厨房の設備が A 社でそろっているなら、新しいコンロも A 社にすれば、ガスの口も、修理の人も、コックの慣れもそのまま使えます。1台だけ B 社にすると、その1台のために別の修理の窓口と交換部品を持つことになります。
今ある設備に合わせるかどうかで迷ったら、「その装置を10年後に誰が直すか」で決めます。装置を作る人が気に入った PLC でも、工場の保全の人が初めて見るメーカーだと、止まったときに開発ソフトもケーブルも手元になく、復旧が遅れます。性能の差が装置の要求に効かない範囲なら、工場の標準の系列を選んだほうが、全体の手間は少なくなります。
STEP2 入出力点数と大きさ:本体だけか、増設か、大形か
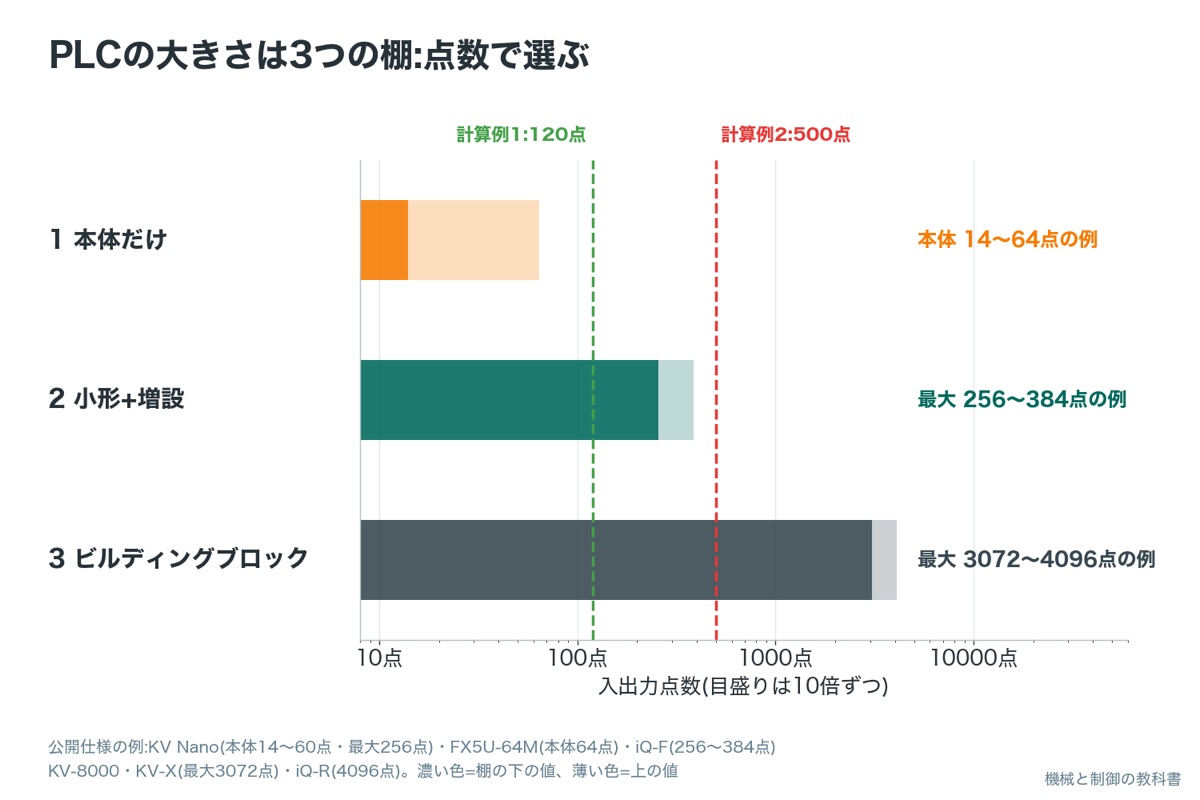
次に、つなぐ線の数(入出力点数)から大きさを決めます。入力1つ・出力1つを1点と数えます。どのメーカーにも、大きく分けて3つの大きさの「棚」があります。
右の列は各社の公開仕様の例です。同じ棚でも、上限の点数はメーカー・機種で違います
| 大きさの棚 | どんなもの | 公開仕様の例 |
|---|---|---|
| 1 本体だけ(パッケージ型) | 電源・CPU・入出力が1つの箱 | 本体 14・24・40・60点など(キーエンス KV Nano)、入力32・出力32の本体(三菱電機 FX5U-64M) |
| 2 小形の本体+増設ユニット | 本体の横にユニットを足して点数を増やす | 最大 256点(KV Nano)、256〜384点(三菱電機 iQ-F) |
| 3 ビルディングブロック型 | 土台にユニットを並べる大形 | 最大 3072点(キーエンス KV-8000・KV-X)、4096点(三菱電機 iQ-R) |
棚は厨房の広さです。コンロ2口で足りる店なら小さな厨房(本体だけ)、口数を少し増やしたいなら増設、何十口も並べる大きな店ならビルディングブロック型です。
点数を動かして、どの棚に収まるかを確かめてみましょう。
動かして確かめる
入力と出力の点数をスライダーで動かすと、3つの大きさの棚(本体だけ・小形に増設・ビルディングブロック)のどれに収まるかが色で示されます。まず計算例1(入力60・出力40)、次に計算例2(入力300・出力200)を試してみてください。
いまの様子:
棚の点数(40点の本体・256点・4096点)は、公開されている製品仕様の桁を示す例です。実際の上限・本体の点数の組み合わせ・足せるユニットの数は、機種のカタログで確かめてください。
見てほしいのは、合計の点数だけでなく、本体の入力と出力がそれぞれ足りているかで棚が決まるところと、小形の上限を超えたとたんに大形の棚に移るところです。点数の数え方は、PLC とは何かを説明した記事で、途中式つきで詳しく扱っています。
- KV Nano の本体の点数・最大 256点、KV-8000・KV-X の最大 3072点:キーエンスの製品ページ
- iQ-F 256〜384点・iQ-R 4096点:三菱電機 セレクションガイド
- キーエンス KV Nano シリーズ 製品ページ(本体の点数・最大入出力点数・KV STUDIO)
- キーエンス KV-X シリーズ 製品ページ(最大入出力点数・EtherNet/IP・EtherCAT・ラダーと ST)
- 三菱電機 シーケンサ MELSEC セレクションガイド(シリーズごとの入出力点数・プログラム容量・開発ソフト)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
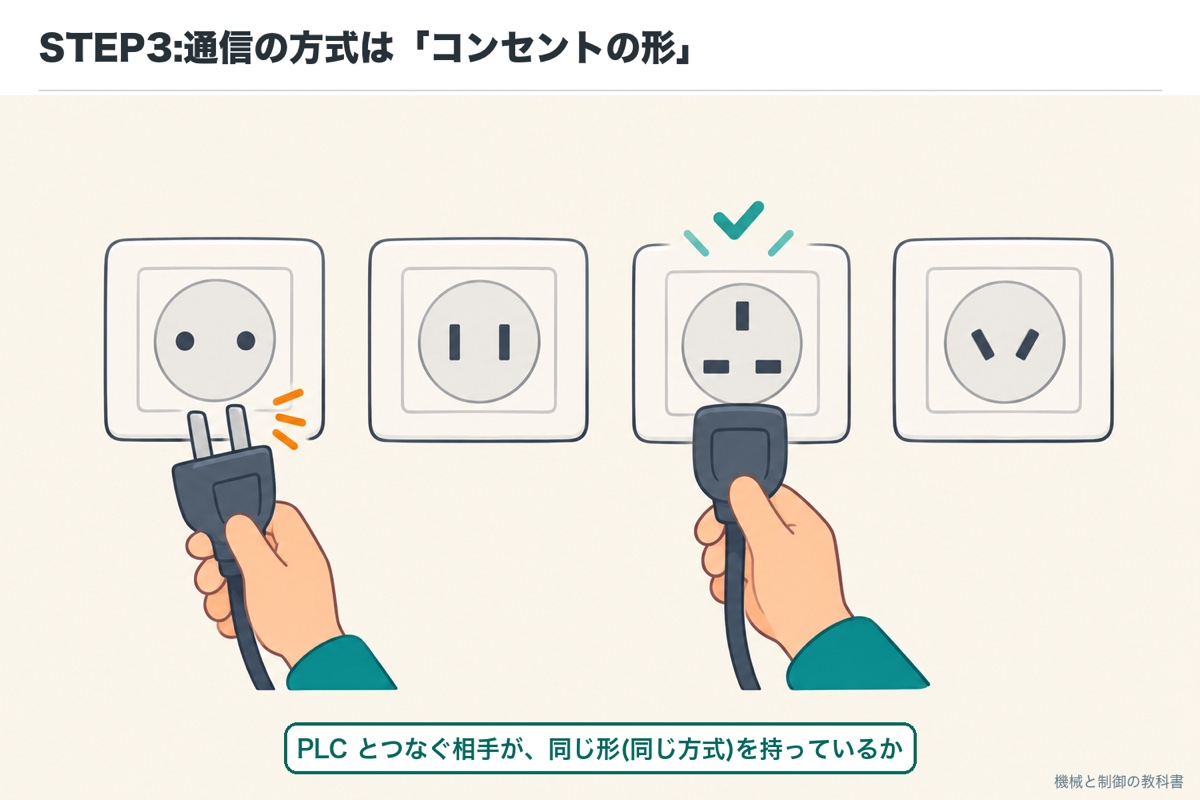
STEP3 通信:つなぐ相手と「口の形」がそろうか
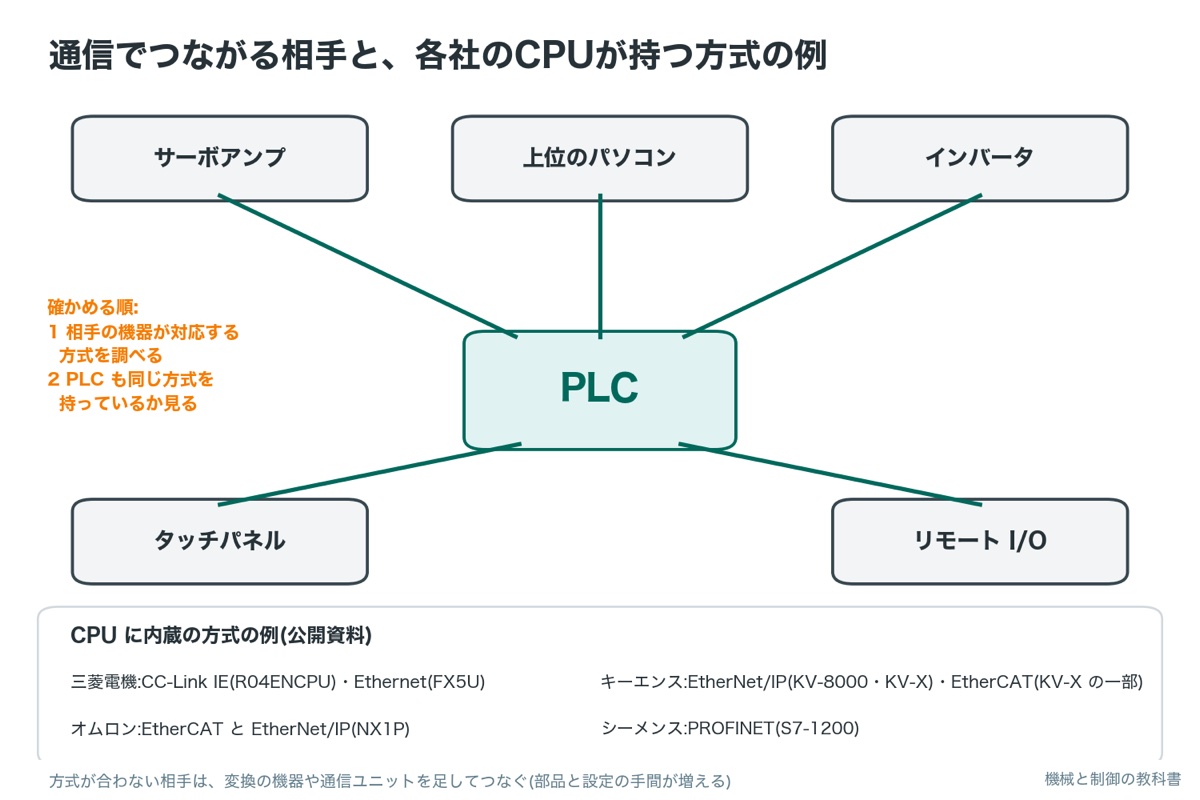
PLC は、サーボアンプ・インバータ・タッチパネル(表示器)・上位のパソコンなどと、ケーブル1本でデータをやり取りすることがよくあります。このやり取りの決まりを通信の方式(ネットワーク)と呼びます。方式には名前がついていて、メーカーごとに力を入れている方式があります。
通信の方式は、コンセントの形です。国によってコンセントの形が違い、形が合わないプラグは差せません。PLC とサーボアンプも、同じ方式(同じ形の口)を持っていないと、ケーブル1本ではつながりません。
各社の CPU が持っている方式の例と、確かめ方
公開資料で確かめた範囲では、三菱電機は CC-Link IE を内蔵した CPU、キーエンスは CPU に EtherNet/IP のポート、オムロンの NX1P は EtherCAT と EtherNet/IP のポートを内蔵、シーメンスの S7-1200 は PROFINET を持っています。
確かめる順番は、つなぎたい相手(サーボアンプなど)がどの方式に対応しているかを先に調べ、PLC と相手の両方が同じ方式を持っているかを見ることです。方式が合わない相手でも、変換の機器や通信ユニットを足せばつながることが多いですが、部品と設定の手間が増えます。方式ごとの違いは、PLC の通信の種類の記事で比べます。
PLC から通信で回すことも多いインバータ。選び方を図解
STEP4 動き:位置決めで動かすモーターは何軸か
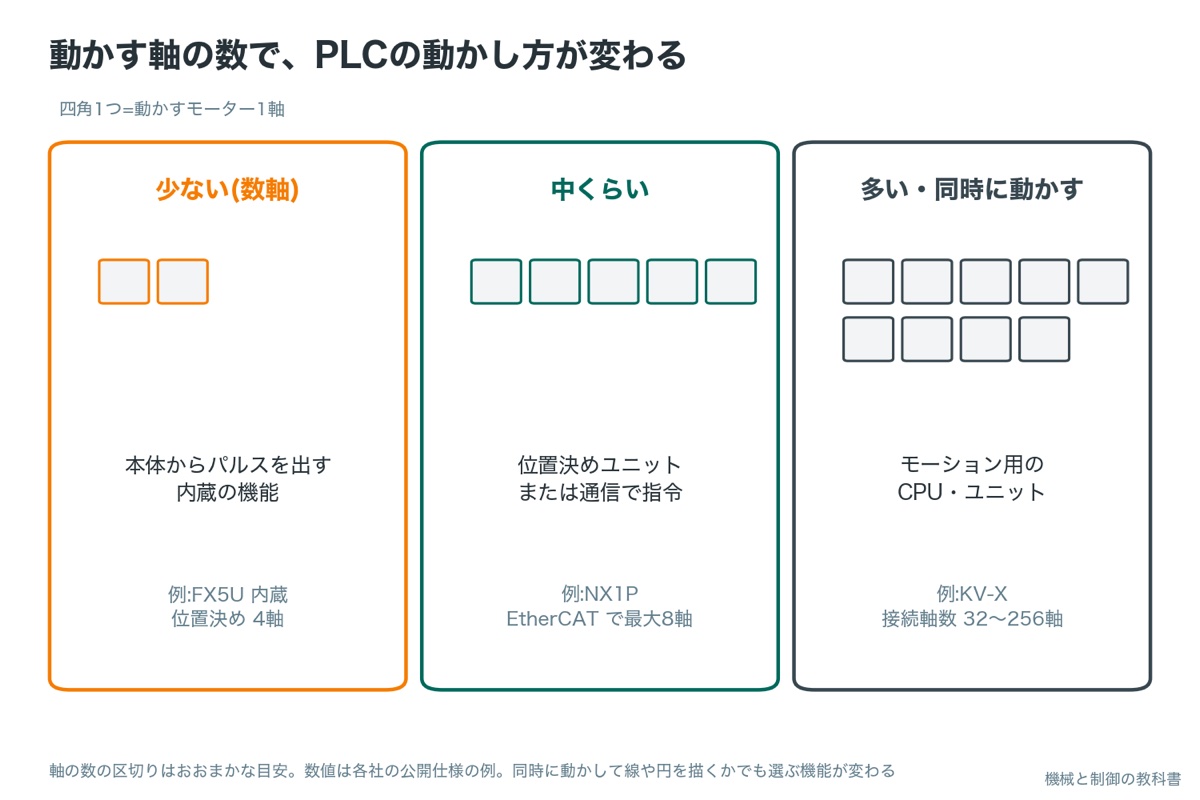
モーターを決まった位置まで動かして止める(位置決め)軸が装置にあるなら、その軸の数で選ぶ機種が変わります。1本の動く軸を1軸と数えます。
軸の数の区切りはおおまかな目安です。「同時に動かして線や円を描くか」でも選ぶ機能が変わります
| 軸の数の目安 | よくある動かし方 | 公開仕様の例 |
|---|---|---|
| 少ない(数軸) | PLC の本体からパルス(1歩の合図)を出す内蔵の機能で動かす | 三菱電機 FX5U:内蔵位置決め 最大200kHz・4軸 |
| 中くらい | 位置決めユニットを足す、または通信でサーボアンプへ指令する | オムロン NX1P:EtherCAT で最大8軸(同期4軸) |
| 多い・同時に動かす | モーション用の CPU・ユニットや、軸の多い通信の機能を使う | キーエンス KV-X:接続軸数 32〜256軸(機種による) |
同時に使う火口の数です。お湯をわかすだけなら1口で足りますが、何品も同時に仕上げるなら、口数が多く、火加減を1か所で合わせられる設備が要ります。
位置決めのサーボはどう選ぶ?負荷トルク・慣性比を計算で
STEP5 ソフトと書ける人:レシピの書式を読める人がいるか
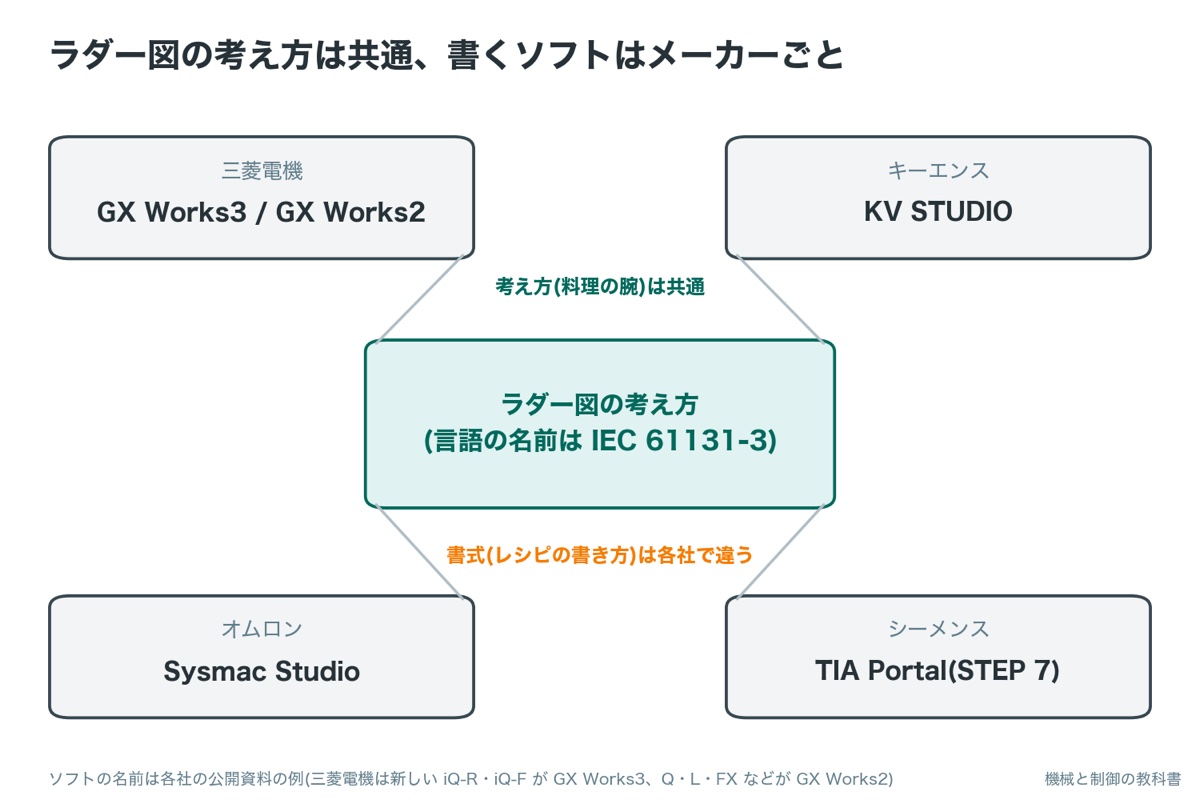
PLC のプログラムは、メーカーごとの開発ソフトで書きます。三菱電機は GX Works3(新しい iQ-R・iQ-F)と GX Works2(Q・L・FX など)、キーエンスは KV STUDIO、オムロンの NX/NJ は Sysmac Studio、シーメンスは TIA Portal(S7-1200 は STEP 7 Basic)です。
書き方(言語)は、どの社もラダー図が中心で、文章のように書く ST などにも対応した機種が増えています。言語の名前は国際規格(IEC 61131-3)で決まっていますが、同じラダー図でも、ソフトの画面や命令の名前・決まりはメーカーで違います。
同じ料理のレシピでも、書式が店ごとに違うようなものです。料理の腕(ラダー図の考え方)はどこでも通じますが、書式に慣れるまでは時間がかかります。
ソフトで迷ったら、「社内と協力会社に、そのソフトで書ける人が何人いるか」を数えます。プログラムを書くのが1人だけの系列を選ぶと、その人が忙しいときや不在のときに、変更も修理も止まります。新しい系列を入れるなら、ソフトの購入だけでなく、書ける人を2人以上にする時間も見込みます。
STEP6 保守と部品の入手:止まったとき、すぐ直せるか
最後に、装置を使い続ける間のことを確かめます。PLC は10年以上使われることも多いので、選ぶ時点で次のことを見ておきます。
- 予備の部品(CPU・入出力ユニット・電源)を工場で持てるか、すぐ手に入るか
- 修理や問い合わせの窓口が近くにあるか
- その系列の生産終了の予定が出ていないか(各社の生産終了のお知らせで確かめる)
- 装置を海外へ出すなら、輸出先で部品とサポートが手に入るか
コンロが壊れたとき、修理の人がすぐ来てくれて、交換部品が近くで手に入るか。料理の腕が良くても、コンロが直らなければ店は開けられません。
三菱PLC・キーエンス・オムロン・シーメンスの比較表(公開資料の例)
各社の公式の製品ページ・データシートで確かめた値だけで、比較表を作りました。シリーズは代表の例で、各社にはほかにも多くのシリーズがあります。
横に4社を並べています。値は公開資料の1機種の例で、同じメーカーでも機種で違います
| 観点 | 三菱電機(MELSEC) | キーエンス(KV) | オムロン(NX/NJ) | シーメンス(SIMATIC) |
|---|---|---|---|---|
| 小形の例 | iQ-F(256〜384点) | KV Nano(本体14〜60点・最大256点) | NX1P(内蔵 I/O 24点・40点) | S7-1200(低〜中位の性能帯。統合 I/O) |
| 大形の例 | iQ-R(4096点) | KV-8000・KV-X(最大3072点) | NX/NJ の上位の機種 | S7-1500(より複雑な仕事向け) |
| 開発ソフト | GX Works3(iQ-R・iQ-F)/GX Works2(Q・L・FX) | KV STUDIO | Sysmac Studio | TIA Portal(STEP 7) |
| CPU に内蔵の通信の例 | Ethernet(FX5U)、CC-Link IE(R04ENCPU) | EtherNet/IP(KV-8000・KV-X)、EtherCAT(KV-X の一部) | EtherCAT と EtherNet/IP(NX1P) | PROFINET(S7-1200) |
| 言語の例 | LD・ST・FBD/LD・SFC(FX5U) | 拡張ラダー・KV スクリプト(KV-8000)、ラダー・ST(KV-X) | ラダー・ST(NX1P) | (TIA Portal で確かめる) |
最新の型・上限の点数・対応する通信は、各社のカタログで必ず確かめてください。どの社が上ということではなく、STEP1〜6 の条件に合うかで選びます。
- 三菱電機:セレクションガイド・FX5U・R04ENCPU
- キーエンス:KV Nano・KV-8000・KV-X
- オムロン:NX1P データシート
- シーメンス:S7-1200 パンフレット
- 三菱電機 シーケンサ MELSEC セレクションガイド(シリーズごとの入出力点数・プログラム容量・開発ソフト)
- 三菱電機 FX5U-64MT/DS 特長(内蔵 Ethernet・内蔵位置決め4軸・内蔵アナログ)
- 三菱電機 FX5U-64MR/ES 仕様(プログラム言語・開発ソフト)
- 三菱電機 R04ENCPU 特長(入出力点数 4096点・CC-Link IE 内蔵)
- キーエンス KV Nano シリーズ 製品ページ(本体の点数・最大入出力点数・KV STUDIO)
- キーエンス KV-8000 シリーズ 製品ページ・仕様(最大入出力点数・CPU の EtherNet/IP ポート・KV STUDIO・言語)
- キーエンス KV-X シリーズ 製品ページ(最大入出力点数・EtherNet/IP・EtherCAT・ラダーと ST)
- オムロン NX1P series machine controller データシート(Cat. No. SysCat_I179E-EN-02。内蔵 I/O 40/24点・EtherCAT と EtherNet/IP 内蔵・最大8軸・Sysmac Studio・ラダーと ST)
- Siemens SIMATIC S7-1200 Basic Controller パンフレット(2017。低〜中位の性能帯・統合 I/O・PROFINET・TIA Portal の STEP 7 Basic・上位は S7-1500)
情報の確認時点:2026年10月。機種ごとの値は、お使いの機種の取扱説明書で確かめてください。
計算例:点数から、小形に増設か大形かを決める
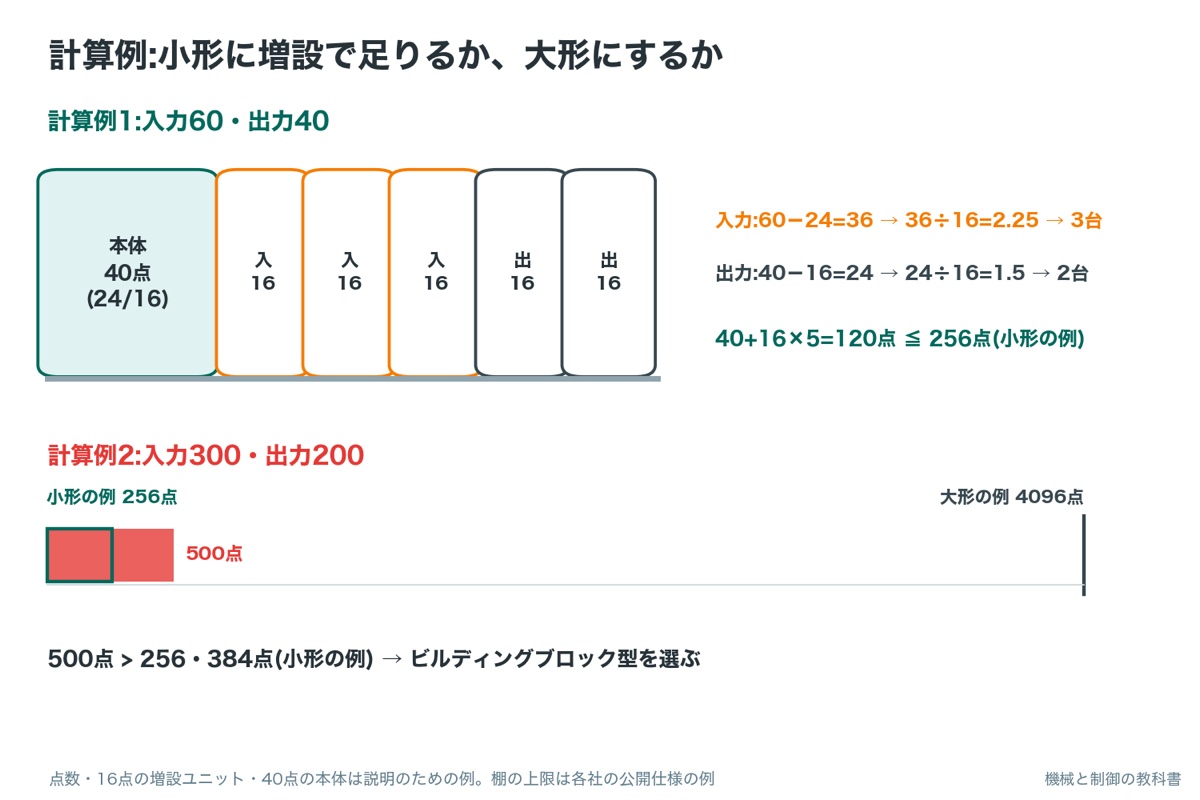
STEP2 の棚を、数字で決めてみます。何のための計算かというと、小形の PLC に増設して足りるのか、最初から大形にするべきかを、カタログを見る前に見当をつけるためです。
本体:入力 24 点・出力 16 点
60 − 24 = 36 点
36 ÷ 16 = 2.25 → 3 台
40 − 16 = 24 点
24 ÷ 16 = 1.5 → 2 台
40 + 16 × 5 = 120 点
120 ≦ 256 → 小形に収まる
300 + 200 = 500 点
500 > 256(KV Nano の例)、500 > 384(iQ-F の例)
500 ≦ 3072(KV-8000 の例)、500 ≦ 4096(iQ-R の例)
答えの意味を確かめておきます。計算例1は小形で収まりますが、ユニットを5台も足すと盤の横幅が伸び、あとで足す余地も小さくなります。上限の半分を超えるような計画なら、大形の棚と見比べておくと安心です。
点数がちょうど小形と大形の境目にある装置は、点数より「この先、装置を延長するか」で決めます。ラインの延長や工程の追加が決まっているなら、最初から大形にしておくと、CPU を替えずにユニットを足すだけで済みます。単体で完結し、延長の予定がない装置なら、小形のほうが盤も小さく、部品も少なくなります。
判断表:どの条件なら、何を優先して選ぶか
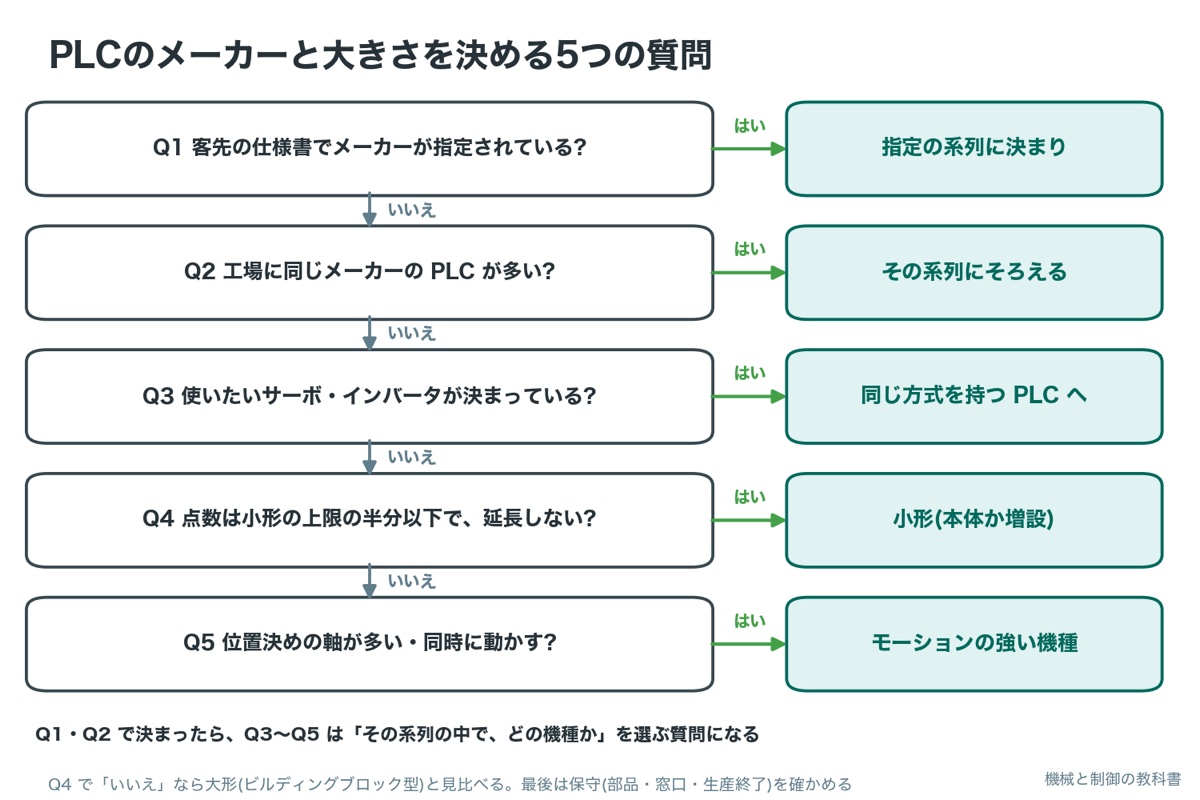
ここまでの観点を、条件ごとに「何を優先するか」の表にまとめます。
上の行ほど優先します。当てはまる行が複数あれば、上の行を先に満たします
| 条件 | 優先すること | 選び方 |
|---|---|---|
| 客先の仕様書でメーカーが指定されている | 指定 | 指定の系列の中から、点数と通信で機種を選ぶ |
| 工場に同じメーカーの PLC が多い | 工場の標準 | 同じ系列にそろえる(予備品・ソフト・覚えた人を共通に) |
| 使いたいサーボやインバータが決まっている | 通信の方式 | その機器と同じ方式を CPU に持つ PLC を選ぶ |
| 位置決めの軸が多い・同時に動かす | 動き | モーションの機能が強い機種・ユニットを選ぶ |
| 装置を海外へ出す | 保守 | 輸出先で部品とサポートが手に入る系列を選ぶ |
| どれにも当てはまらない新しい工場 | ソフトと人 | 書ける人が多い系列・教材が手に入る系列を選ぶ |
よくある失敗と、選定のチェックリスト
左の列に心当たりがあれば、右の防ぎ方を選ぶ前の確認に入れます
| よくある失敗 | 起きること | 防ぎ方 |
|---|---|---|
| カタログの処理速度の数字だけで選ぶ | 工場の誰も読めない系列が1台だけ入り、止まったときに直せない | STEP1 の工場の標準を先に確かめる |
| サーボやインバータを先に決め、通信を確かめない | PLC と方式が合わず、変換の機器や通信ユニットを後から足す | つなぐ相手の対応する方式を先に調べる |
| 点数を合計だけで見る | 本体の入力か出力のどちらかが足りない | 入力と出力を別々に比べる |
| 増設の台数の上限を見ない | ユニットを足せず、本体ごと替える | 本体に足せる台数と全体の上限を確かめる |
| 生産終了の予定を見ずに選ぶ | 装置ができてすぐ部品が手に入りにくくなる | 各社の生産終了のお知らせと後継の機種を確かめる |
- □ 客先の指定・工場の標準の系列を確かめた
- □ 入力と出力を別々に数え、予備を足して棚を決めた
- □ つなぐ相手(サーボ・インバータ・タッチパネル・上位)の通信の方式を確かめた
- □ 位置決めの軸の数と、同時に動かすかを決めた
- □ 開発ソフトと、書ける人の人数を確かめた
- □ 予備品・修理の窓口・生産終了の予定・輸出先を確かめた
よくある質問
まとめ:PLC選びは、厨房の設備の系列選び
- PLC のメーカーで大きく違うのは、開発ソフトと通信の方式。一度選ぶとそのメーカーの流儀になり、替えにくい
- 選ぶ順は、①今ある設備と客先の指定 → ②点数と大きさ → ③通信 → ④動き(軸の数) → ⑤ソフトと書ける人 → ⑥保守
- 大きさは3つの棚(本体だけ・小形+増設・ビルディングブロック)。入力と出力を別々に数え、上限と比べる
- 通信は「コンセントの形」。PLC とつなぐ相手の両方が同じ方式を持つかを確かめる
- 4社とも小形から大形までそろう。どの社が上ではなく、条件に合うかで選ぶ
- 迷ったら、工場ですでに使っている系列に合わせる
メーカーが決まったら、次はプログラムの読み方(ラダー図)と、通信の方式の違いへ進みます。
PLC・サーボ・インバーターを実務で扱ってきた電気・制御の設計者です。制御の記事は、選び方・設定の順番・止まったときの切り分けを、実務の判断のしかたから書いています。機械(材料・機械要素・図面)の記事は本職ではないため、JIS とメーカーの技術資料を調べてまとめ、出典を示しています。
次に読むべき記事
PLC から指令を受け取るモーターとインバータの記事を読むと、STEP3・STEP4 で確かめる相手の条件がわかります。PLC の記事は公開しだい、ここに並べます。